2026-10-15
Менеджер по производству заказывает машину для изготовления жестяных банок с производительностью 500 банок в минуту. Сварщик приезжает, проходит заводские испытания, а затем простаивает две недели, потому что закаточный станок не может соответствовать его скорости, продольно-резательный станок дает заусенцы, а инструменты для запланированного на 2026 год размера банки никогда не предлагались. Сама машина редко является узким местом. Баланс линии, комплект инструментов и допуск на материал обычно определяют, окупится ли машина для изготовления жести через год или три.
В этой статье объясняется, что на самом деле включает в себя машина для изготовления жестяных банок, как проходит основной процесс от рулона до готовой банки и какие критерии выбора наиболее важны для производства банок для пищевых продуктов, напитков, аэрозолей и химикатов.
Машина для изготовления жестяных банок – это не единый агрегат. Это скоординированный набор оборудования, который превращает рулонную сталь с луженым покрытием в консервную банку с печатным, сварным, покрытием и швом. Для банок, состоящих из трех частей, линия обычно включает в себя разматыватель, дуплексную продольно-резательную машину, машину для сварки корпуса, установку для нанесения покрытия и сушки боковых швов, объединитель или отбортовщик, закаточную машину и станции контроля. Для банок, состоящих из двух частей, процесс меняется на формование чашек, вытяжку, глажение стенок, обрезку и образование горловины, но применяется тот же принцип: каждая станция должна передавать банки с одинаковой скоростью.
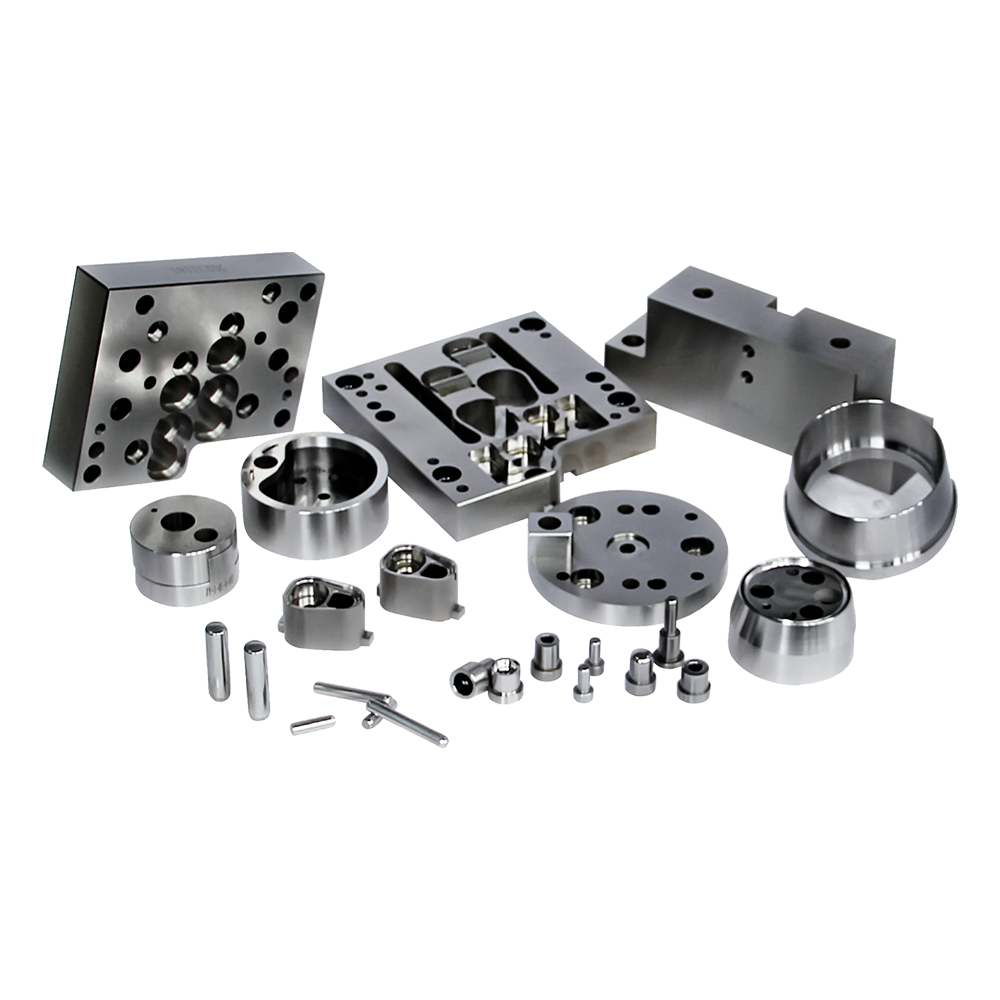
Этот термин также охватывает инструменты и формы. Канал конверсионного пресса, пресс-форма с ЧПУ или закаточный ролик определяют, соответствует ли готовая банка размерным допускам. Покупатели, которые рассматривают инструменты как аксессуар, часто обнаруживают, что запасные формы стоят дороже, чем первоначально заложенная в бюджет сумма.
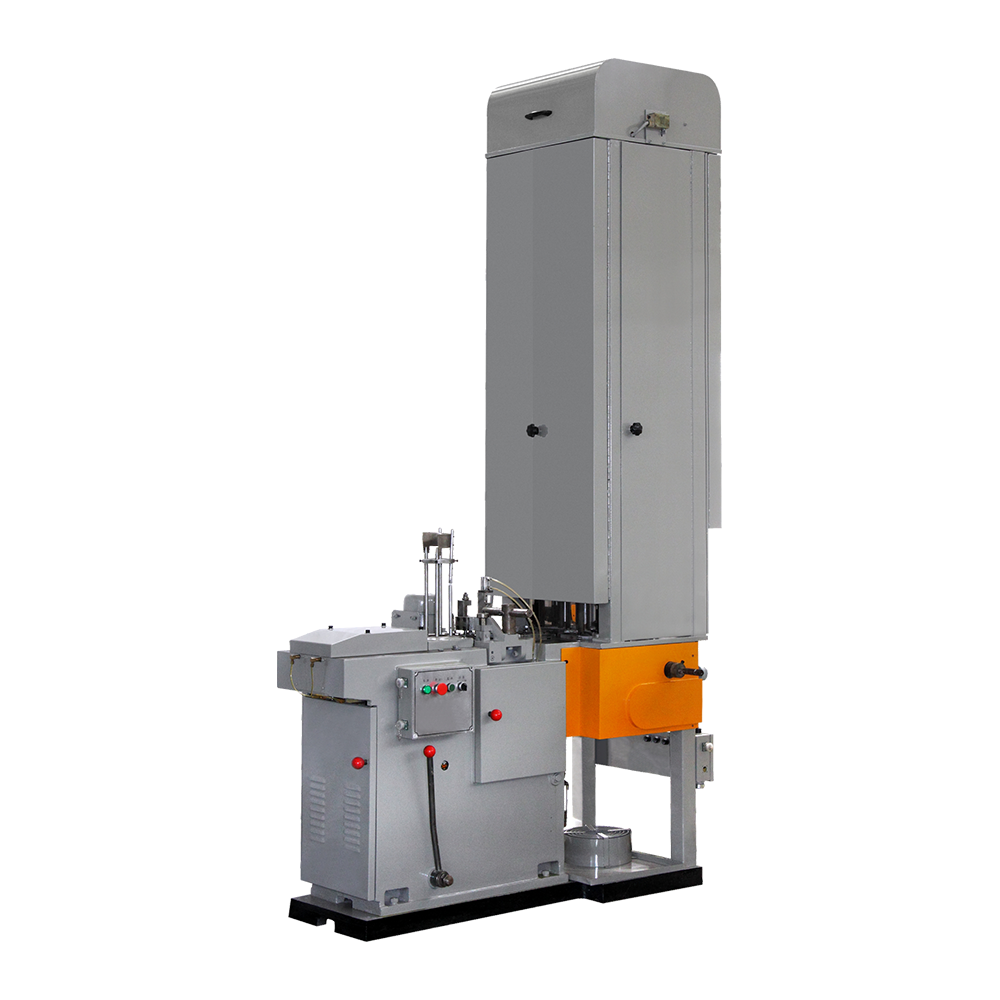
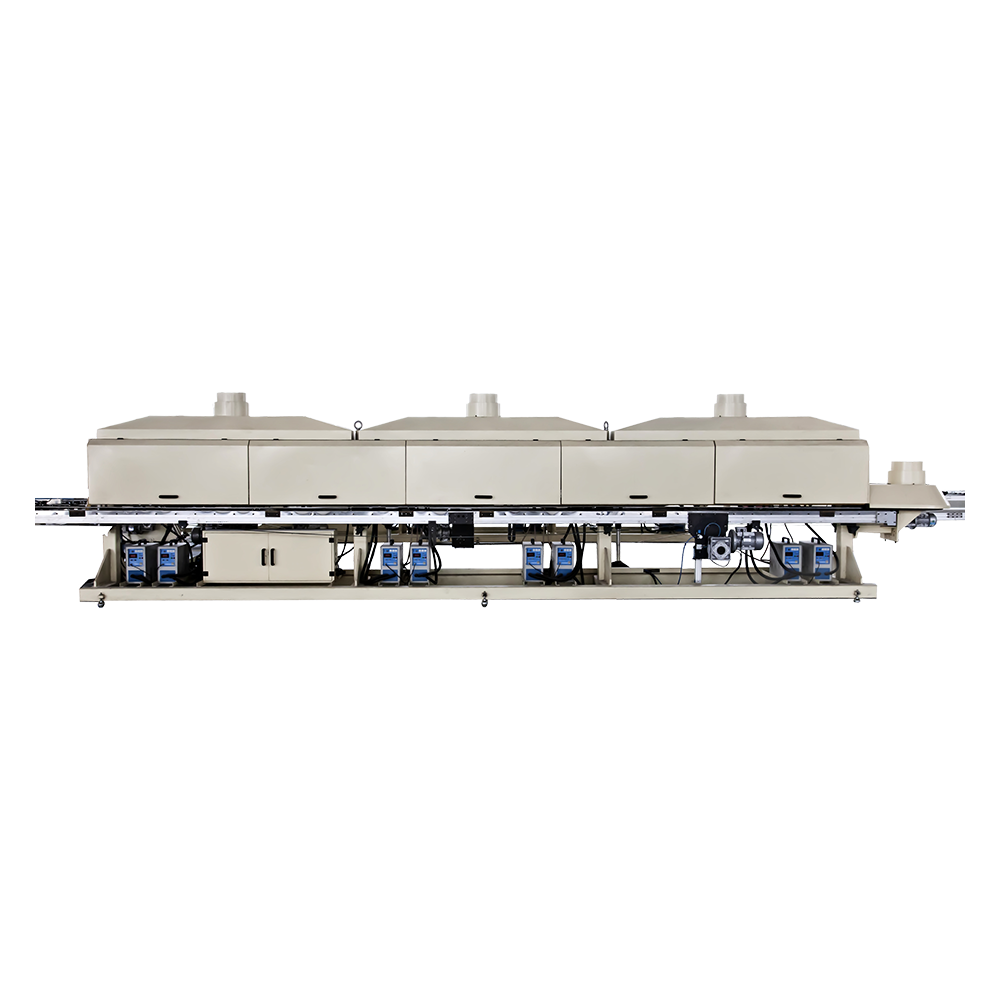
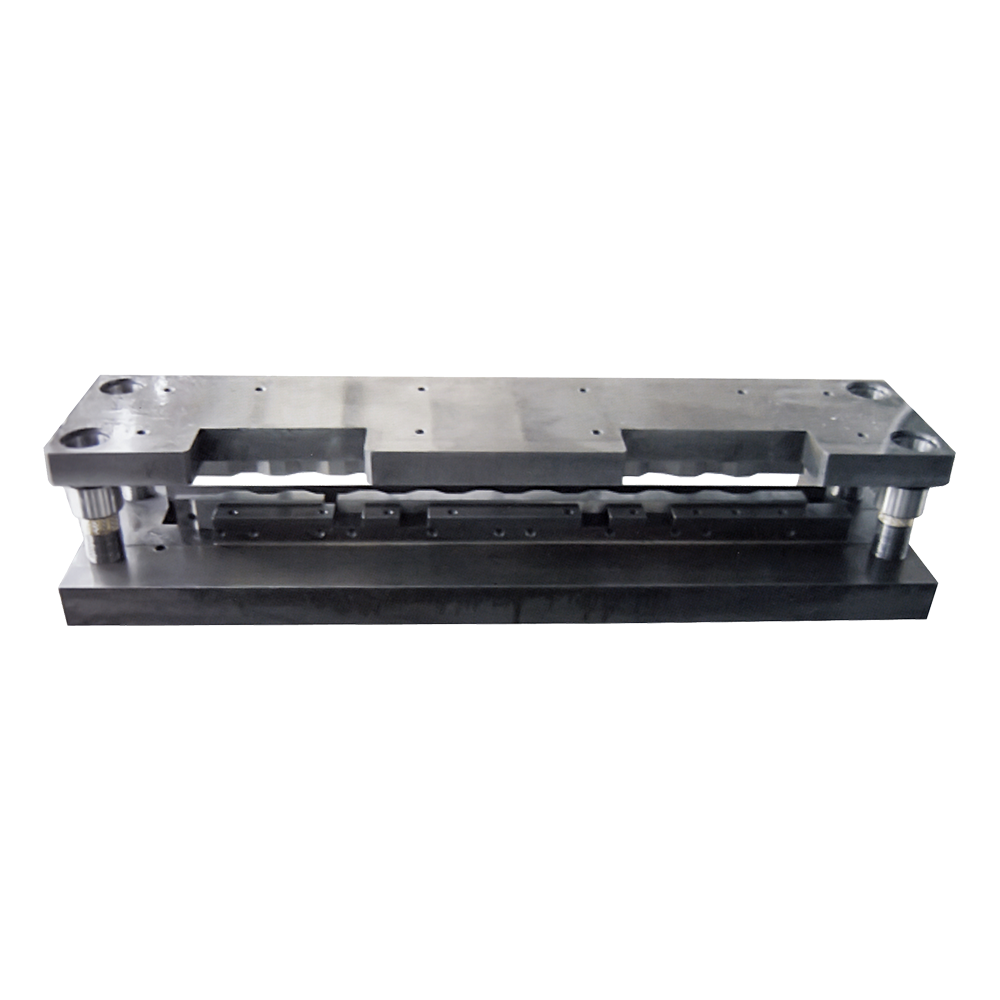
 Четырехпозиционная машина для изготовления банок для отбортовки, отбортовки и отбортовки швов На странице продукта перечислены модели серии GT3B для производства банок для пищевых продуктов и напитков, включая горловину, отбортовку, отбортовку и закатку с опциями OEM/ODM. Посмотреть продукт →
Приведенная ниже последовательность типична для линии изготовления жестяных банок, состоящей из трех частей. Диапазоны скоростей являются общими отраслевыми стандартами, а не гарантиями, поскольку фактическая производительность зависит от диаметра банки, толщины материала и самой слабой станции в линии.
Первый практический шаг — разрезание. Дуплексный продольно-резательный станок разрезает широкий рулон жести на заготовки корпусов необходимой ширины. Заусенцы или выпуклости здесь вызывают дефекты сварки на выходе. Затем сварщик кузова соединяет заготовку в цилиндр. В консервных банках на сварной шов наносится покрытие бокового шва и проходит сушка для защиты оголенного железа от коррозии. После этого корпус банки перемещается в объединитель или фленджер, где готовят торцы к закатке. Закаточная машина закатывает конец на корпус, чтобы сформировать герметичное соединение.
Двухсекционные банки для напитков не требуют сварки. Вместо этого формовочный пресс формирует неглубокую чашку, а производитель кузовов растягивает чашку в бесшовную банку. Этот маршрут подходит для производства напитков в больших объемах, но требует другого оборудования и большего капитального бюджета.
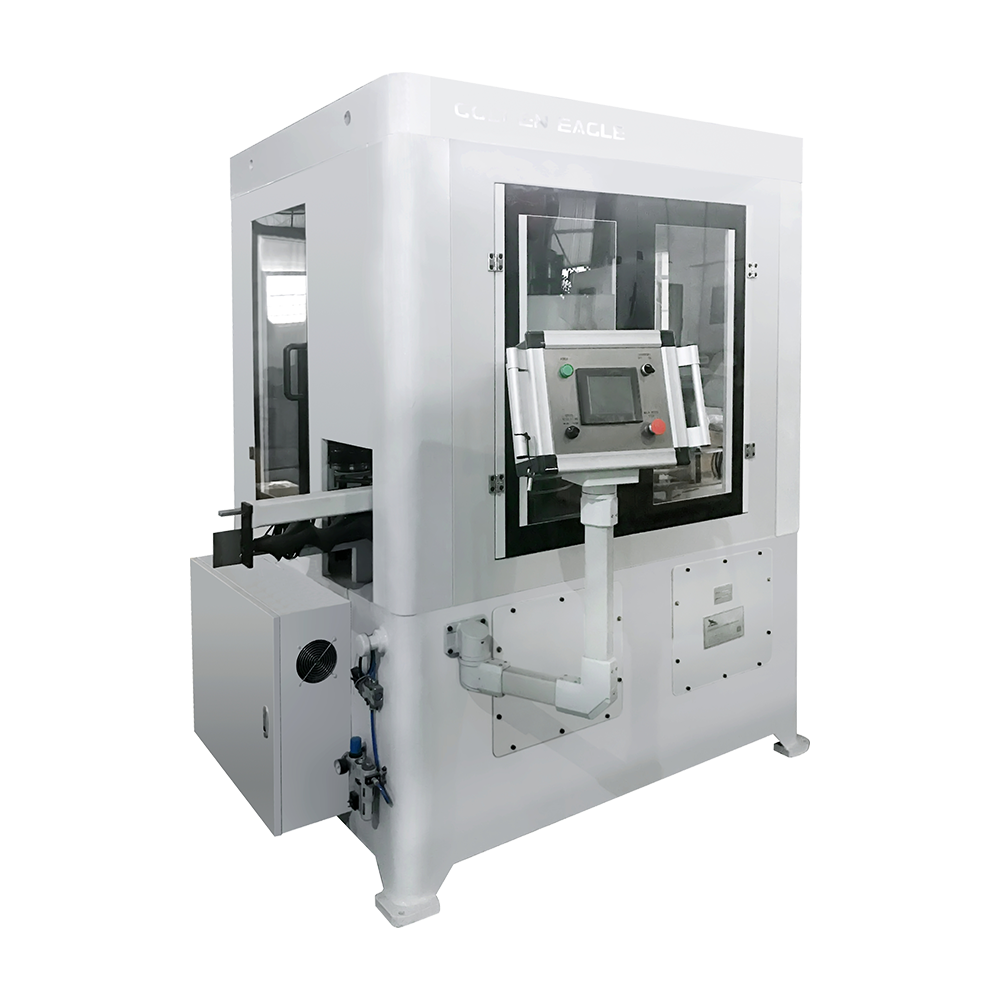
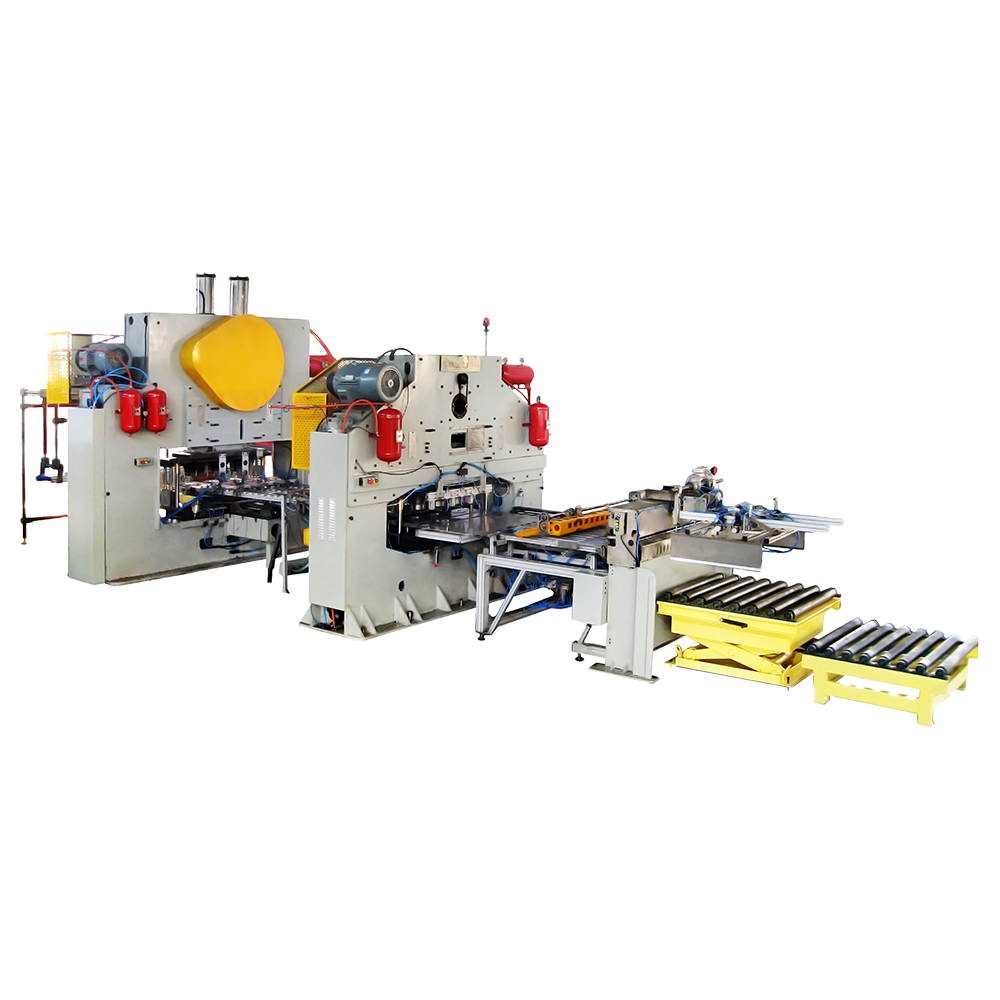
 GT10C-500 Автоматический высокоскоростной сварочный аппарат для сварки швов корпуса банок Для производства корпусов жестяных банок эта автоматическая машина для сварки швов рассчитана на производительность 500 циклов в минуту и имеет диапазон размеров банок для пищевых продуктов, напитков и аэрозолей. Посмотреть продукт →
Начните с банки, а не с машины. Линия, указанная для размера банки 2026 года, может не справиться с рекламной формой 2028 года без новой оснастки. Следующие критерии предотвращают наиболее дорогостоящие несоответствия.
Более подробный контрольный список см. в этом руководстве на как правильно выбрать машину для изготовления консервных банок .
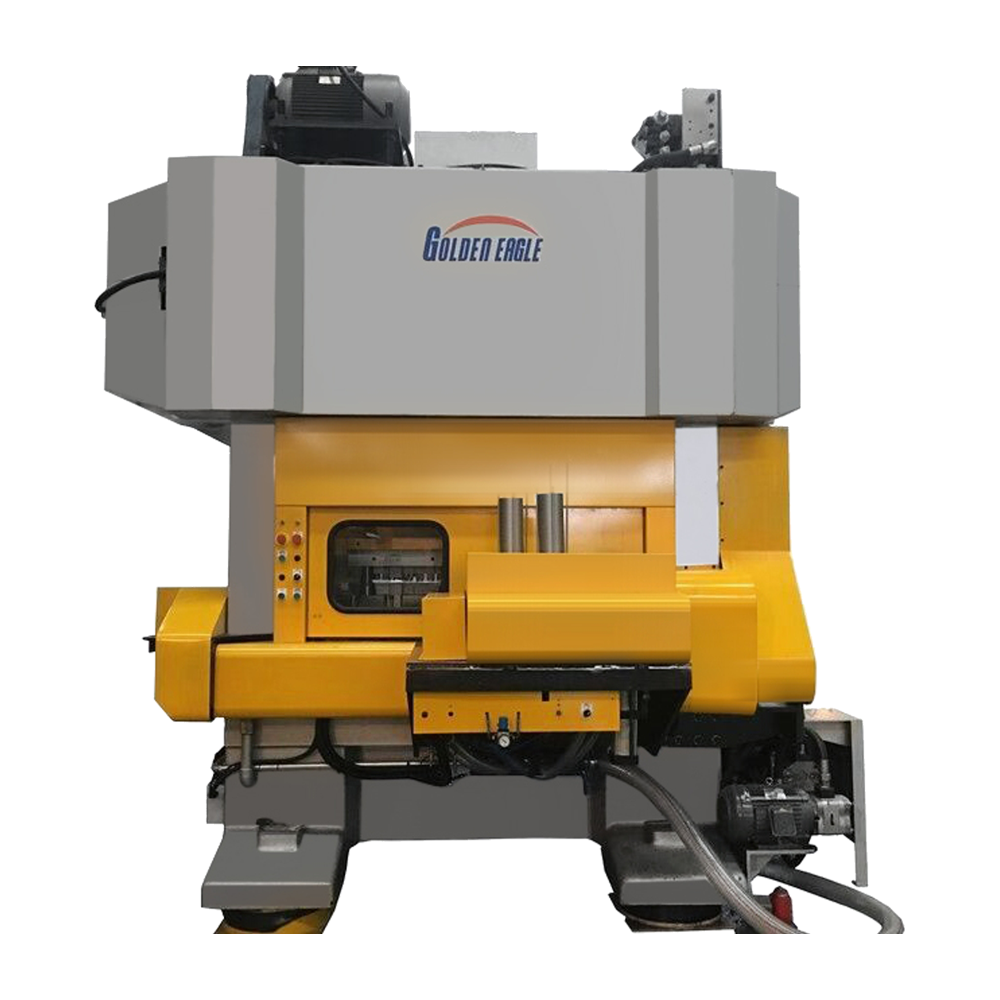
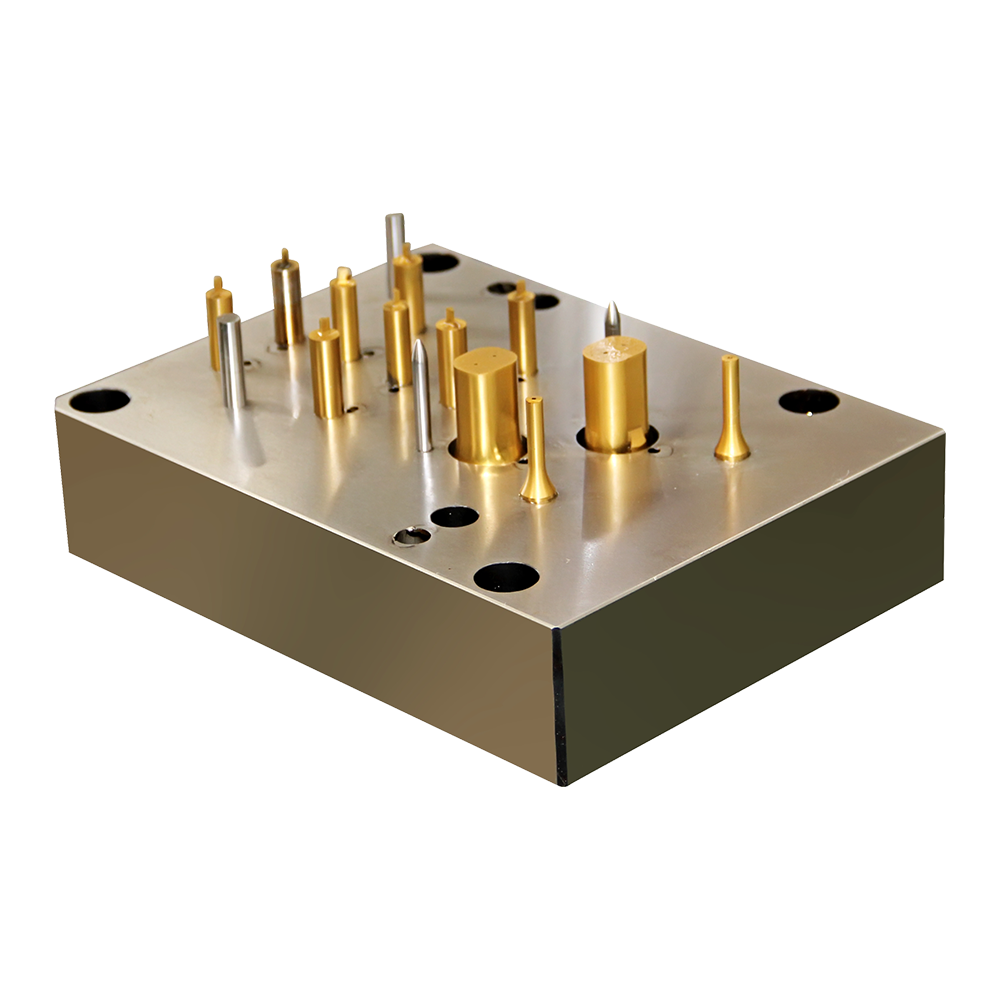
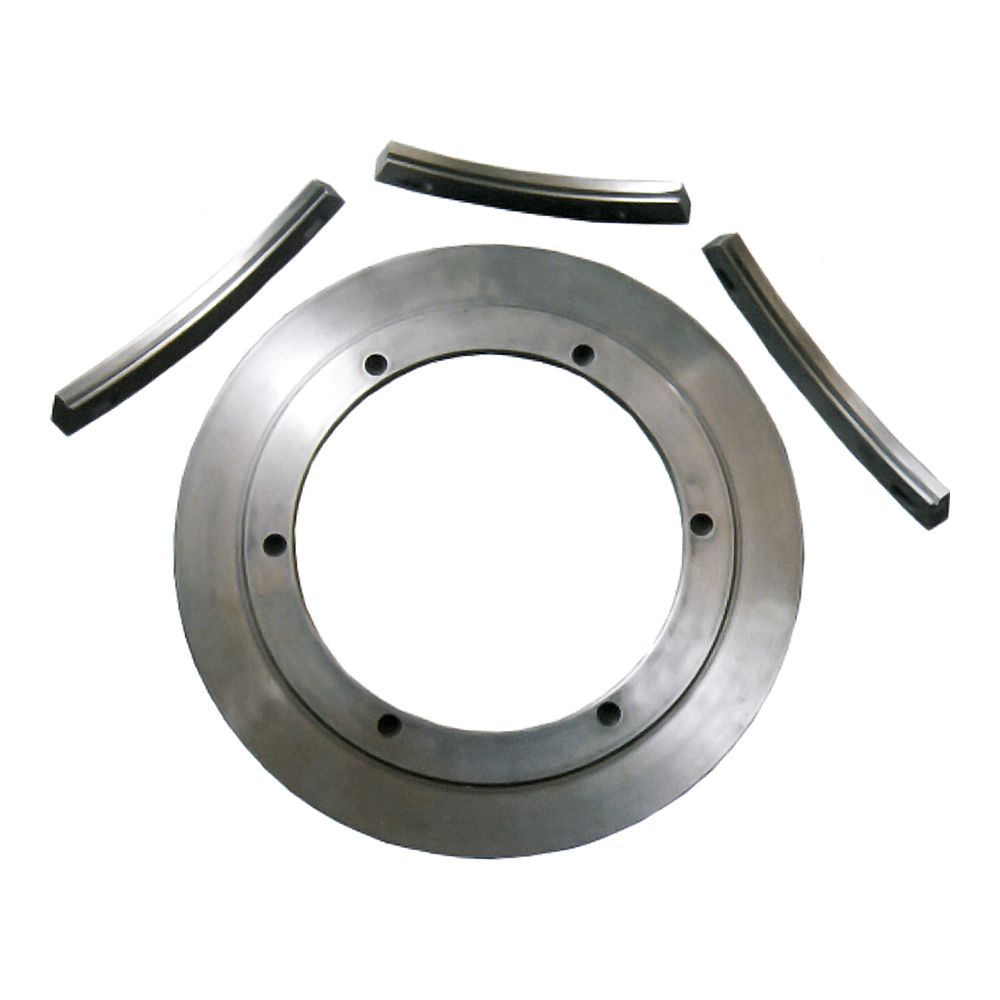
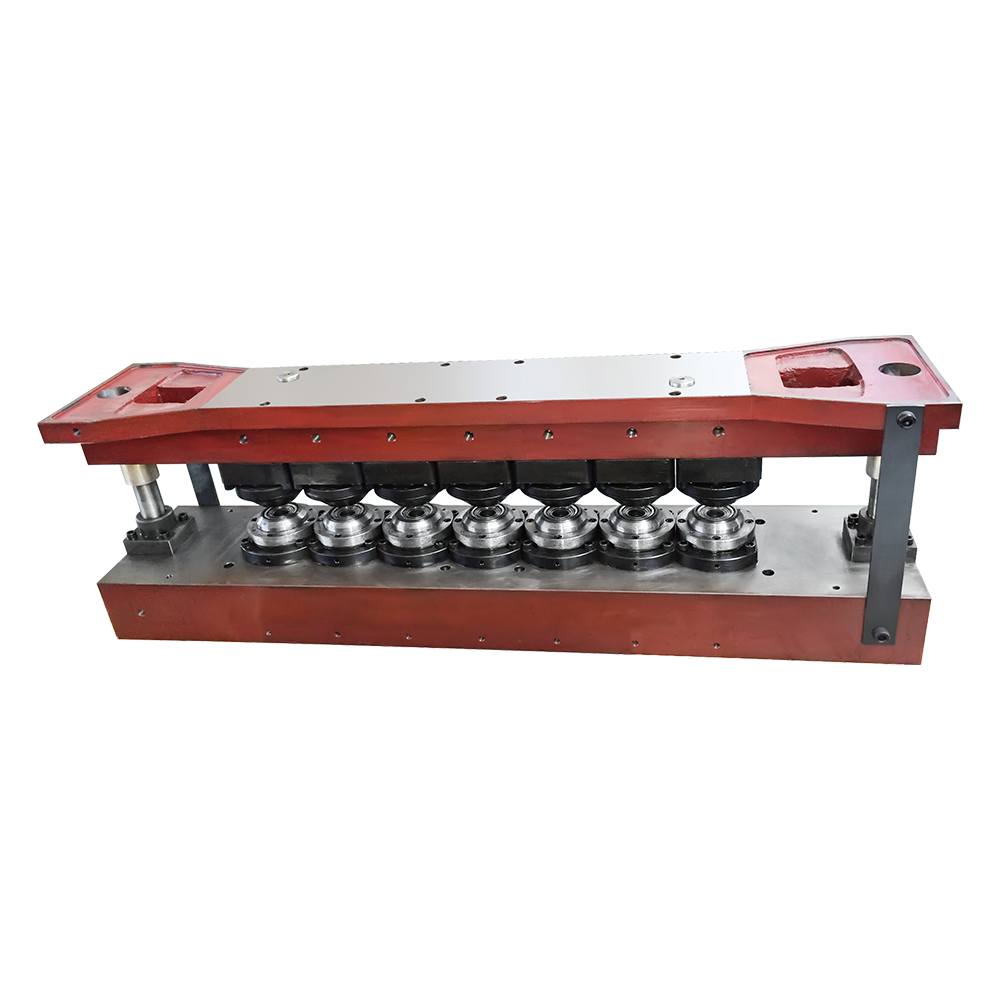 Конверсионный пресс с ЧПУ, пресс-форма для изготовления банок Эта пресс-матрица с ЧПУ, указанная в качестве пресс-формы с доступностью OEM/ODM, расположена рядом с закаточным валиком конверсионного пресса и канальной матрицей. Посмотреть продукт →
Машины для производства жестяных банок обслуживают несколько семейств банок. В таблице ниже сравниваются основные маршруты и оборудование, которое меняется между ними.
| Можно печатать | Типичный материал | Ключевое оборудование | Общие отрасли |
|---|---|---|---|
| Трехсекционная банка | жесть, САОЗ | Дуплексная продольно-резательная машина, body welder, side-seam coater, combiner, seamer | Пищевая, химическая, аэрозольная |
| Двухсекционная банка | Алюминий, жесть | Банковочный пресс, устройство для изготовления корпусов, триммер, машина для обрезки шейки | Напитки, пиво, безалкогольные напитки |
| Аэрозольный баллончик | жесть | Пресс для конуса/купола, пробойник для верхней крышки, закаточная машина, течеискатель | Средства личной гигиены, бытовые, промышленные |
| Сухое молоко может | жесть | Одно- или двухпозиционный комбайн, закаточная машина, машина для подкладки | Молочные продукты, детские смеси |
Аэрозольные баллончики требуют повышенного давления. Конус и купол должны быть сформированы по точным размерам, а закатщик должен создать герметичное соединение. Для банок с сухим молоком на срок годности влияет внутренняя оболочка и нанесение компаунда. Если ваш ассортимент продукции включает более одной банки, спросите поставщика, может ли одна и та же линия переключаться между ними или выделенная линия более экономична.
Две одинаковые машины для производства жестяных банок могут иметь разное время безотказной работы. Разница обычно заключается в дисциплине технического обслуживания, обучении операторов и складировании запасных частей. Реактивное обслуживание кажется более дешевым до тех пор, пока фальцевальный валик не выйдет из строя во время пикового заказа.
Приведенные выше цифры представляют собой иллюстративные диапазоны, основанные на общем отраслевом опыте. Точные цифры зависят от скорости линии, смен и материала. Тем не менее, закономерность сохраняется: плановая проверка сварочных электродов, сварочных роликов и режущих лезвий сокращает количество незапланированных остановок. Простая ежедневная проверка уровня смазки и давления воздуха может предотвратить полную смену с потерей производительности.
Обучение операторов имеет не менее важное значение. Сварщик, настроенный на 5 процентов выше, может привести к образованию брызг, а закаточный станок с неправильным давлением роликов создает утечки. Поставщики, предлагающие обучение на месте и видеодокументацию, сокращают время обучения.
Прежде чем подписать заказ на поставку, попросите провести заводские приемочные испытания с использованием фактического материала белой жести и размеров банки. Машина, прошедшая проверку с образцом поставщика, может вести себя с вашей катушкой по-другому. Подтвердите объем поставки: включает ли цена оснастку, установку, ввод в эксплуатацию и обучение? Указаны ли запасные части со сроками поставки?
Также ознакомьтесь со стандартами электробезопасности и безопасности вашего региона. Машина, созданная для одного стандарта напряжения или защиты, может потребовать модификации, прежде чем она сможет работать законно. Наконец, запросите список эталонных установок, на которых работают аналогичные типы банок. Короткий звонок существующему пользователю может рассказать больше, чем просто брошюра.
Машина для изготовления жестяных банок — это долгосрочный актив. Лучший выбор не всегда самый быстрый или наименее дорогой. Это линия, которая соответствует вашему портфолио банок, вашему материалу и вашим возможностям обслуживания, а также поставщику, который сможет поддерживать ее в течение следующего десятилетия.
Сопутствующие товары
Основанная в 1978 году, компания является одной из крупнейших компаний по производству оборудования для производства консервных банок, известных в стране и за рубежом.
Категории продукта
КОНТАКТНАЯ ИНФОРМАЦИЯ
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646
 English
 中文简体
 русский
 عربى
 Español