2026-10-22
Когда экспортер продуктов питания планировал вторую линию по производству банок, он начал не с самого быстрого предложения. Все началось с отказа: основной покупатель вернул партию из-за отклонения профиля торцевого завитка. Команда инженеров сначала определила требования к допускам и только затем сравнила конфигурации машин. Эта последовательность отделяет линию, которая проходит проверки клиентов, от линии, которая продолжает производить доработки.
В этом руководстве объясняется, что включает в себя линия машин для производства банок, как сравниваются основные конфигурации и какие факторы выбора оказывают наибольшее влияние на стоимость банки и долгосрочную надежность.
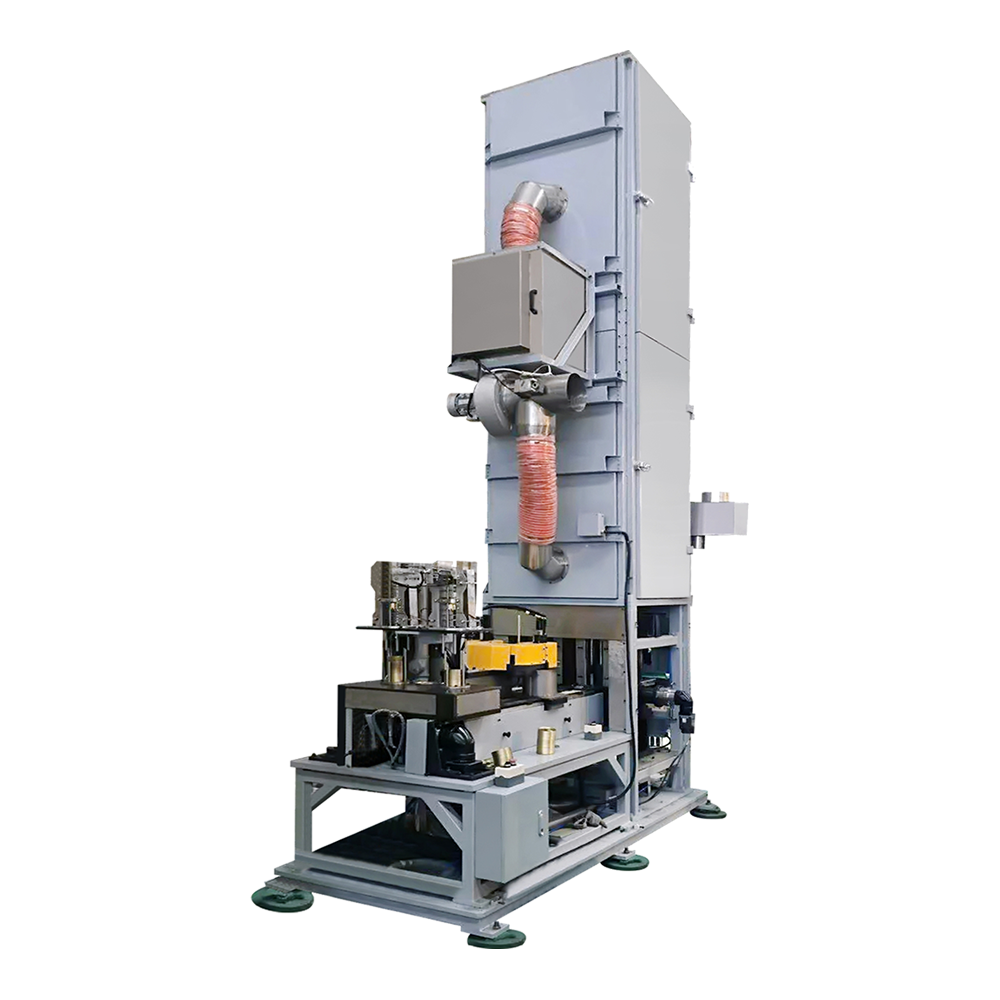
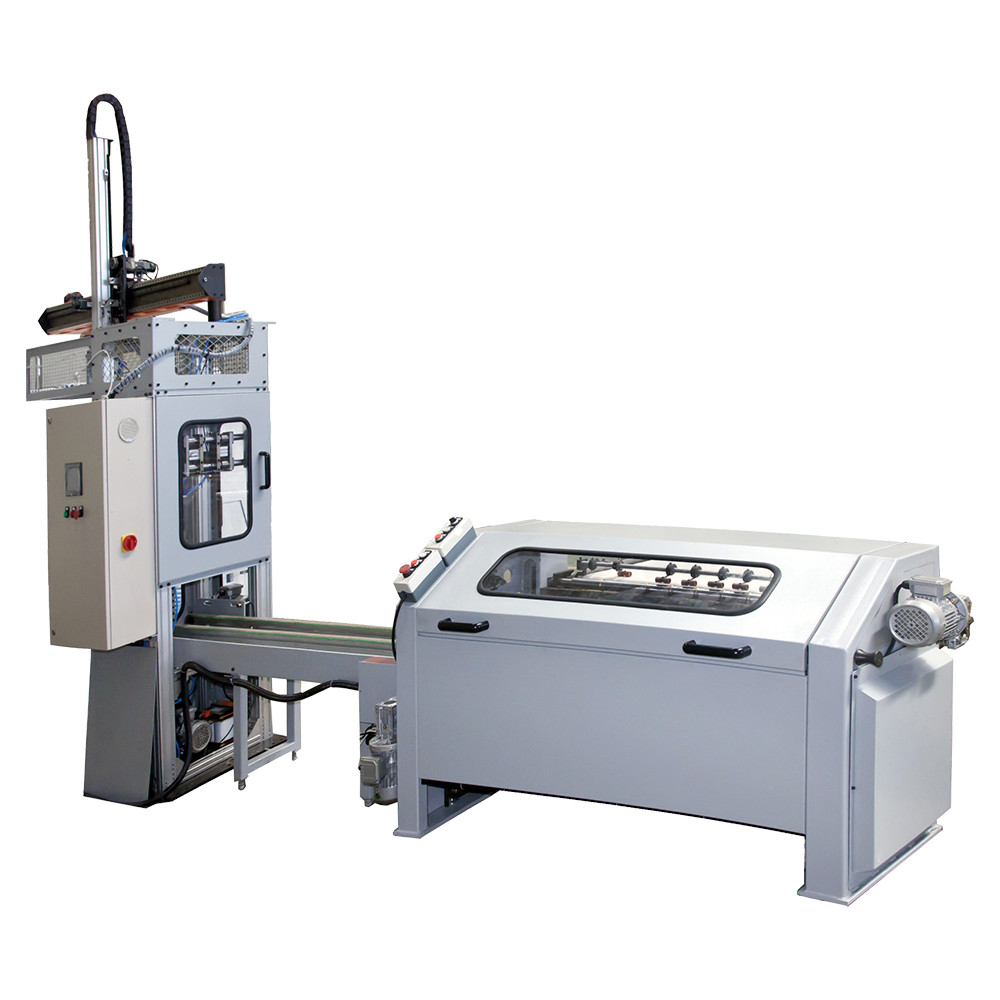
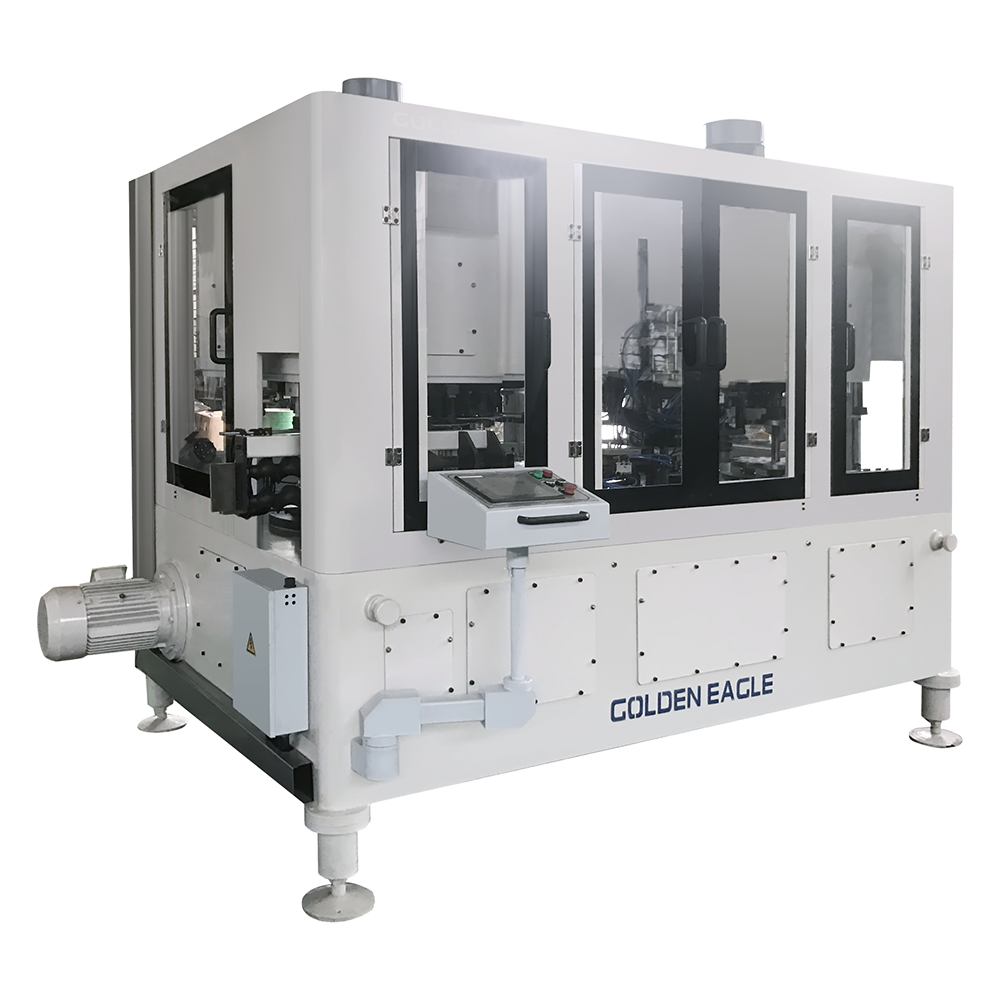
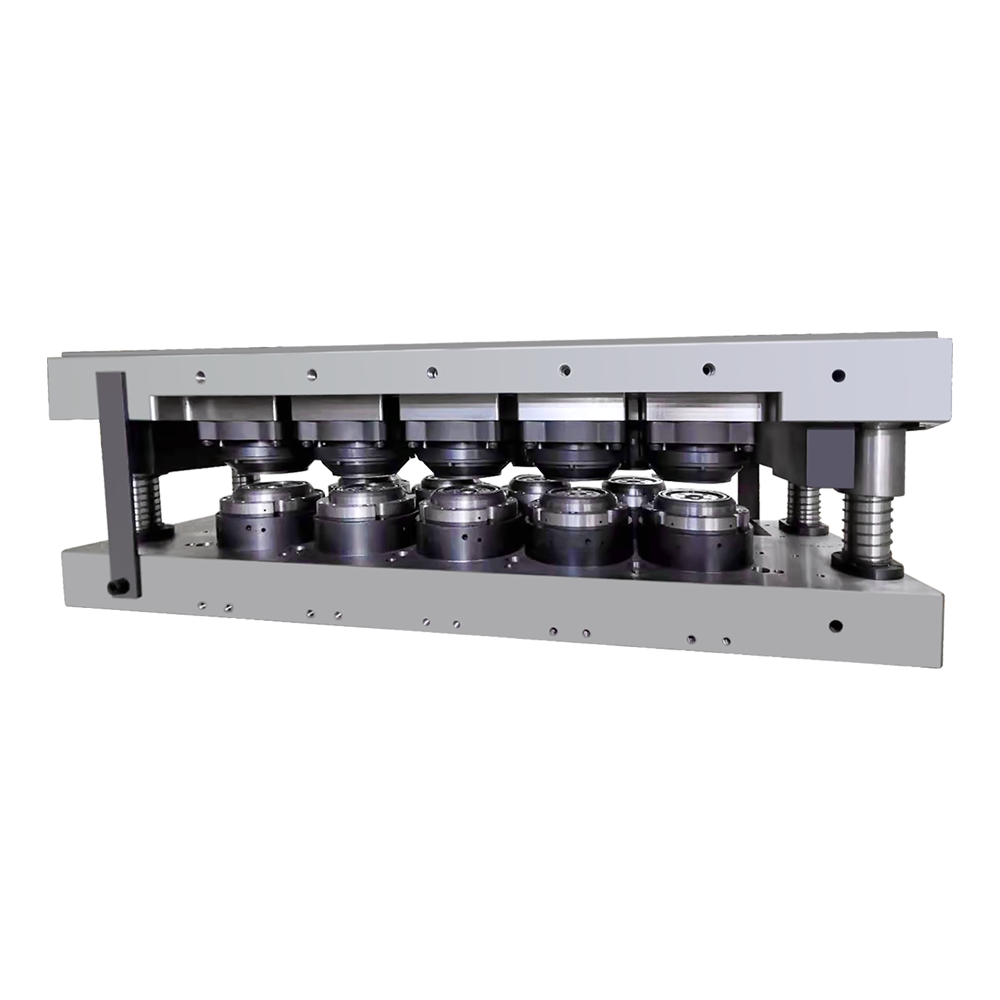
A может делать машину не является единичным агрегатом на большинстве заводов металлоупаковки. Линия из трех частей банок представляет собой последовательность станций, которая начинается с рулонного или листового металла и заканчивается проверенной на герметичность банкой со швами, готовой к наполнению. Основной поток выглядит следующим образом:
Каждая станция имеет свои параметры качества. Сварщик определяет прочность шва и однородность нахлеста; фленджер контролирует ширину фланца и состояние изгиба; закатщик должен сохранять определенный зазор для закатки по всей окружности. Изменение на любой вышестоящей станции распространяется вниз по течению, поэтому интегрированные машины оцениваются как целостная система, а не по скорости отдельной станции.
Поставщики с длительной производственной историей, такие как Zhejiang Jinying Food Machinery, которая с 1978 года выпустила более 10 000 машин для производства банок и консервных крышек, обычно поставляют всю последовательность в виде согласованных станций. Это устраняет инженерный риск подключения оборудования разных производителей с несовместимой высотой передачи, синхронизацией и сигналами управления.
Покупатели обычно сравнивают несколько конфигураций. В таблице ниже приведены основные типы и указано, где подходит каждый из них.
| Конфигурация | Типичное применение | Основное преимущество |
|---|---|---|
| Одностанционный сумматор | Банки для сухого молока, короткие производственные циклы | Компактность и быстрая смена формата |
| Двухстанционный сумматор | Банки для сухого молока с более высоким спросом на производительность | Две формовочные станции, сбалансированные одной системой передачи |
| Трехстанционный сумматор | Банки для пищевых продуктов и напитков, средняя и высокая производительность | Более высокая пропускная способность при стабильной передаче тела |
| Четырехстанционный сумматор | Банки для продуктов питания и напитков, линии больших объемов | Максимальная интегрированная производительность одной машины |
| Автономный аппарат для сварки корпусов банок | Заводы по производству банок различной высоты на одной линии | Быстрая смена сварочного инструмента под разные размеры. |
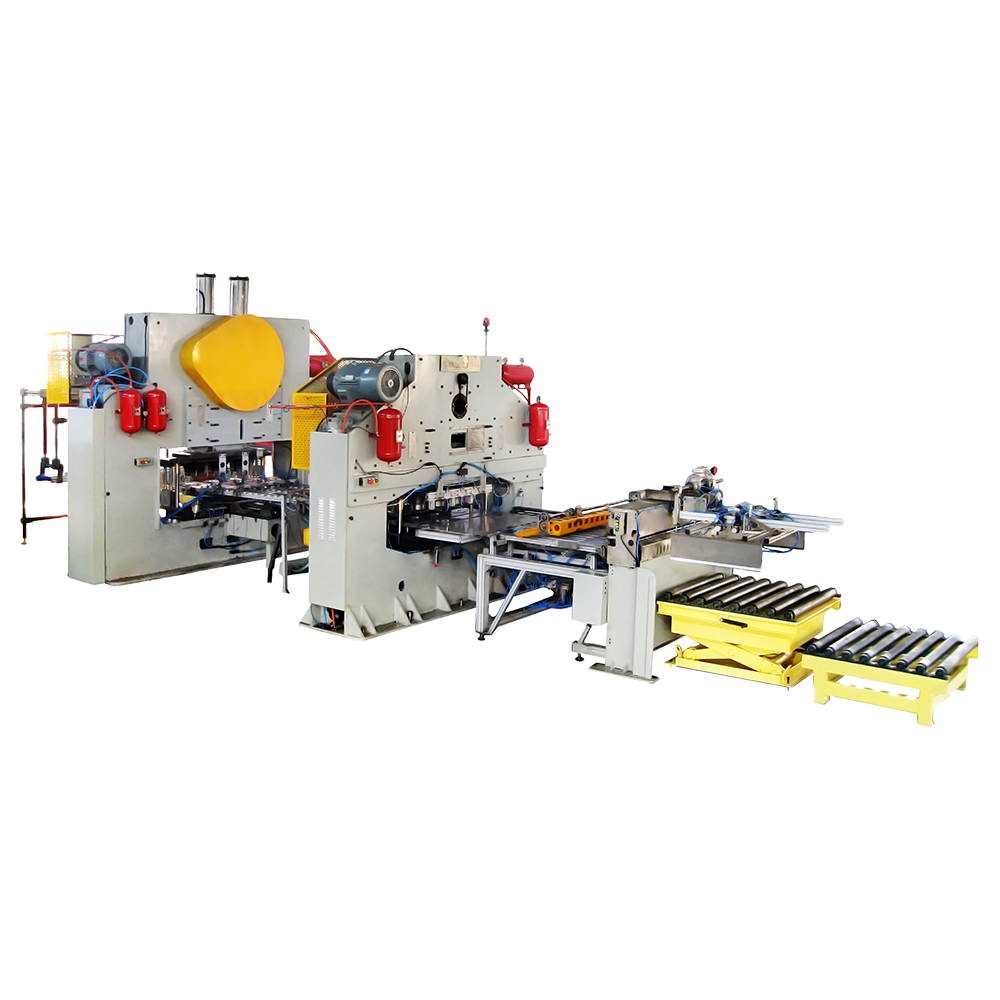
Производство торцевых крышек не менее важно. Отдельная линия торцевой крышки формирует крышку, наносит герметик и сушит ее. Если вы производите легко открывающиеся торцы, вам также понадобится конверсионный пресс, а также машина для нанесения послеремонтного покрытия и сушки. Покупатели, которые забывают о емкости торцевой крышки во время планирования, часто обнаруживают, что линия корпуса банки опережает линию крышки, создавая узкое место, устранение которого в дальнейшем обходится дорого.
Номинальная мощность — это наиболее заметное число в предложении, но оно не является самым важным. Вместо этого используйте следующие критерии и попросите записать значение для каждого из них.
Прежде чем сравнивать машины, определите допустимые пределы ширины фланца, перекрытия корпуса, зазора шва и загиба концов. Если ваши клиенты выполняют проверку разборки двойного шва, машина должна выдерживать жесткие допуски в течение всей производственной смены, а не только во время приемочных испытаний.
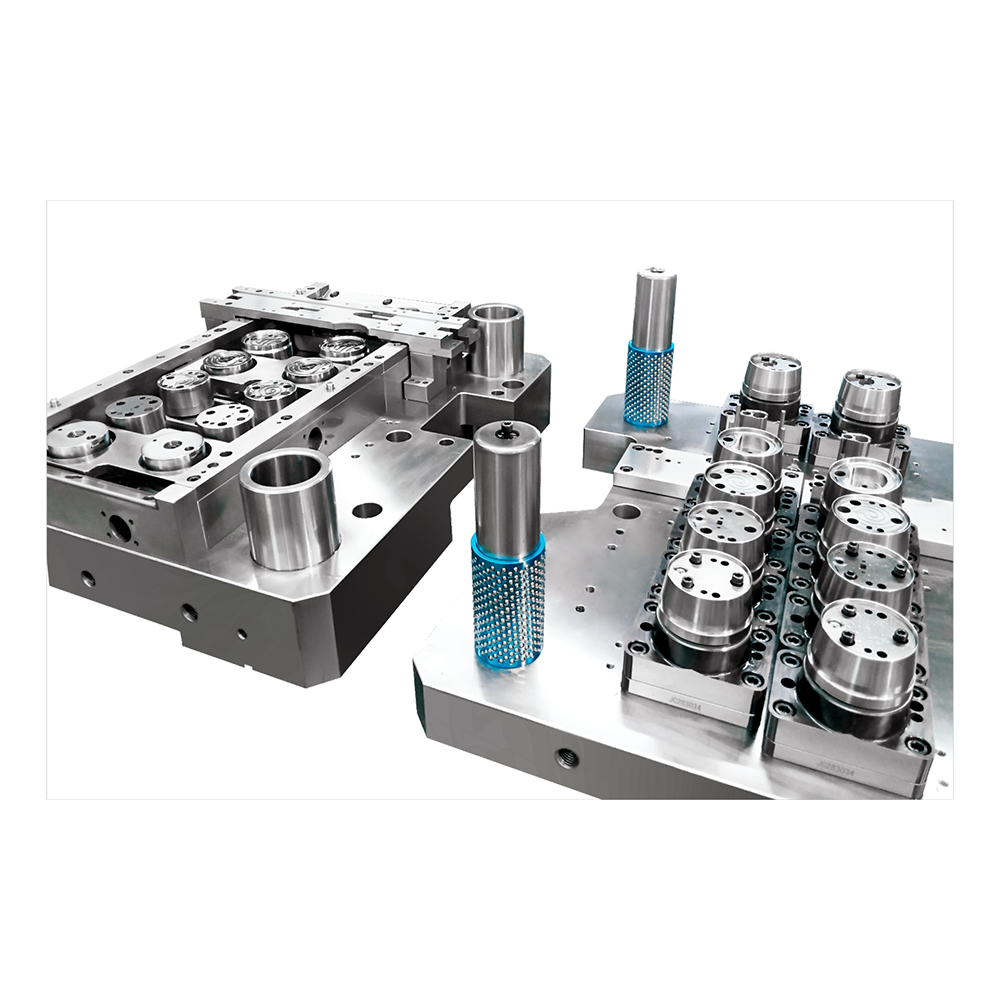
Для заводов, работающих с контейнерами нескольких диаметров или высот в неделю, время переналадки может иметь большее значение, чем максимальная скорость. Спросите, сколько времени занимает смена комплектов матриц, закаточных валков и передаточных рельсов, и включена ли система переключения в комплект поставки.
В разных корпусах банок используются пластины разной толщины, закалки и типа покрытия. Убедитесь, что номинальный диапазон станка охватывает как текущую спецификацию металла, так и следующую, которая может вам понадобиться.
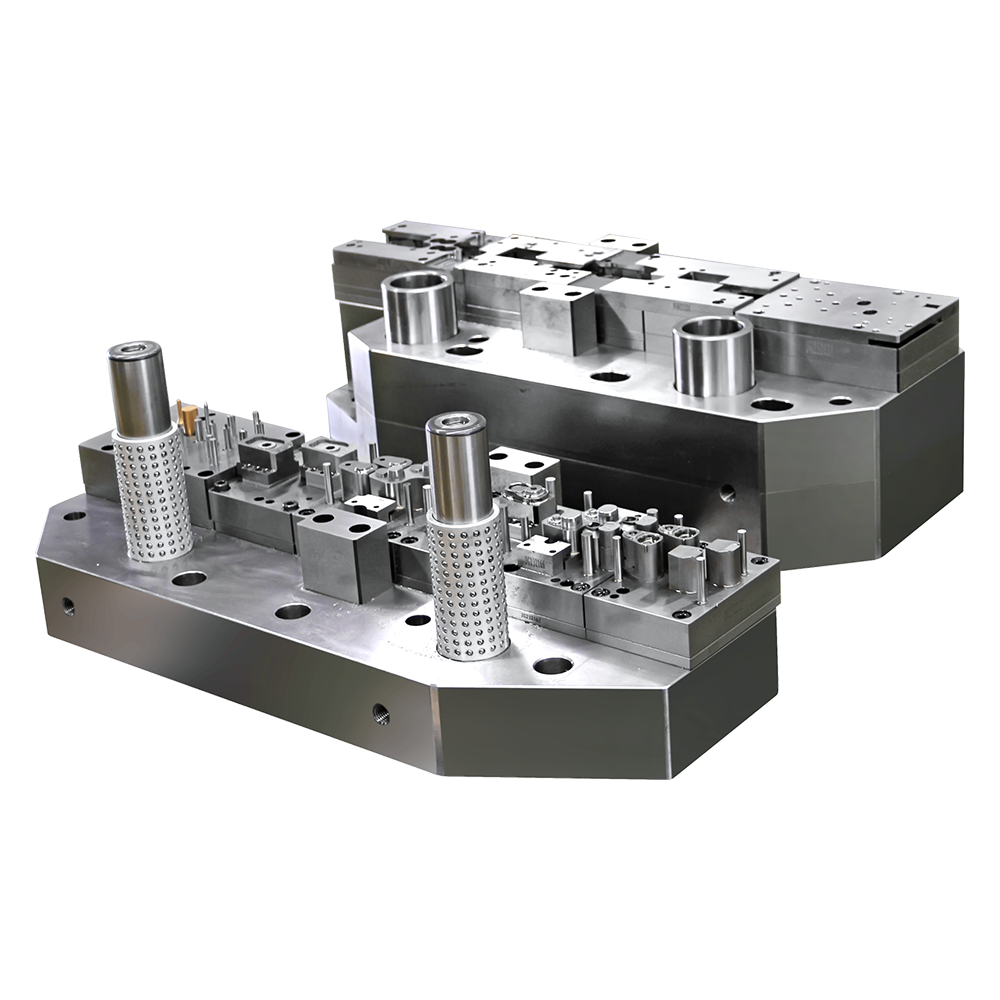
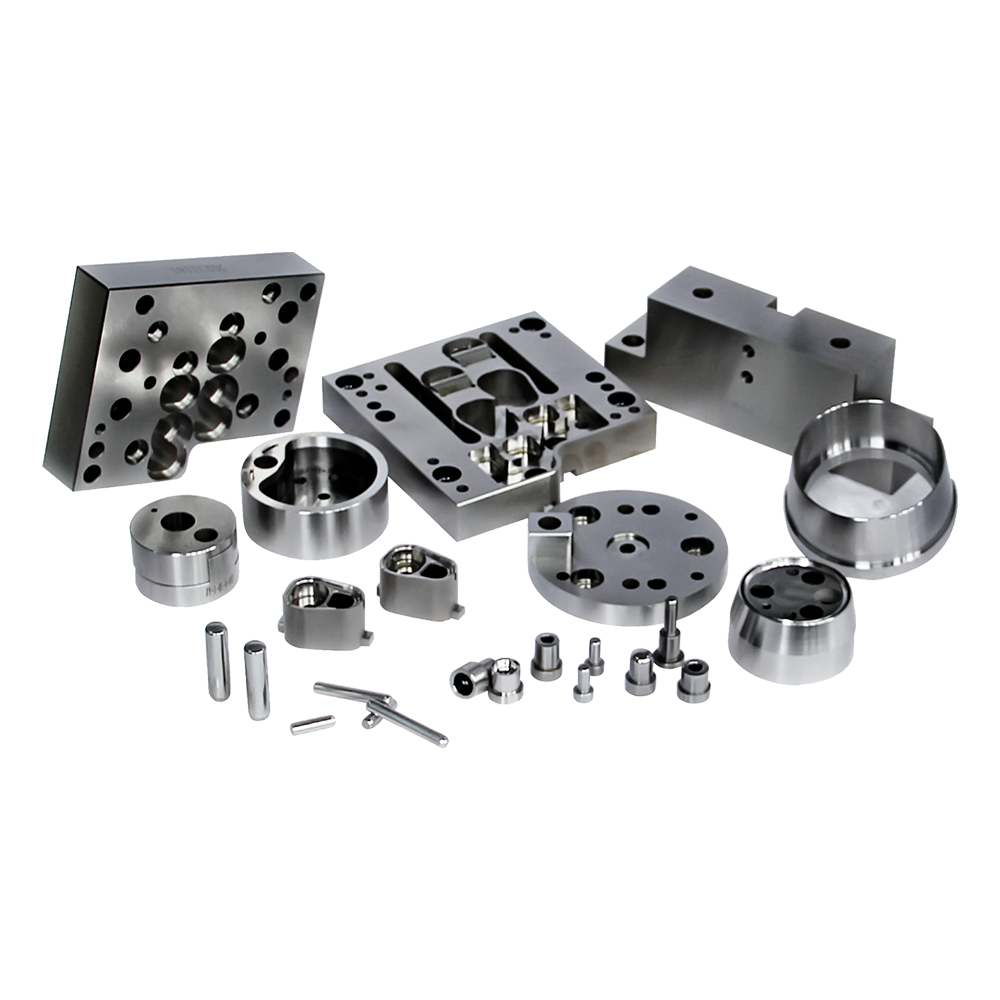
Пластины, закаточные и сварочные валки изнашиваются. Более дешевый станок с недолговечными инструментами может свести на нет свое ценовое преимущество за два года. Запросите срок службы инструмента в количестве ударов или банок, а также стоимость и время выполнения каждой сменной детали.
Номинальная скорость предполагает непрерывную подачу материала и немедленное удаление готовых банок. Если ваше вышестоящее или нисходящее оборудование не может обеспечить такую производительность, фактическая пропускная способность будет ниже. Поставщики могут рассчитать эффективную производительность, исходя из графика смен, метода подачи и упаковки.
Чтобы понять, как выбор конфигурации влияет на потенциальную производительность, сравните приведенный ниже индекс относительной мощности. Числа нормализованы к сумматору с двумя станциями как 100, поэтому они показывают пропорции, а не абсолютные характеристики машины.
Диаграмма 1. Относительный индекс производительности по конфигурации машины, нормированный на две станции = 100.
Выбор более крупной конфигурации является экономичным только в том случае, если вы можете обеспечить подачу материала на линию и наличие на ней персонала для дополнительных смен. Если рыночный спрос будет постепенно расти, трехстанционный объединитель с резервной пропускной способностью может быть более разумным, чем модель с четырьмя станциями, которая простаивает при загрузке 60% в течение первого года.
Стоимость банки является окончательным показателем решения. Он включает в себя несколько компонентов:
Машина со средним процентом брака 4% вместо 1,5% в течение десятилетия будет стоить гораздо дороже, чем первоначальная разница в цене между поставщиками. Баланс линии представляет собой отдельный риск. Если номинальная скорость сварщика кузова выше скорости отбортовочной станции, избыточная мощность будет непригодна для использования, если вы не добавите буферы. Уточните у поставщика номинальную скорость каждой функциональной станции и проверьте, имеет ли машина встроенную буферизацию или электронную синхронизацию между станциями.
Здесь важен многолетний опыт обслуживания многих типов продукции. Поставщик, который поставил тысячи машин для линий по производству пищевых продуктов, напитков, сухого молока, аэрозолей и химических банок, может посоветовать лучший баланс между компромиссами, чем тот, который предлагает только один тип машин.
Перед подписанием договора купли-продажи уточните у поставщика следующие моменты:
Поставщики с долгой производственной историей, такие как Zhejiang Jinying Food Machinery, которая производит машины для производства консервных банок с 1978 года и насчитывает более 350 обученных сотрудников, часто имеют более широкий склад изнашиваемых деталей для старых и новых моделей. Это практическое преимущество, когда неожиданная поломка закаточного ролика останавливает вашу линию.
Экспорт в Европу, Азию, Африку, Северную и Южную Америку является еще одним сигналом: машины, работающие в разных климатических условиях, с разными поставщиками металлов и культурой обслуживания, указывают на надежность конструкции. Тем не менее, каждое растение индивидуально. Прежде чем запрашивать ценовое предложение, отправьте поставщику фактические чертежи банки, технические характеристики металла и целевую скорость и попросите его прокомментировать любые риски совместимости.
Сопутствующие товары
Основанная в 1978 году, компания является одной из крупнейших компаний по производству оборудования для производства консервных банок, известных в стране и за рубежом.
Категории продукта
КОНТАКТНАЯ ИНФОРМАЦИЯ
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646
 English
 中文简体
 русский
 عربى
 Español