2026-10-08
Разница в давлении закатывающего ролика на 0,02 мм может привести к тому, что линия консервных банок со скоростью 500 имп/мин приведет к 3-процентной утечке. Такова реальность, лежащая в основе фразы «машина для изготовления жестяных банок»: это не единый блок, а цепочка станций формования, сварки, нанесения покрытия, горловины и закатки, которые должны обеспечивать допуски вместе. Практический вывод прост. Прежде чем сравнивать цену, сравните номинальный диапазон диаметров банок машины, диапазон толщины жести, контроль качества шва и метод замены с фактическим ассортиментом продукции.
В этой статье объясняется, что делает каждый этап, какая конфигурация машины соответствует какой цели и где покупатели чаще всего теряют деньги после установки.
Машина для изготовления жестяных банок включает в себя последовательность операций, которые начинаются с рулона плоской белой жести и заканчиваются запечатанной, проверенной банкой. Каждый этап добавляет допуск, который должен поглотить следующий этап. Если диаметр корпуса отклоняется на 0,05 мм, закаточная станция все равно может закрыть шов, но перехлест становится неравномерным и риск протечки возрастает.
Номинальная скорость машины полезна только в том случае, если оборудование выше и ниже по потоку соответствует ей. Сварщик с производительностью 300 циклов в минуту, питающий закаточный станок с производительностью 150 циклов в минуту, создаст проблему с буфером, а не прирост производительности.
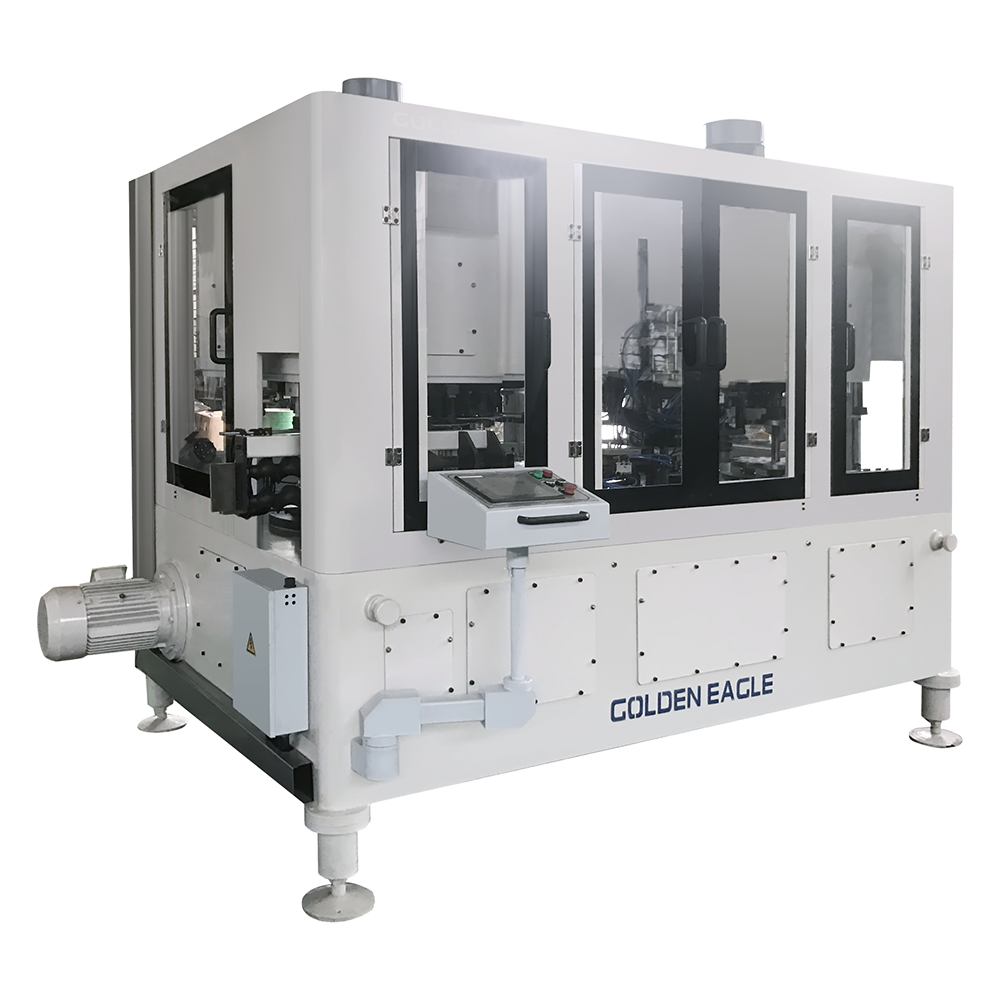
Одностанционные машины выполняют одну операцию за раз, обычно для банок небольшого объема или нестандартных размеров. Трехпозиционные объединители сочетают в себе отбортовку, отбортовку и сварку в одной раме, что уменьшает занимаемую площадь и снижает вероятность повреждения при транспортировке. Комбайнеры с четырьмя станциями добавляют отбортовку или второй этап отбортовки и обычно используются для банок с напитками и пищевыми продуктами на более высоких скоростях.
Для линии банок для пищевых продуктов или напитков часто практичной отправной точкой является трехстанционный комбайнер. Он обрабатывает банки диаметром примерно от 52 мм до 200 мм и имеет скорость от 120 до 300 циклов в минуту, в зависимости от привода и инструмента.
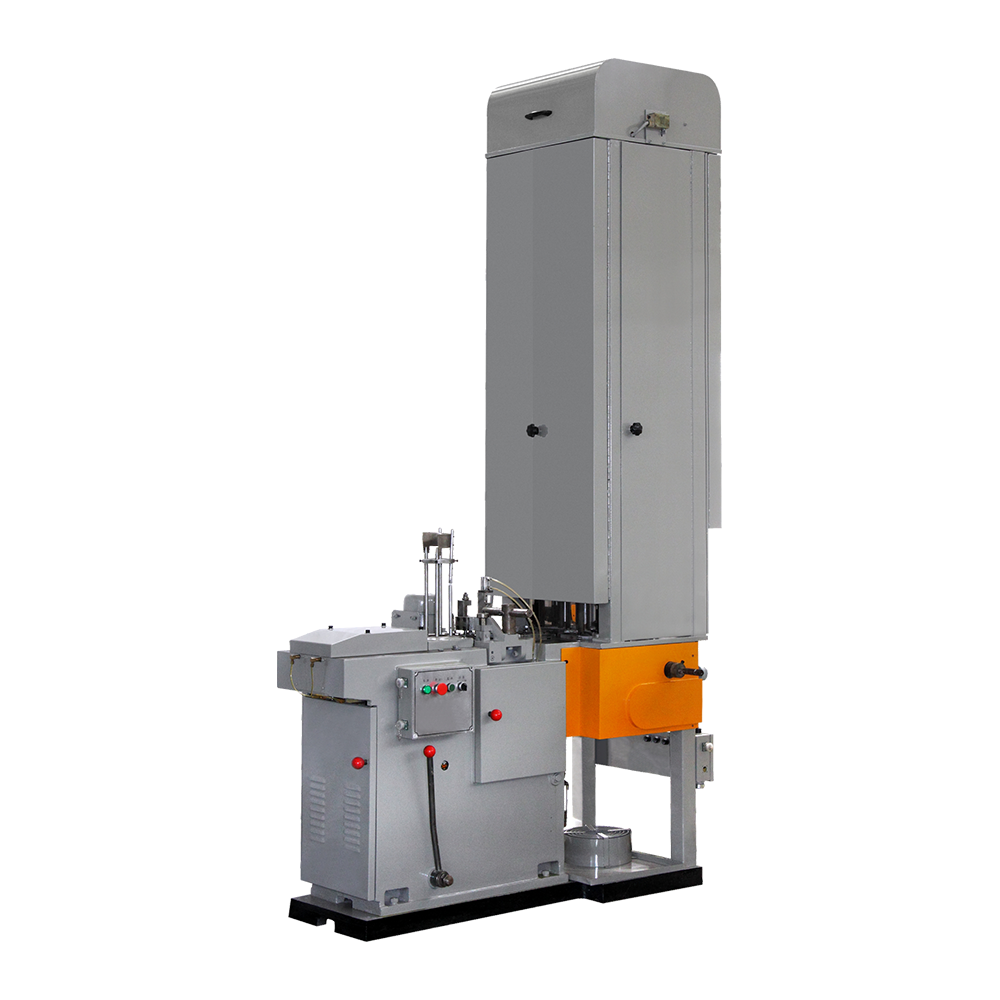
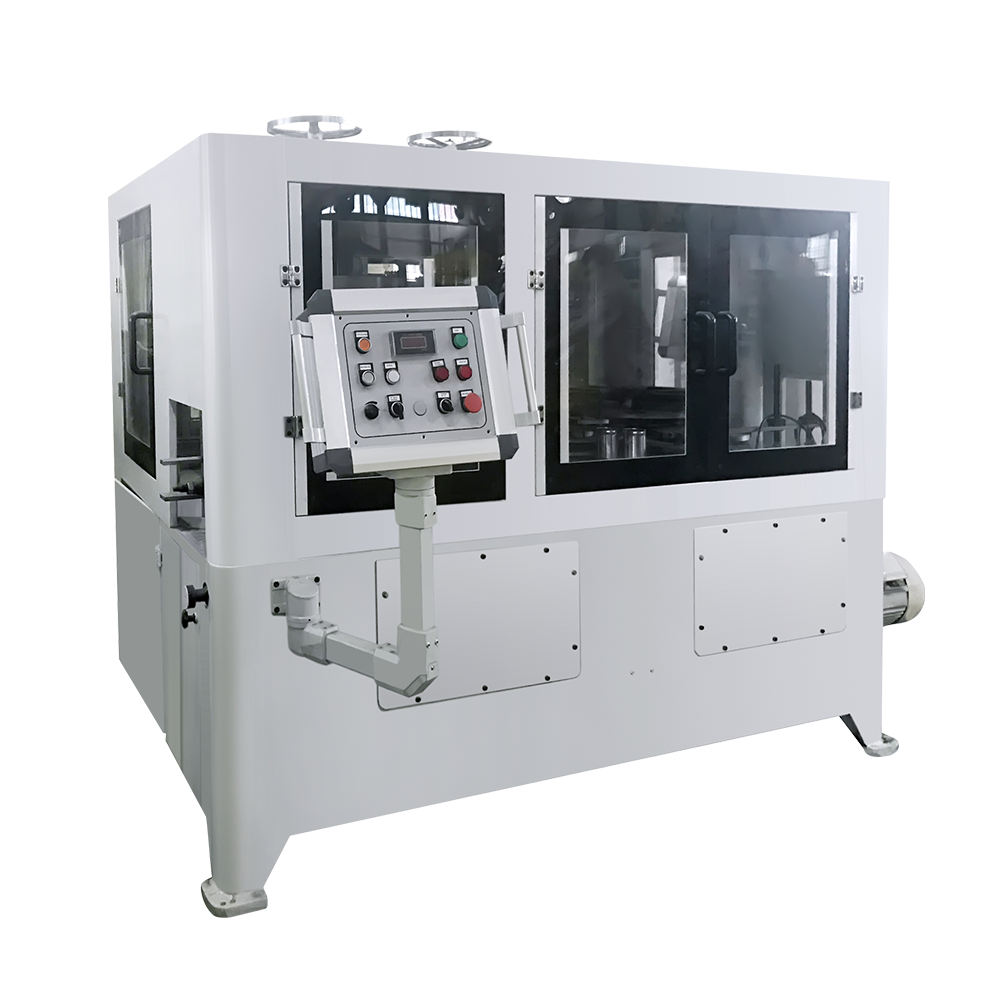 Автоматическая машина для изготовления комбинированных банок с отбортовкой и отбортовкой Оборудование для линии изготовления банок для пищевых продуктов и напитков для автоматического формирования горловины, отбортовки и отбортовки с несколькими конфигурациями головки и скорости для банок различных размеров. Посмотреть продукт →
Если в ассортимент продукции входят более высокие банки или требуется сборка перед закаткой, к четырехстанционному объединителю добавляется дополнительная формовочная станция без второй машины. Также легче поддерживать постоянное перекрытие швов, когда длина корпуса часто меняется.
 Четырехпозиционная машина для изготовления банок для отбортовки и отбортовки бисера Добавляет станцию формования для более высоких банок или отбортовки перед закаткой, помогая поддерживать перекрытие швов при изменении длины корпуса. Посмотреть продукт →
Сварка является еще одним важным элементом. Автоматическая машина для сварки корпусов банок со скоростью 500 циклов в минуту использует медные проволочные электроды и контролируемое перекрытие для получения бокового шва, который может выдержать нанесение покрытия, образование горловин и сварку без образования трещин.
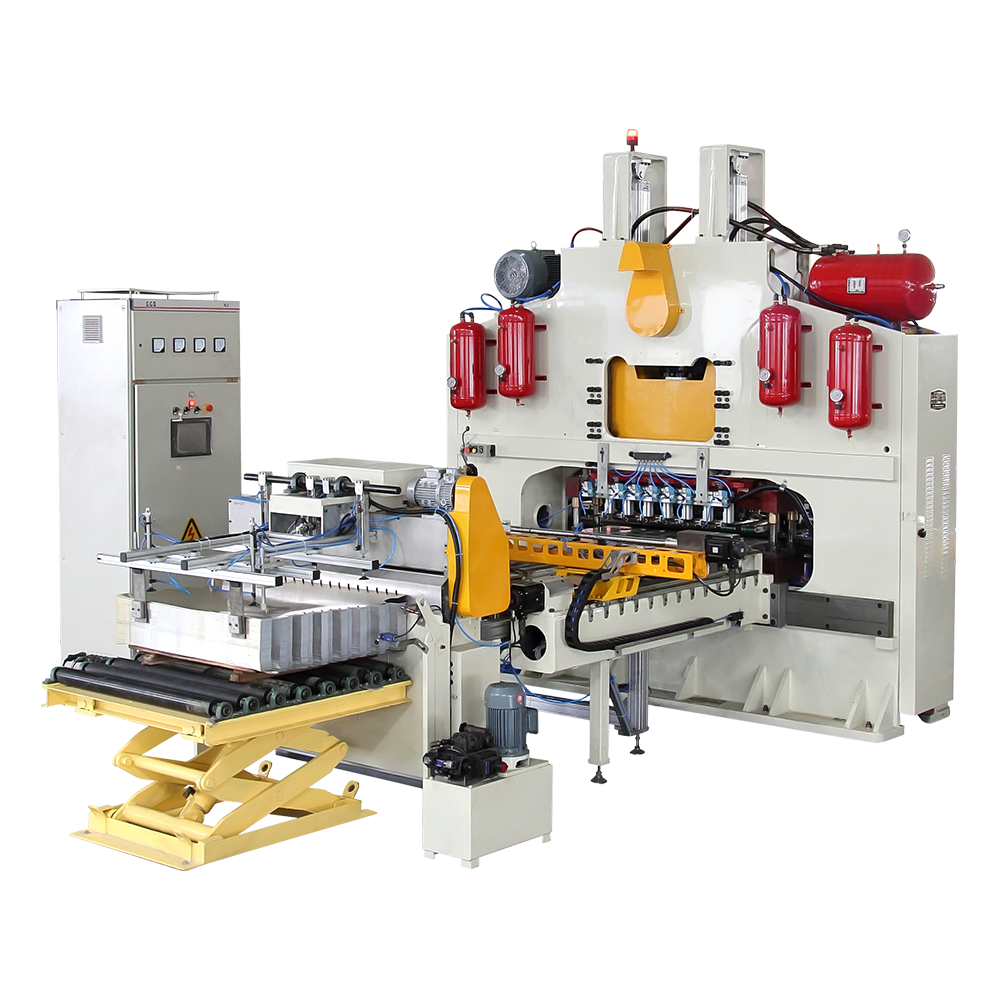
 GT10C-500 Автоматический аппарат для сварки корпусов жестяных банок Высокоскоростной автоматический сварочный аппарат для корпусов консервных банок с производительностью 500 циклов в минуту и электродами из медной проволоки для обеспечения ровных боковых швов. Посмотреть продукт →
В таблице ниже сравниваются три распространенные конфигурации. Цифры являются ориентировочными и должны быть подтверждены фактическими данными испытаний производителя для размера вашей банки и спецификации белой жести.
| Параметр | Полуавтоматическая линия | Автоматический сумматор | Высокоскоростная линия |
|---|---|---|---|
| Толщина жести | 0,20-0,38 мм | 0,15-0,35 мм | 0,14-0,30 мм |
| Диаметр банки | 52-180 мм | 52-200 мм | 52-300 мм |
| Номинальная скорость | 30–60 импульсов в минуту | 120–300 циклов в минуту | 300-600 циклов в минуту |
| Время переключения | 2-4 часа | 45-90 минут | 60-120 минут |
| Целевой допуск на шов | /- 0,05 мм | /- 0,03 мм | /- 0,02 мм |
| Операторов в смену | 4-6 | 2-3 | 1-2 |
Узкое жестное окошко не является дефектом. На высокоскоростных линиях часто используется более тонкий лист, поскольку станции формовки и сварки предназначены для более точного контроля растяжения и тепловложения. Риск заключается в покупке высокоскоростной линии для ассортимента продукции, требующей частой смены размеров, а затем в потере времени на перенастройку и переоснащение.
Капитальные затраты — это всего лишь одна строка в уравнении окупаемости. Трудозатраты, время простоя при переналадке, срок службы запасной матрицы и уровень брака часто определяют, окупит ли линия свои инвестиции в течение двух лет или пяти. На диаграмме ниже показаны относительные профили затрат и трудозатрат для трех конфигураций.
| Конфигурация | Типичный результат | Относительная капитальная стоимость | Относительная стоимость рабочей силы |
|---|---|---|---|
| Полуавтоматический | 30–60 импульсов в минуту | ||
| Автоматический сумматор | 120–300 циклов в минуту | ||
| Высокоскоростная линия | 300-600 циклов в минуту |
Полуавтоматическая линия может стоить дешевле, но для нее требуется от четырех до шести операторов в смену, а переналадка может занять полдня. На заводе, работающем с тремя или более размерами банок в неделю, затраты на рабочую силу и время простоя могут превысить разницу в ценах в течение 18 месяцев. Высокоскоростная линия окупается только в том случае, если в портфеле заказов предусмотрены большие партии и постоянные поставки белой жести.
Большинство проблем после установки не вызваны неисправной машиной. Они возникают из-за неподходящего инструмента, нечетких критериев приемки и отсутствия запасных частей. Перед подписанием проверьте следующие пункты:
Более подробный контрольный список соответствия характеристик машины вашему ассортименту продукции см. в этом руководстве на выбор подходящей машины для изготовления консервных банок .
Машина для изготовления консервных банок — это точный инструмент, и время ее безотказной работы зависит от простого ритма обслуживания. Ежедневные проверки должны охватывать давление сварочных роликов, износ сварочного электрода и точки смазки. Еженедельные проверки должны включать сопло для нанесения покрытия боковых швов, поверхность матрицы для изготовления шейки и натяжение приводного ремня.
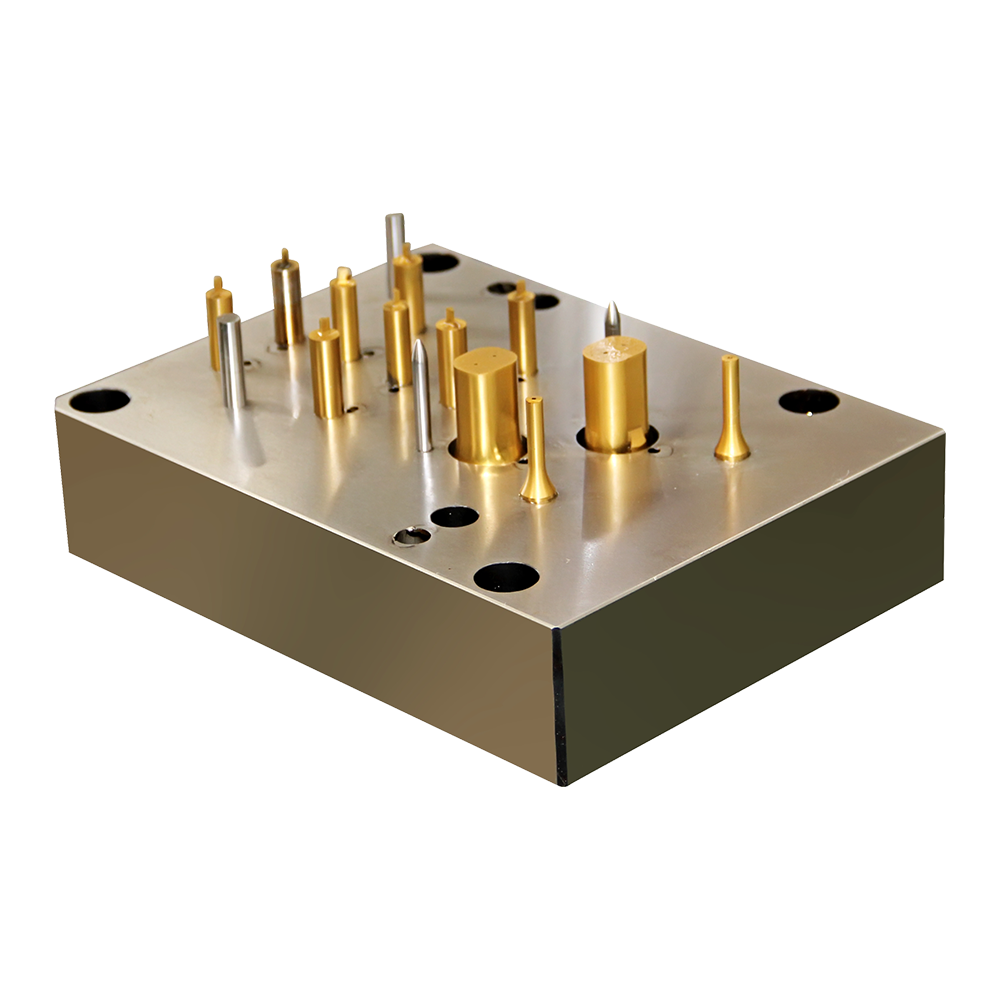
Хранение запасного комплекта закаточных роликов, узла сварочных электродов и важных датчиков на месте может сократить двухдневный простой до двухчасовой замены.
Инжиниринг, лежащий в основе надежной линии, основан на многолетнем строительстве и обслуживании одних и тех же семейств машин. Компания Zhejiang Jingying Food Machinery, расположенная в Чжоушане, Китай, производит оборудование и формы для производства банок с 1978 года. В компании работают более 350 сотрудников, произведено более 10 000 машин для производства банок и концов, а также имеются сертификаты ISO 9001 и ISO 14001. Его принципы проектирования основаны на принципах KRUPP, SOUDRONIC и ALFONS-HAAR, с корректировками, основанными на собственном производственном опыте.
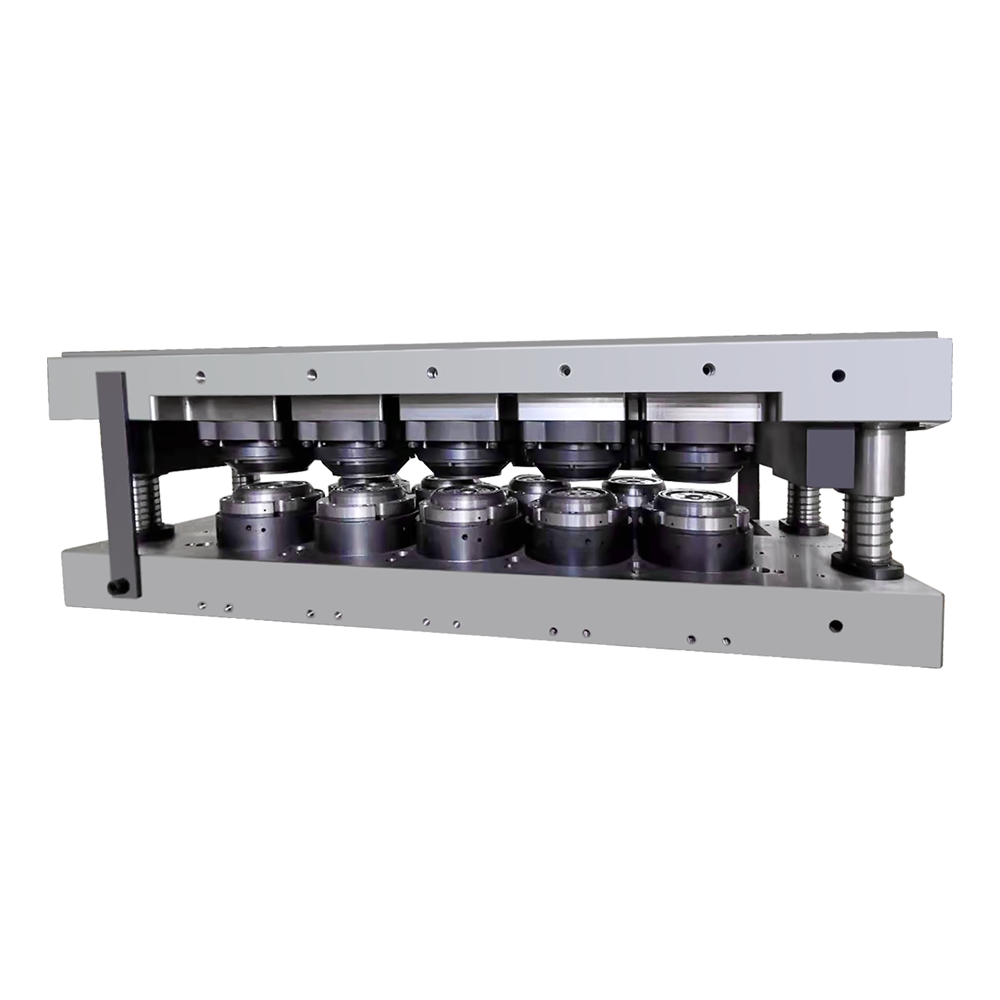
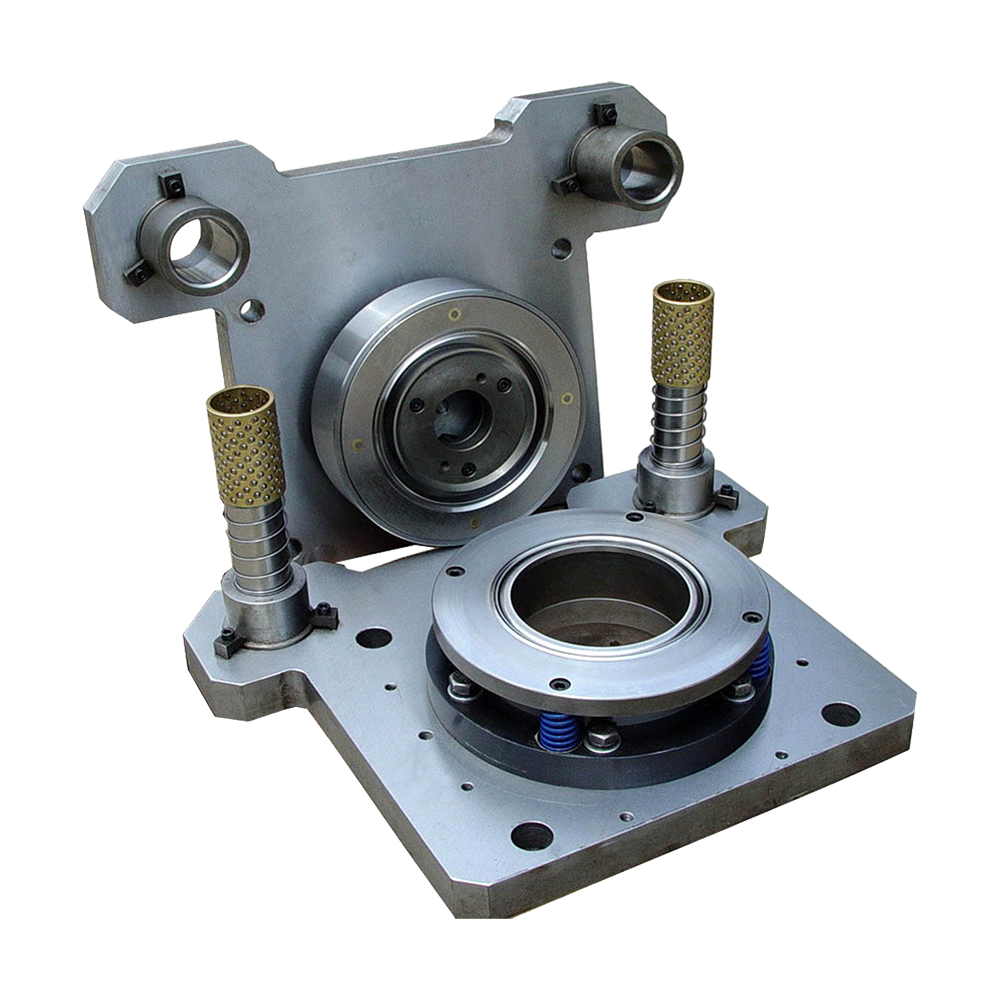
Ассортимент продукции Jingying включает линии по производству банок для пищевых продуктов и напитков, машины по производству банок для сухого молока, оборудование для аэрозольных баллонов, машины для химических банок, линии торцевой крышки, системы с легким открытием конца, сварочные аппараты и конверсионные пресс-формы. Компания экспортирует в Европу, Азию, Африку, Северную Америку, Южную Америку и Океанию. С полным ассортиментом оборудования вы можете ознакомиться на сайте Производственная площадка Jingying прежде чем запросить предложение.
Покупка оборудования для производства консервных банок — это решение о мощности, а не покупка по каталогу. Начните с размеров банок, которые вы будете использовать в следующем году, толщины белой жести, которую вы можете надежно получить, и времени переналадки, которое может выдержать ваша книга заказов. Затем сопоставьте номинальную скорость машины, допуск шва и набор инструментов с этими фактами. Самая низкая цена за машину редко является самой низкой стоимостью за банку.
Сопутствующие товары
Основанная в 1978 году, компания является одной из крупнейших компаний по производству оборудования для производства консервных банок, известных в стране и за рубежом.
Категории продукта
КОНТАКТНАЯ ИНФОРМАЦИЯ
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646
 English
 中文简体
 русский
 عربى
 Español