2026-11-12
Представьте себе завод, который только что выиграл двухлетний контракт на поставку овощных банок по 400 г. Сварочная машина для кузова уже установлена, в компрессорной еще есть свободная мощность, и единственный вопрос, который остается открытым, это то, какую машину для изготовления консервных банок поставить после формирователя кузова. Большинство команд отвечают на этот вопрос, воспользовавшись прайс-листом, и именно здесь график начинает смещаться.
Короткая версия: покупайте линию, а не машину. А машина для изготовления консервных банок получает прибыль только тогда, когда станции, питающие его и следующие за ним, соответствуют диаметру вашей банки, толщине жести, схеме заказа и частоте замены. Два поставщика могут указать одну и ту же номинальную скорость и обеспечить совершенно разную реальную производительность, поскольку линия работает со скоростью самой медленной станции и самого быстрого изменения размера.
В сварном заводе, состоящем из трех частей, эта фраза редко описывает отдельный блок. Он описывает цепочку оборудования, и каждое звено имеет свой набор допусков, процедуру технического обслуживания и режим отказа. Работоспособная ментальная карта выглядит так:
Линии, состоящие из двух частей, идут по другому маршруту: баночный пресс, устройство для изготовления корпусов, триммер, шайба, шейкер и декоратор. Если ваша смесь состоит в основном из напитков или аэрозолей, список оборудования меняется еще до того, как кто-либо упоминает комбайнер.
Сварка фиксирует качество потолка всей линии. Слишком широкий сварной шов приводит к потере жести и тепла; тот, который слишком узок, через несколько месяцев обнаруживается как утечка информации на складе клиента. Когда вы указываете сварщика, спросите диапазон перекрытия, который он удерживает на всей катушке, диаметр проволоки, которую он пропускает, и как машина ведет себя, когда калибр белой жести отклоняется на несколько сотых миллиметра между поставками.
Компания Zhejiang Golden Eagle Food Machinery производит автоматический аппарат для сварки корпусов банок GT10C-500 в рамках своей серии сварочных аппаратов, а также установки индукционного нагрева для отверждения и сушки. Компания производит оборудование и формы для изготовления банок в Чжоушане с 1978 года, насчитывает более 350 сотрудников и заявляет, что произвела более 10 000 машин для изготовления банок и консервных крышек.
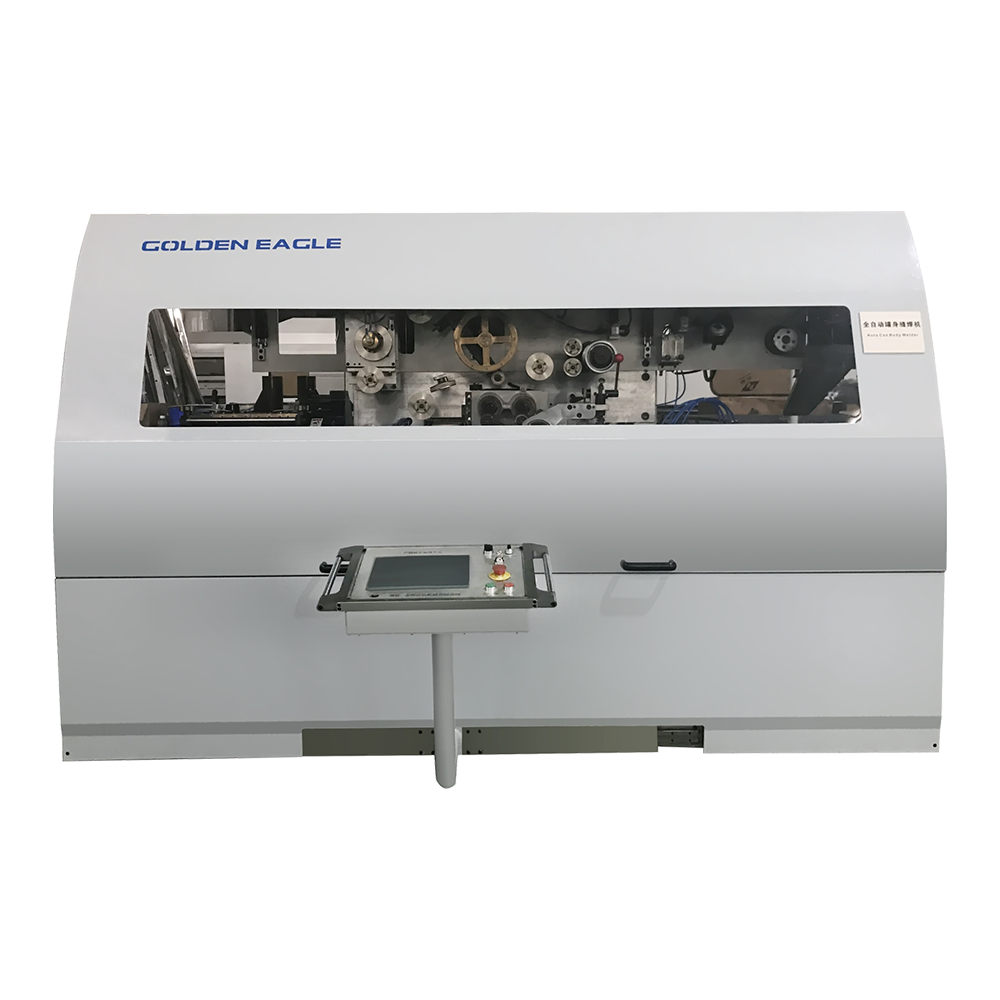 GT10C-500 Автоматический аппарат для сварки корпусов банок Высокоскоростная машина для сварки швов корпусов жестяных банок, производительность 500 циклов в минуту, с указанными диапазонами диаметров и высот банок; актуально при проверке производительности сварки перед последующей футеровкой. Посмотреть продукт →
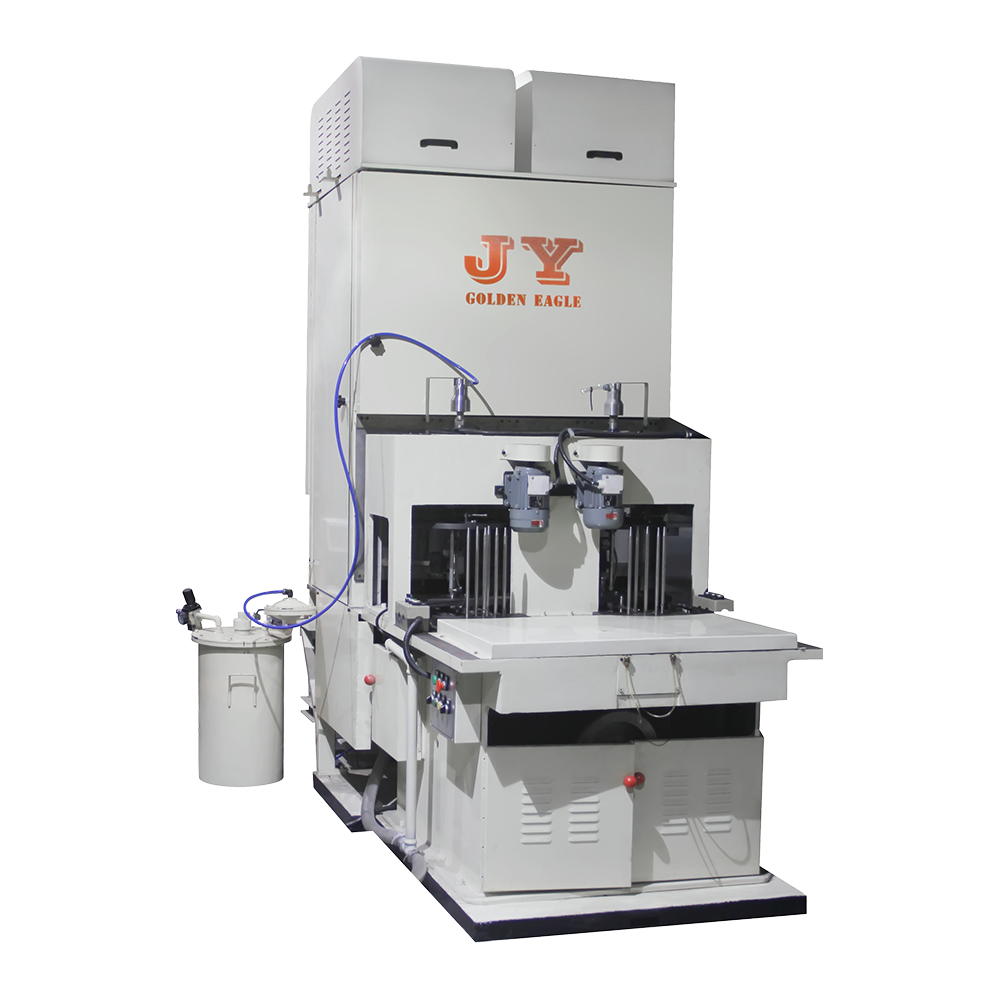
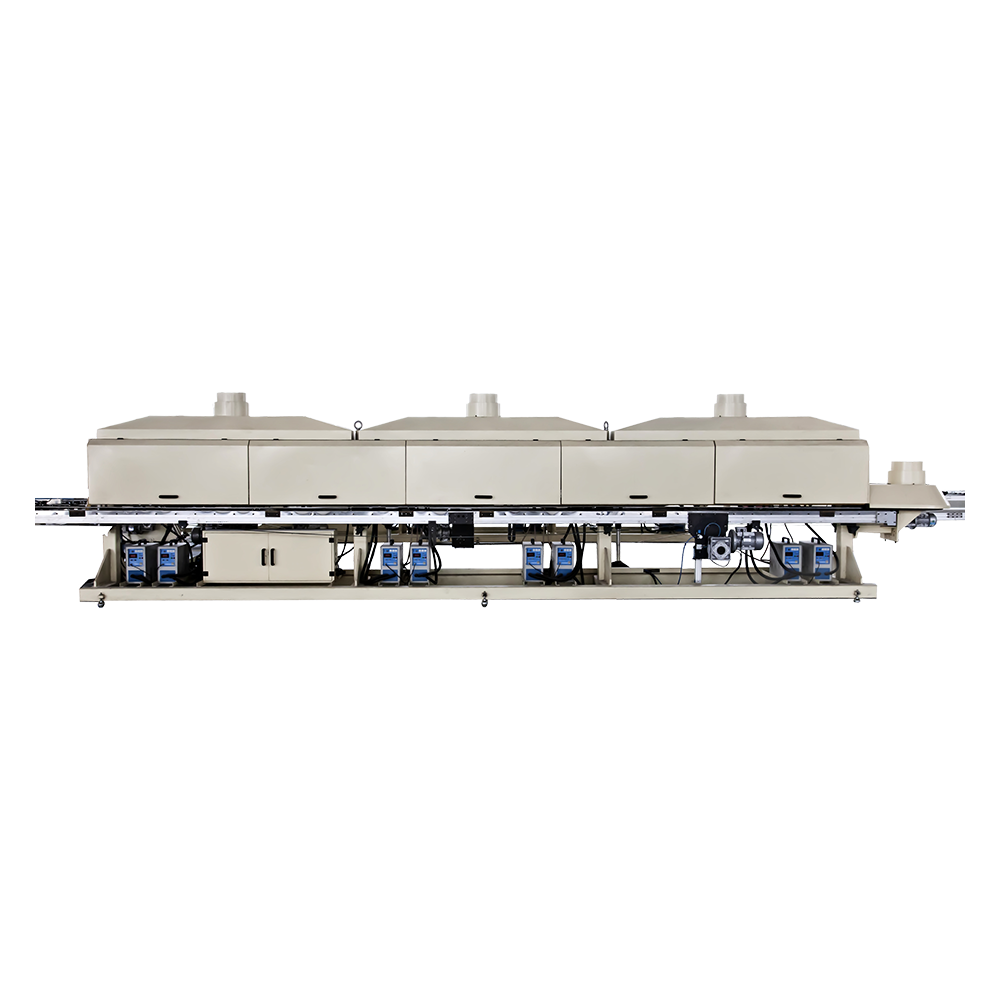
Сложная обшивка – тихая станция. Вертикальная машина для ламинирования, которая выравнивает и сушит за один проход, экономит пространство на полу, но кривая сушки все равно должна соответствовать вашему лаку, вашему составу и скорости вашей линии. То, где компаунд режется и подается, также имеет значение: автоматическая машина для резки компаунда со стабильной шириной резки устраняет переменную величину, которую операторы обычно учитывают при ручной регулировке.
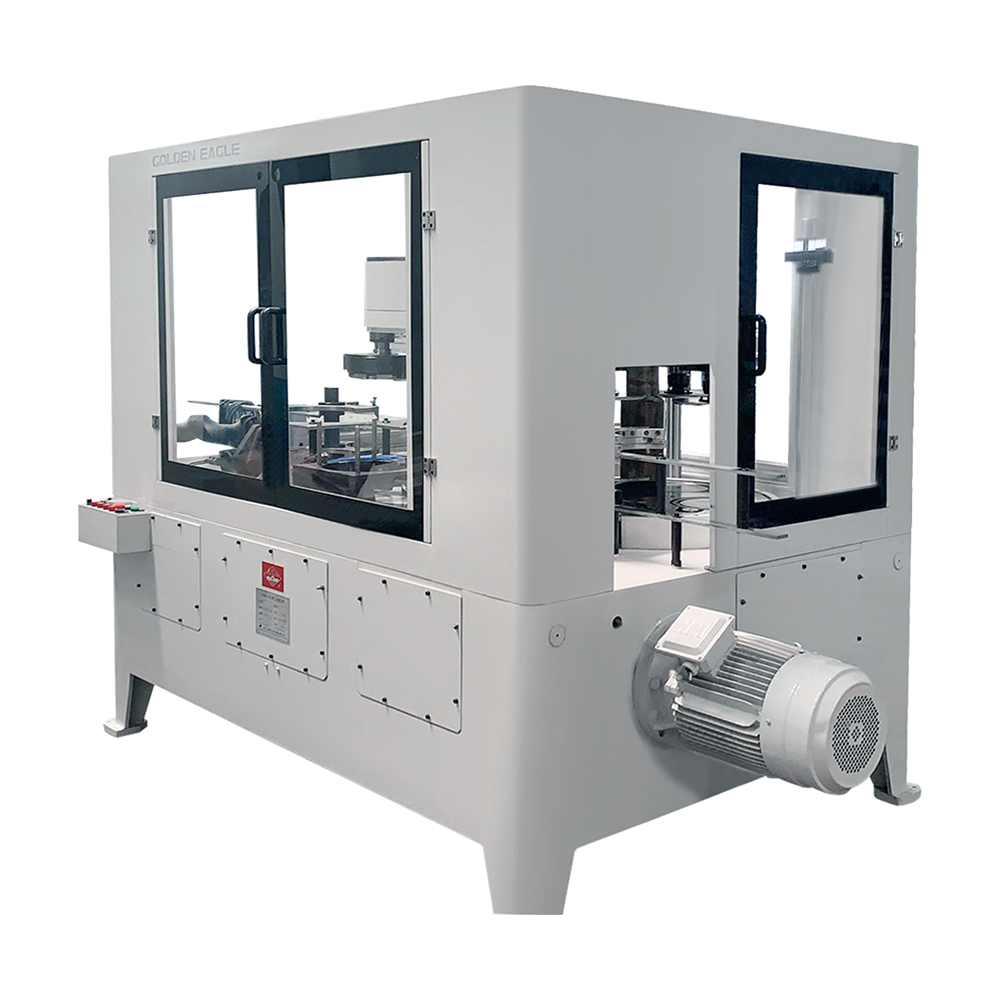
Далее по течению, отбортовка горловины, отбортовка, отбортовка и сшивание определяют, правильно ли упаковка, печать и швы банки складываются. Четырехстанционный объединитель выполняет эти операции на одной раме, что уменьшает повреждения при передаче и уменьшает занимаемую площадь; Компромисс заключается в том, что одна неисправность станции останавливает группу, поэтому дисциплина настройки имеет большее значение, чем при использовании отдельных блоков.
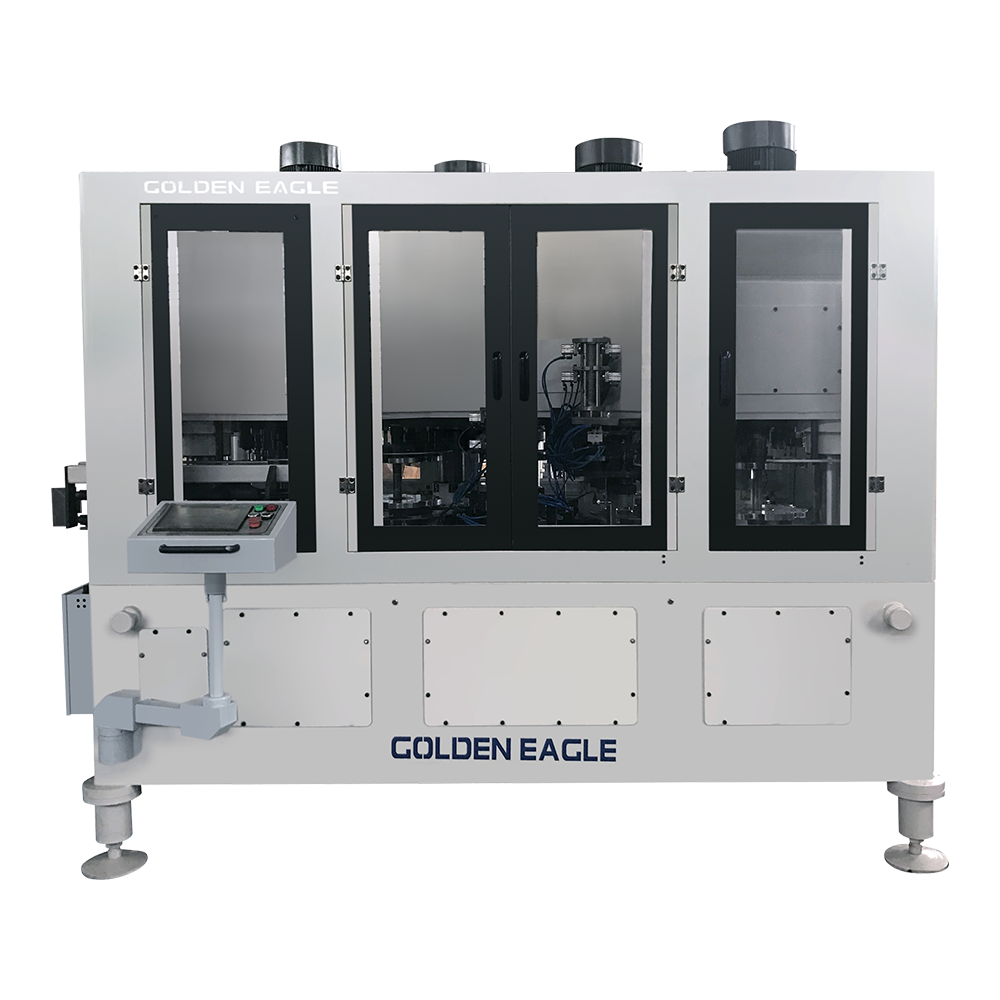 Четырехпозиционная машина для отбортовки, отбортовки, отбортовки и закатки Сочетает в себе горловину, отбортовку, отбортовку и стыковку на одной раме, чтобы уменьшить повреждение при транспортировке и уменьшить занимаемую площадь; проверьте диаметр, высоту и производительность конкретной модели. Посмотреть продукт →
Концы заслуживают отдельной бюджетной линии. Полная линия торцевых крышек, конверсионный пресс для легко открывающихся крышек, а также машина для нанесения послеремонтного покрытия и сушки — это три разные инвестиции, а третью чаще всего пропускают. Ремонтное покрытие защищает линию надреза, а именно здесь легко открывающаяся крышка выходит из строя, если покрытие тонкое или недостаточно затвердевшее.
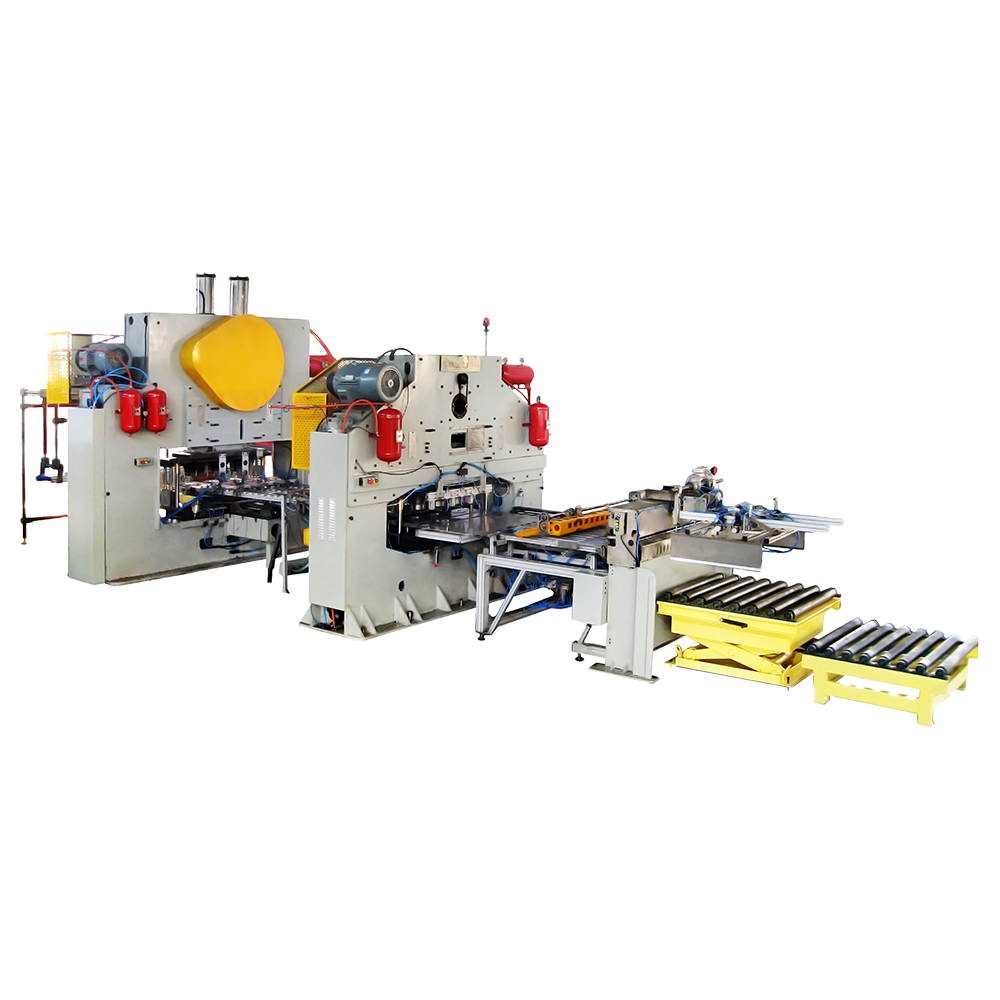
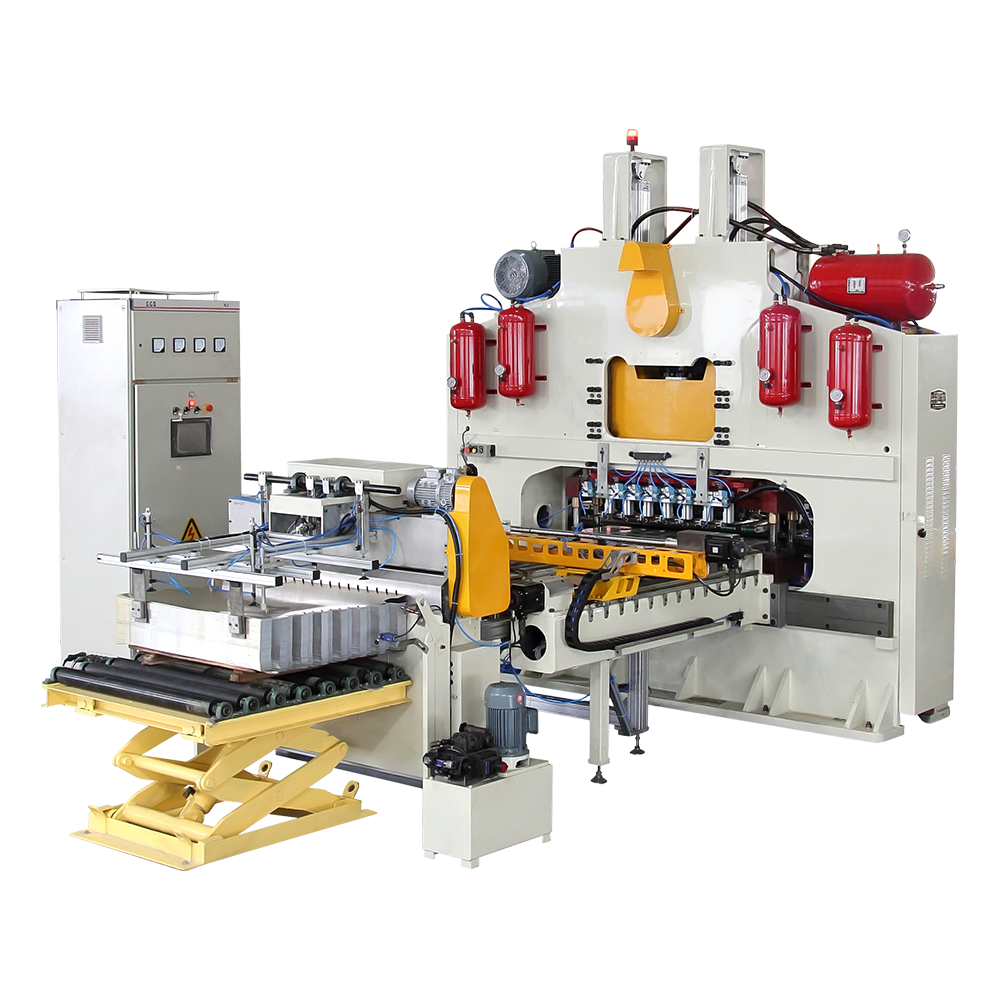 Автоматический пуансон с ЧПУ для производства консервных банок Пресс с управлением от ПЛК, функцией обнаружения двойного листа и защитой от перегрузки, поддерживающий несколько пресс-форм для производства дна и нижней крышки; сравнить давление и ход модели. Посмотреть продукт →
Большинство проектов останавливаются на одном вопросе: одна станция, три станции или четыре станции? Ответ зависит не столько от брошюры, сколько от того, как часто вы меняете размер и насколько жесткими должны быть допуски на швы.
| Конфигурация | Типичное использование | Хорошо работает, когда | Осторожность |
|---|---|---|---|
| Одностанционный сумматор | Сухое молоко и маленькие круглые банки | Частые изменения размера, умеренный объем | Больше возможностей перемещения между станциями и больше места на банке. |
| Двухстанционный сумматор | Банки для сухого молока, средние круглые банки | Вам нужен баланс между производительностью и занимаемой площадью | Меньше сгруппированных станций означает больше точек перевалки для обслуживания. |
| Трехстанционный сумматор | Трехсекционные банки для пищевых продуктов и напитков | Стандарт может варьироваться, смешанные заказы | Спросите, какие именно три операции сгруппированы и где находится сшивание. |
| Четырехстанционный сумматор | Вырезка, отбортовка, отбортовка и сшивание на одной раме. | Большие пробеги, небольшое количество переналадок, жесткие допуски на швы. | Настройка менее щадящая; на одну станцию ниже останавливается вся группа |
| Сварщик плюс отдельные отделочные агрегаты | Тяжеловесные или необычные размеры тела. | Качество сварки доминирует в спецификации | Больше конвейеров, больше повреждений при транспортировке, больше операторов |
Линейный баланс – это концепция, которая объясняет большую часть разницы между заявленным и достигнутым объемом производства. Быстрый сварщик не сможет спасти медленного сварщика.
Иллюстративный индекс, а не спецификация. Реальное время цикла зависит от диаметра банки, толщины жести, веса смеси и способа соединения станций.
Практическая рекомендация: запланируйте финишную обработку на уровне возможностей сварщика или превышающем его, или смиритесь с тем, что ваш дорогой корпусной формирователь будет простаивать. Если в вашей книге заказов колеблется от двух до трех диаметров банок, оцените переход до того, как оценить машину — линия, на смену размера которой уходит четыре часа, потеряет больше денег за год, чем немного более медленная линия, которая переключается за девяносто минут.
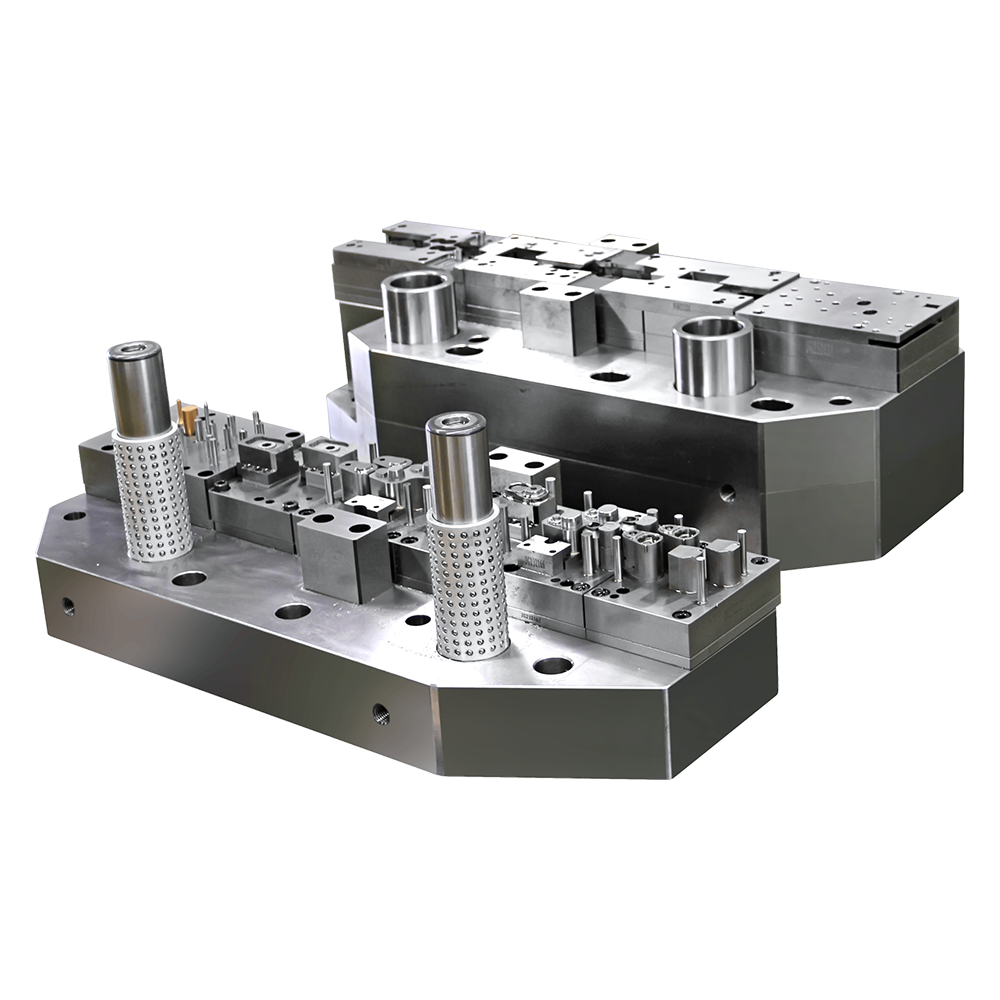
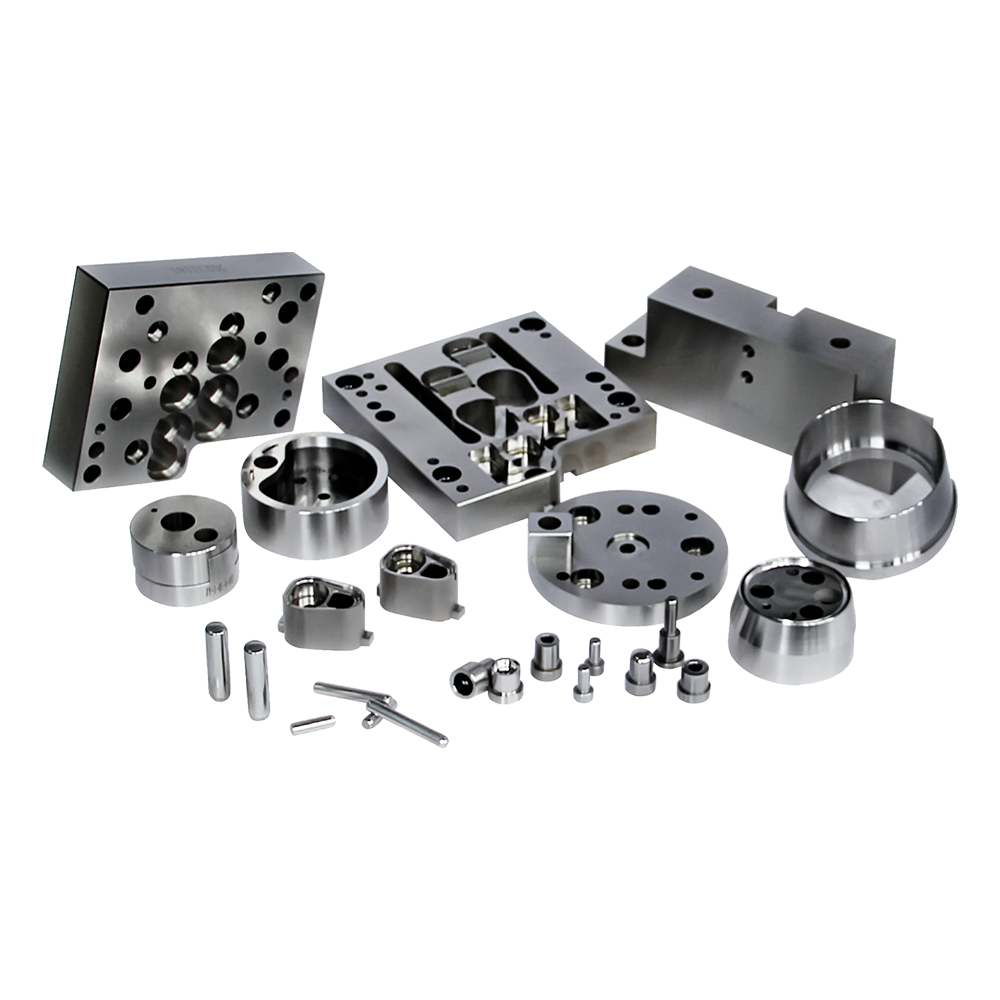
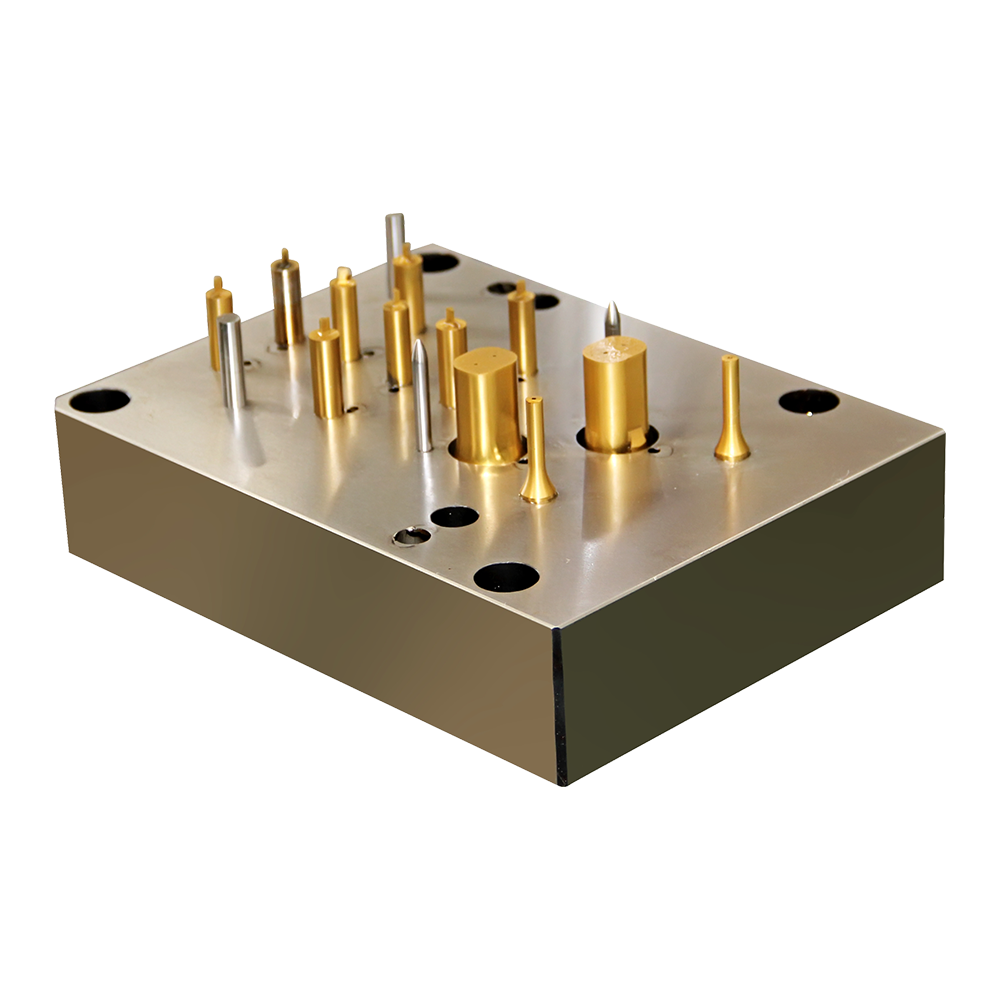
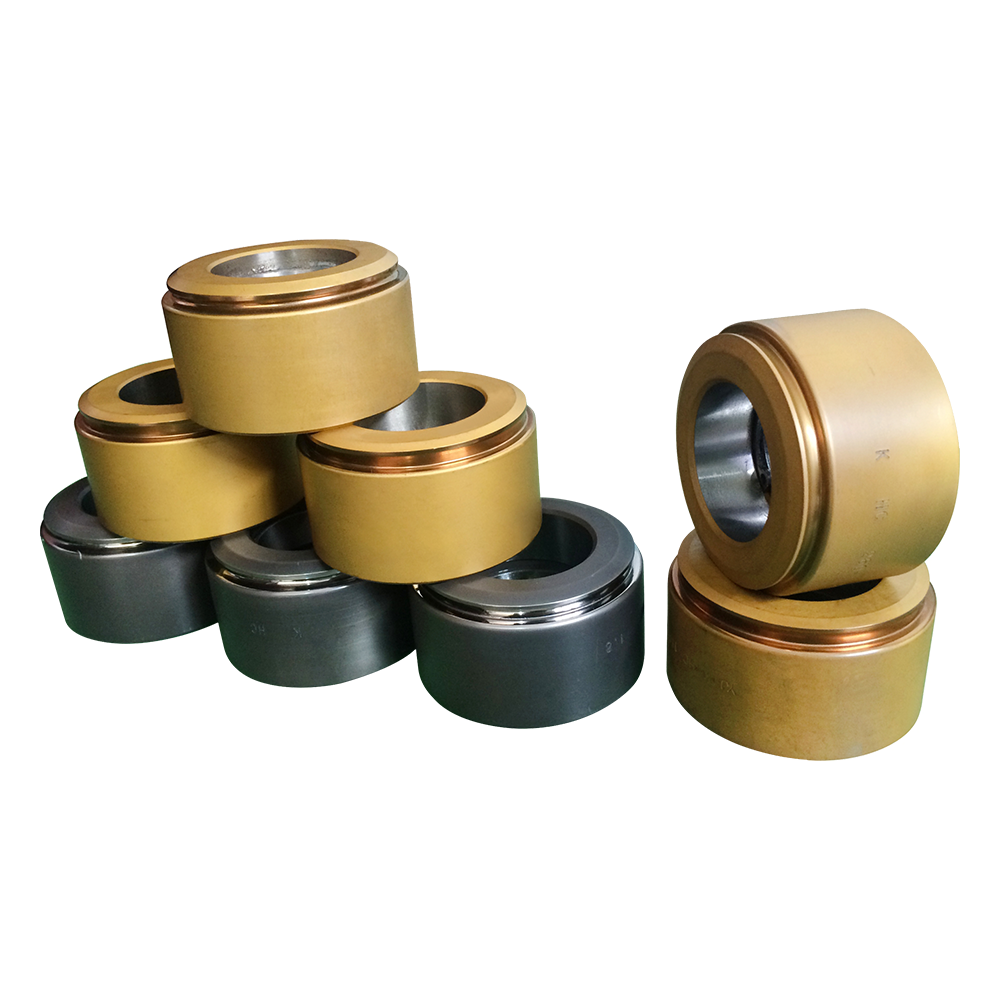
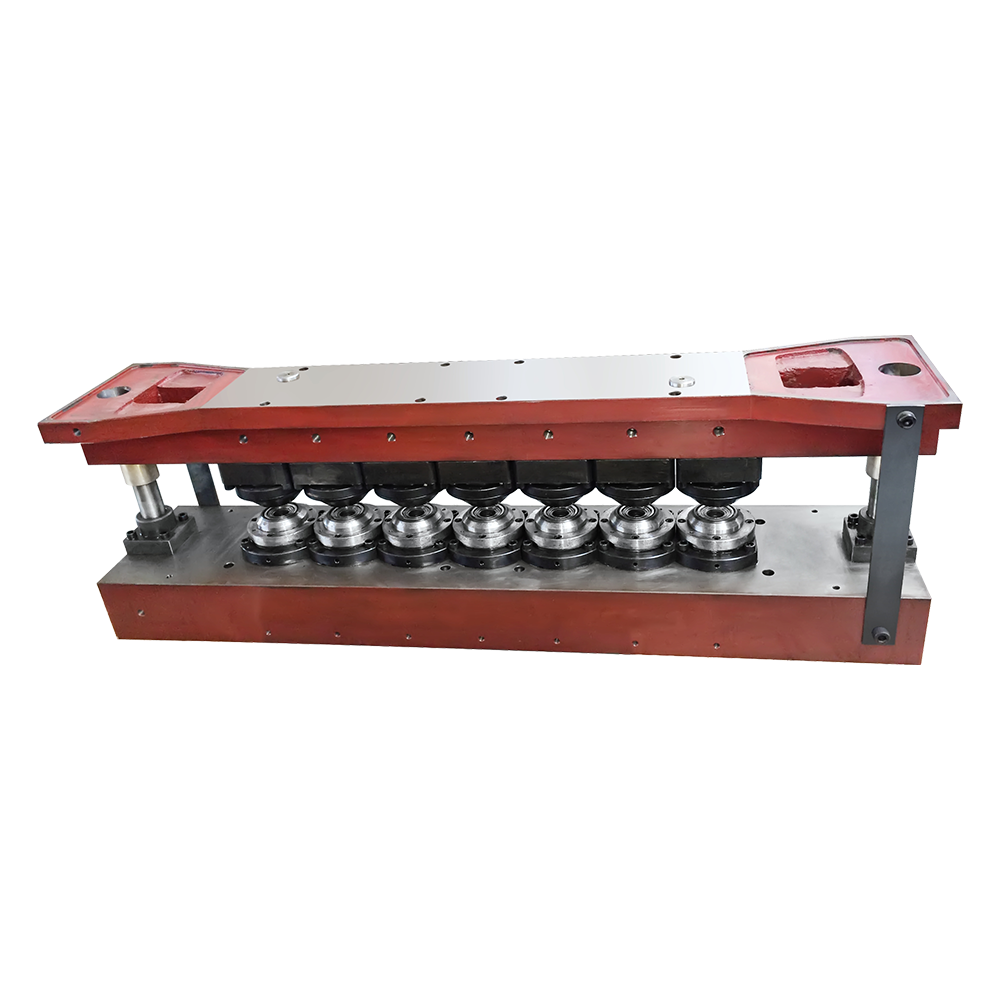
Инструменты – это то место, где тихо разваливаются бюджетные проекты. Закаточные ролики изнашиваются, а изношенный профиль канавок меняет герметичность шва задолго до того, как кто-либо заметит утечку. Инструменты для конверсионного пресса — канальные штампы, волочильные штампы, штампы для резки спиралей, штампы с выступами, спиральные ножи — являются расходными материалами в коммерческом смысле, поэтому время поставки запасных частей указывается в контракте, а не в последующих электронных письмах.
Сертификация — это отправная точка, а не подтверждение соответствия. Golden Eagle имеет сертификаты ISO 9001 и ISO 14001 и экспортирует свою продукцию в Европу, Азию, Африку, Северную и Южную Америку и Океанию, что говорит о том, что оборудование хорошо передвигается, но ничего не говорит о том, как оно будет работать на вашей белой жести. Проверьте следующее на месте или с помощью ссылок:
Если вы все еще сужаете короткий список, это руководство по как правильно выбрать машину для изготовления консервных банок излагает критерии сравнения более подробно, и наш может сделать машинный ряд показывает, как станции выше объединяются в одну линию.
Станок для производства консервных банок — это системное решение, замаскированное под покупку оборудования. Сначала определитесь с банкой, потом с комплектацией отделки, затем с сварочным аппаратом и мощностью футеровки, которые ее питают, и только потом сравнивайте цены. За предложение, которое выглядит на пять процентов дешевле, часто скрываются переналадка, время поставки запасных частей или станция, которая не успевает за предыдущей — и эти затраты возникают каждую смену, а не единожды в счете.
Сопутствующие товары

Основанная в 1978 году, компания является одной из крупнейших компаний по производству оборудования для производства консервных банок, известных в стране и за рубежом.
Категории продукта
КОНТАКТНАЯ ИНФОРМАЦИЯ
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646

 English
 中文简体
 русский
 عربى
 Español