2026-11-05
Линия по производству аэрозолей, рассчитанная на производительность 200 баллонов в минуту, все равно может потерять полную смену в неделю из-за двух причин: конусных и куполообразных инструментов, выходящих за пределы допуска, и закаточного станка, работающего быстрее, чем сварщик, который его подает. Покупатели, которые настаивают на тестовом запуске под свидетелем перед подписанием контракта, обычно ловят и то, и другое; покупатели, которые сравнивают только цену за единицу, почти никогда этого не делают.
Короткая версия заключается в том, что изготовление аэрозольных баллончиков ближе к изготовлению сосудов под давлением, чем к обычной упаковке. Толщина жести, перекрытие боковых швов, угол конуса, глубина купола и диаметр чашки клапана — все это определяется внутренним давлением, которое готовая банка должна выдерживать при повышенной температуре, и деформацией, которую она должна выдержать, не допуская утечки. Установите эти параметры правильно, и новая линия приживется в течение недели. Установите их неправильно, и вы будете сортировать утечки на протяжении всего срока службы машины.
Большинство аэрозольных баллончиков состоят из трех формованных частей: сварного цилиндрического корпуса, конуса для верха и вогнутого дна, в конусе которого пробито отверстие чашки с клапаном. В конструкциях из двух частей корпус и дно вырисовываются из одной чашки и добавляются отдельный конус, но последовательность операций в целом та же:
Две детали в этой последовательности объясняют большинство жалоб на качество. Шаги 2 и 6 создают границу давления, поэтому дефект, возникший у сварщика, имеет тенденцию проявляться на течеискателе. А конусный пресс работает с частотой хода, которая редко полностью соответствует скорости сварщика, поэтому буферная емкость между ними имеет большее значение, чем данные на паспортной табличке на любой машине.
Скорость, указанная на паспортной табличке, расскажет вам, на что способна самая медленная машина. В сервисных записях указано, куда уходят часы. На линии по производству трехкомпонентных аэрозолей, работающей в три смены, незапланированные простои связаны со сборкой и конусным прессом, а не со сварочным аппаратом, поскольку на этих участках сочетаются самые жесткие допуски с самым сильным износом инструментов.
Ориентировочная доля незапланированных простоев по этапам на трехкомпонентной аэрозольной линии
Цифры являются ориентировочными и основаны на типичных схемах обслуживания; Ваше собственное распространение будет зависеть от размера банки, толщины пластины и количества артикулов.
Практический смысл заключается в том, что деньги, потраченные на более быстрый сварочный аппарат, часто ничего не приобретают, в то время как деньги, потраченные на повторяемость инструментов на прессе и на дисциплину настройки закаточного станка, обычно покупают несколько единиц продукции. Попросите также измерить время переналадки между двумя диаметрами банок: на линиях, работающих с тремя или четырьмя размерами, переналадка часто обходится больше часов, чем поломки.
Конус — самая требовательная часть линии. Он должен удерживать отверстие чашки клапана, позволяющее сесть клапану и обжимать его без утечек, сохранять завиток, который аккуратно прилегает к корпусу, и оставаться достаточно концентричным, чтобы готовая банка стояла прямо на линии наполнения. Отверстия, смещенного на десятую долю миллиметра, достаточно для создания медленных утечек, которые появляются только после нескольких недель хранения.
Глубина и профиль купола имеют значение по другой причине. Дно вогнуто внутрь, поэтому внутреннее давление прижимает его к шву, а не от него; неглубокий или плохо закругленный купол прогибается при испытательном давлении, даже если все остальные размеры находятся на номинальном уровне.
| Этап | Критическое измерение | Типичная проверка | Симптом, если он смещается |
|---|---|---|---|
| Тело пустое | Ширина и квадратность | Настройка среза, высота заусенца | Пропуски сварных швов, негерметичность швов |
| Сварной шов кузова | Перекрытие и ширина самородка | Демонтаж, лаковое покрытие | Отверстия после лакировки |
| Горловина и фланец | Диаметр фланца, биение | Индикатор годности/непроходимости, циферблатный индикатор | Неправильная подача, ложные швы |
| Конус | Отверстие чашки клапана, высота конуса | Манометр, измеритель высоты | Течь тарелки клапана, плохая посадка клапана. |
| Купол | Глубина и радиус профиля | Шаблон профиля | Испугивание основания при испытательном давлении |
| Двойной шов | Толщина шва, ширина, крючок | Микрометр для шва, разборка | Утечка при испытательном давлении, разрыв |
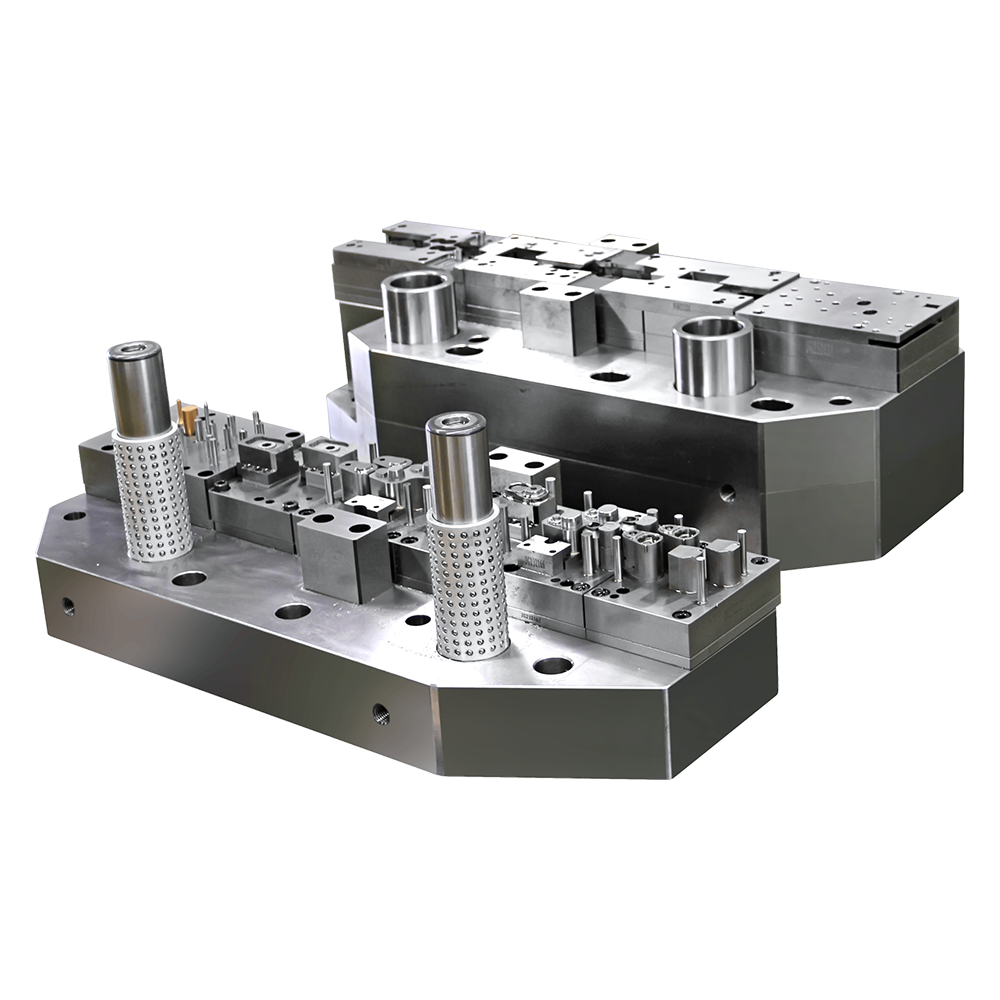
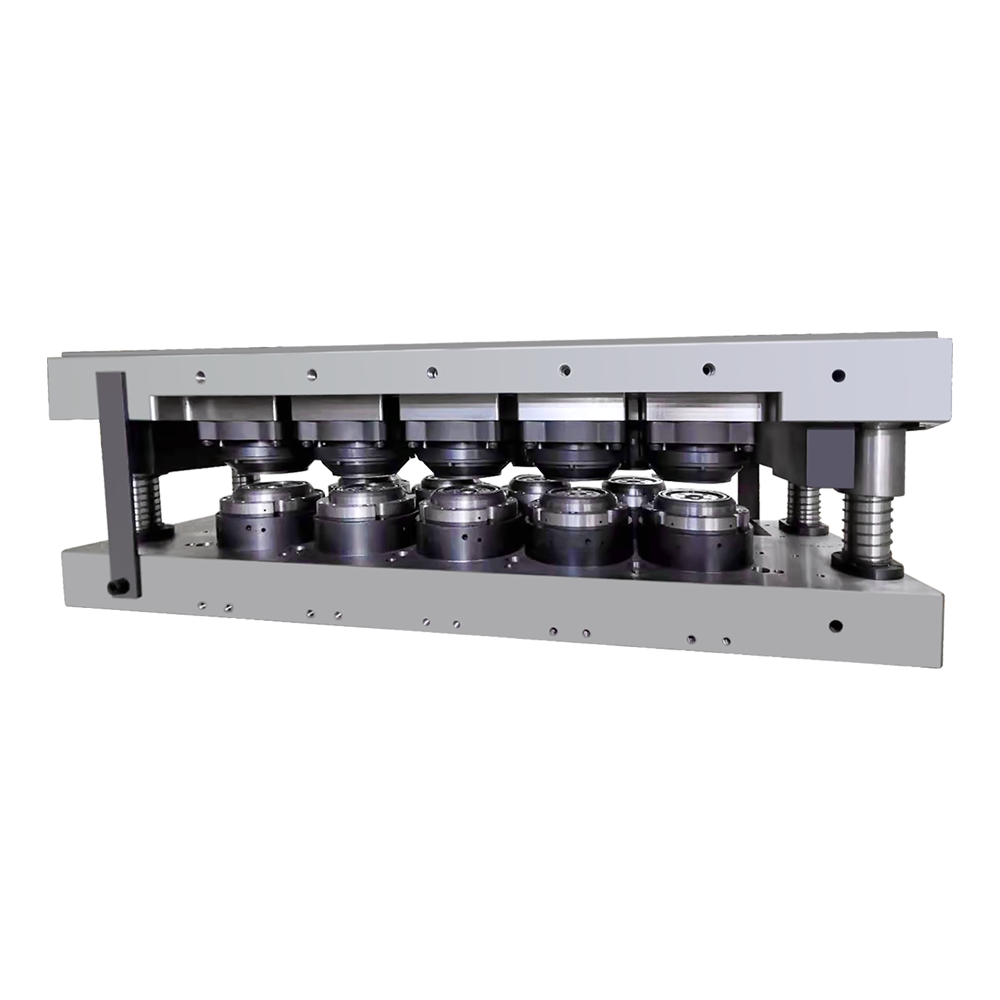
Качество оснастки определяет это больше, чем тоннаж пресса. Пуансоны и матрицы требуют постоянной термической обработки и зазора, а двухрядная оснастка окупается только тогда, когда пресс и подача достаточно жесткие, чтобы поддерживать допуск обоих рядов в течение всей смены.
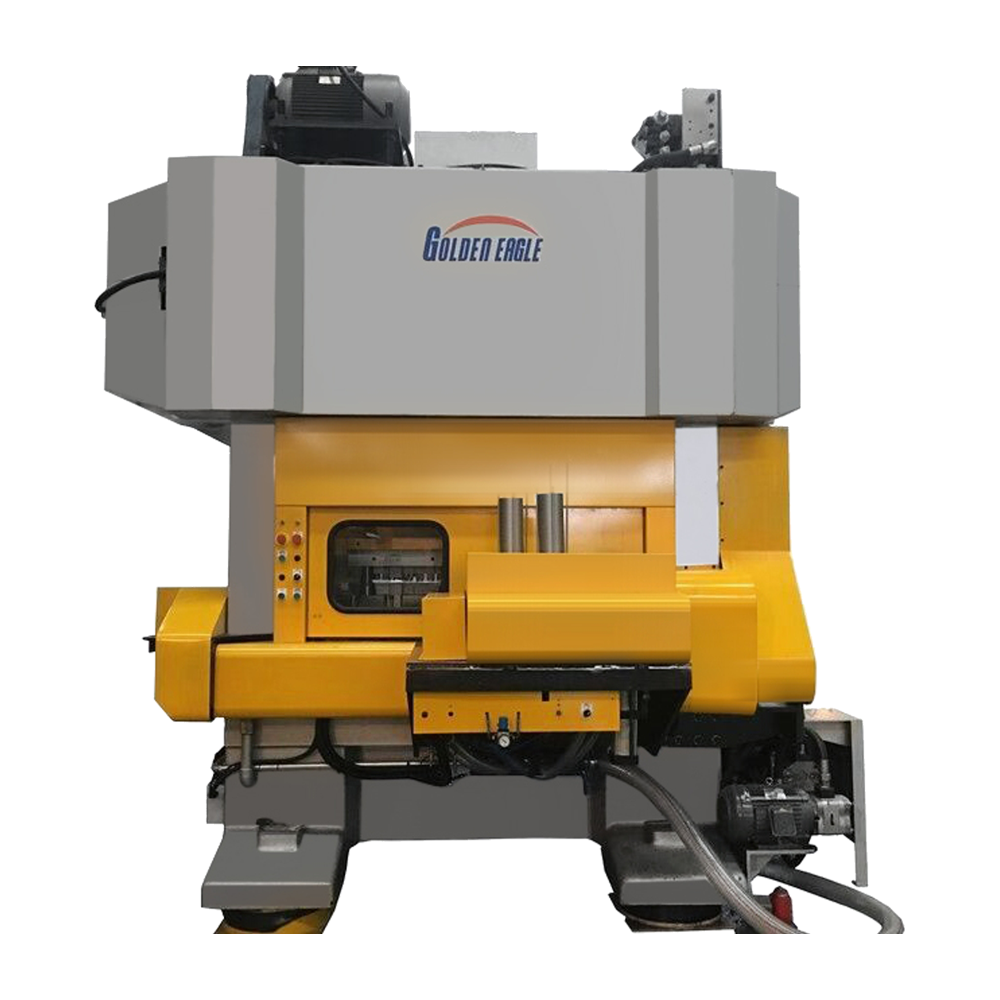
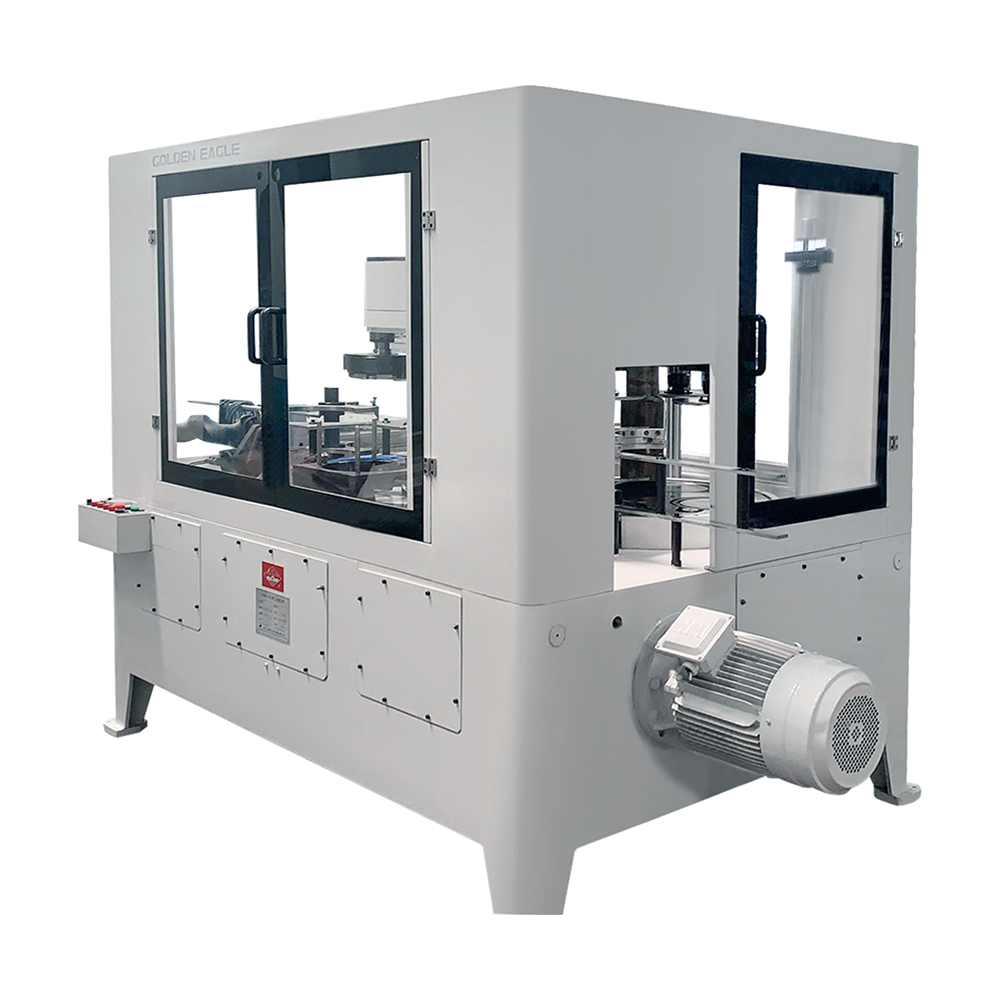
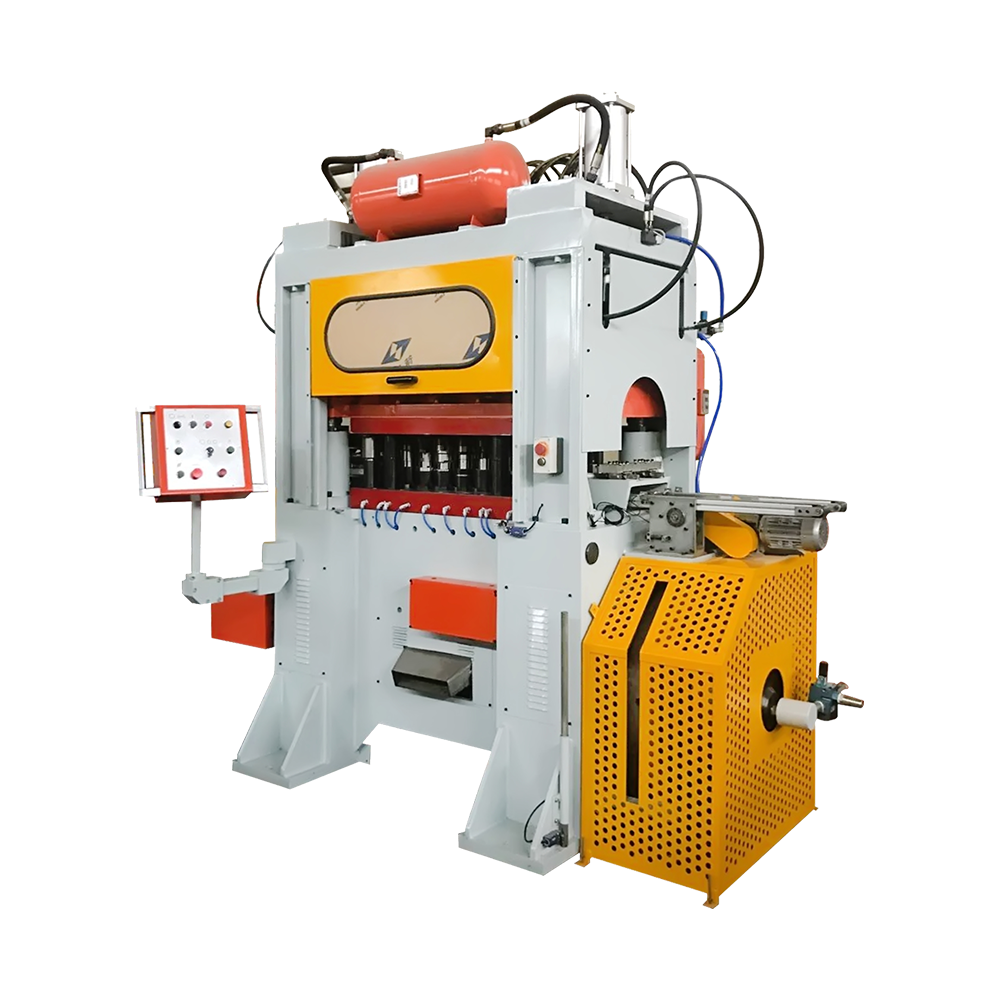 Пробойник верхней крышки аэрозоля для линий по производству банок Машина для пробивания верхней крышки аэрозоля с диапазоном 109D–211D, двумя каналами и скоростью до 120 ударов в минуту для линий по производству банок. Посмотреть продукт →
Корпуса аэрозолей свариваются, а не паяются, и качество сварного шва зависит от подготовки перед ним. Заготовленные края должны быть прямыми и без заусенцев, перекрытие должно оставаться внутри узкой полосы, а электрод из медной проволоки требует правки и замены по графику, а не в случае неисправности. Сварочный ток, скорость и давление сжатия взаимодействуют, поэтому линия, которая работает чисто со скоростью 180 банок в минуту, может демонстрировать спорадические холодные сварные швы при 220, если график не будет переквалифицирован.
После сварки шов покрывается лаком и полимеризуется. Пропущенное покрытие не обнаруживается до тех пор, пока не будет установлен течеискатель, и к тому времени подозрением может оказаться целый поддон. Если вы собираетесь использовать агрессивные продукты, закажите сварочный аппарат, лакировочную установку и печь для отверждения как одну систему, а не три отдельные покупки.
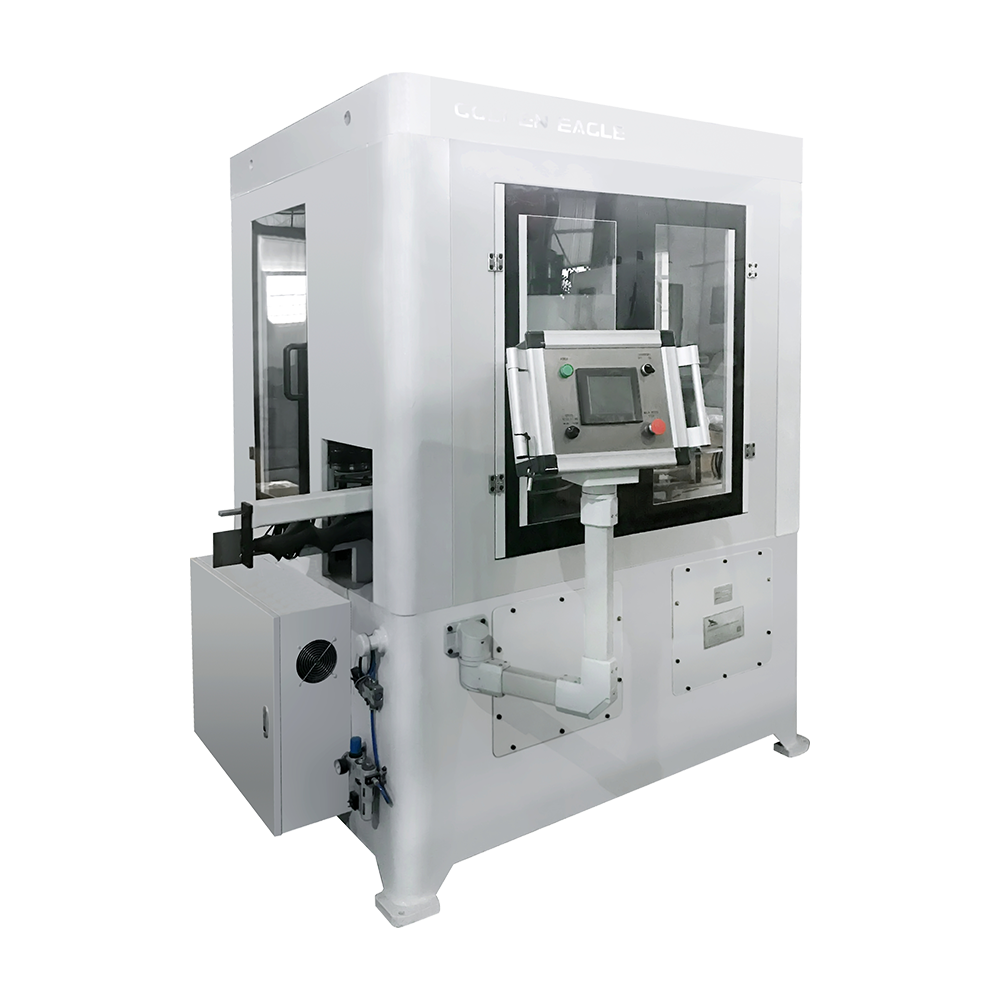
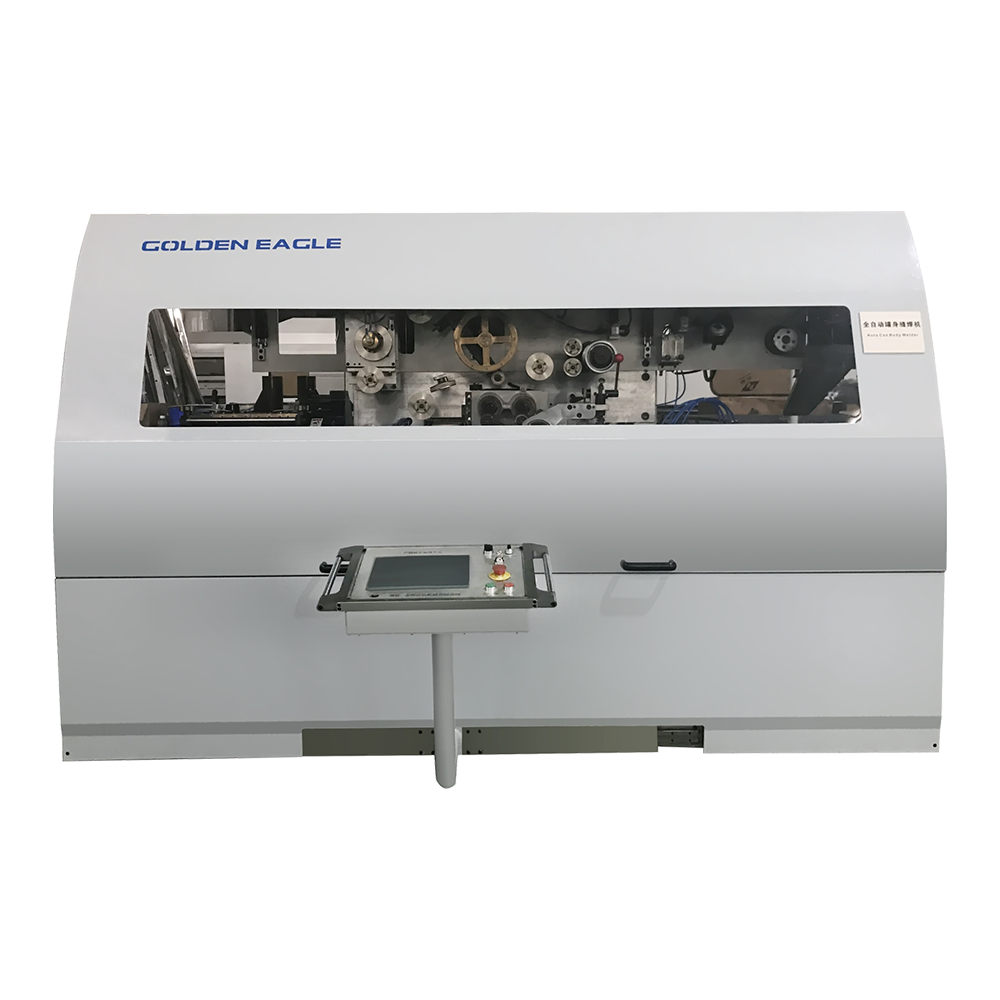 GT10C-500 Автоматический аппарат для сварки корпусов банок Автоматическая машина для сварки швов корпусов жестяных банок со скоростью 500 циклов в минуту диаметром Φ52–180 мм и толщиной листа 0,16–0,30 мм для высокоскоростных линий. Посмотреть продукт →
Неудачные проекты обычно определялись только скоростью и ценой. Именно эти проверки отделяют работоспособную линию от брошюры.
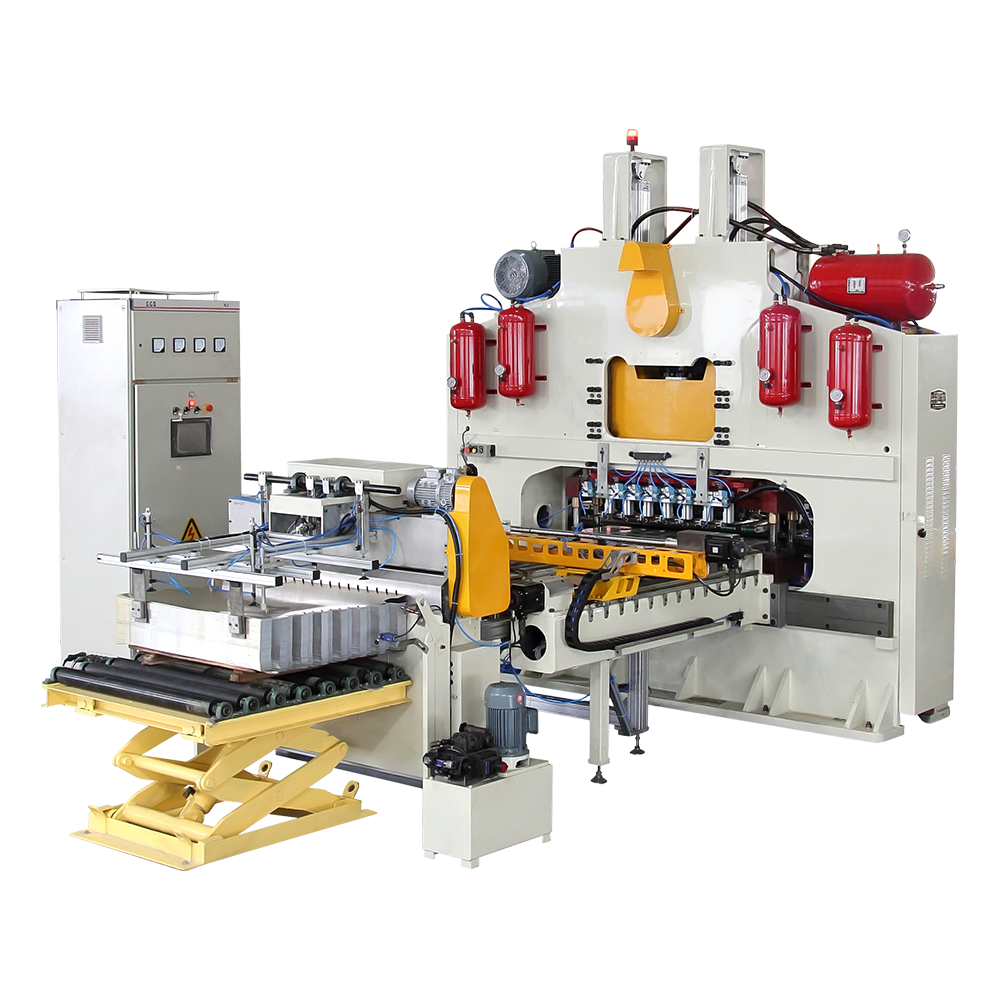
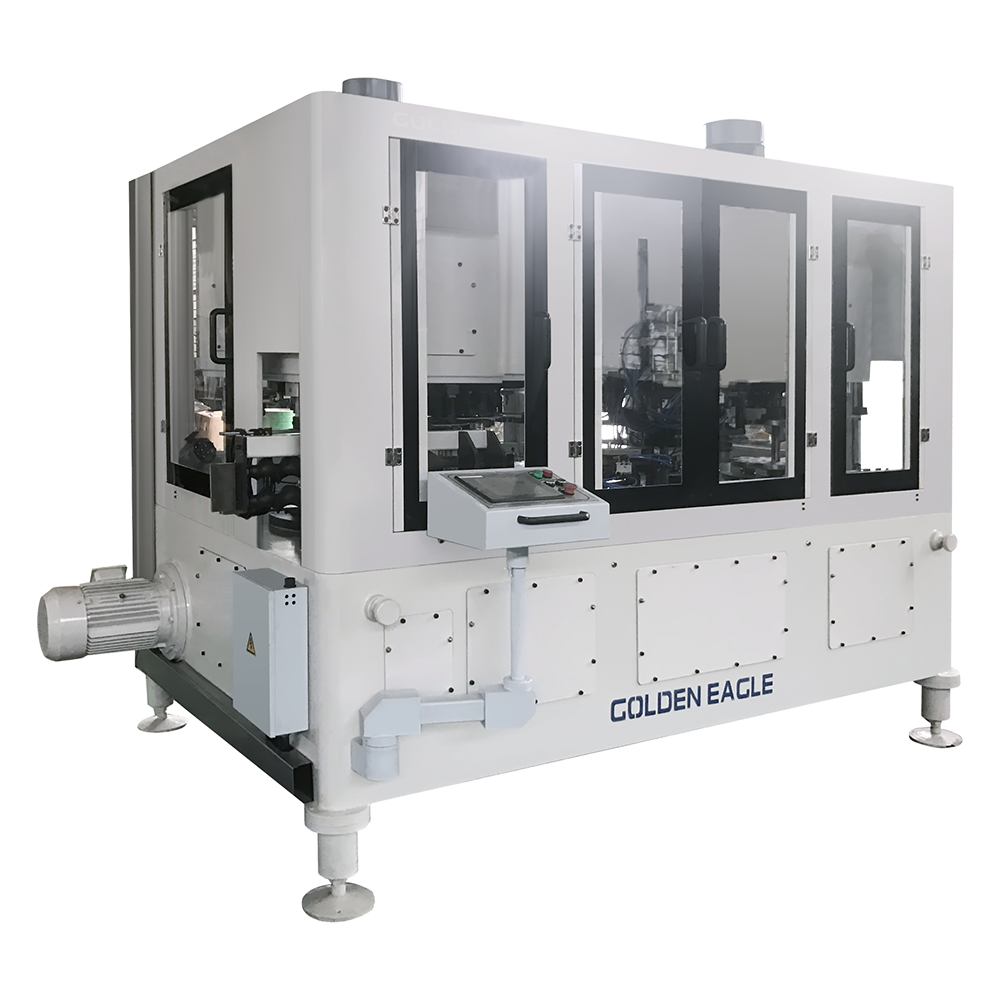 Серия машин для изготовления аэрозольных баллончиков Автоматическая линия для производства аэрозольных баллонов со станциями для отбортовки, отбортовки, отбортовки и сшивания, охватывающая диаметры 45–73 мм со скоростью 80–350 циклов в минуту. Посмотреть продукт →
Аэрозольные линии вознаграждают рутинную работу больше, чем реакцию. Ролики закаточного станка необходимо проверять при каждой смене смены, сварочные электроды и проволока нуждаются в периодической замене, а не в качестве причины отказа, а конусный пресс нуждается в проверке пуансонов на предмет износа, прежде чем об этом скажет уровень брака. Заводы, которые регистрируют размеры швов, результаты разборки сварных швов и бракованные испытания на герметичность по сменам, обычно выявляют характер неисправности в течение недели; заводы, которые не склонны заменять детали до тех пор, пока линия не остановится.
Прежде чем составлять короткий список, также стоит ознакомиться с коммерческой стороной, поскольку тщательный подход к выбор машины для изготовления аэрозольных баллончиков сэкономит больше денег, чем скидка на первый заказ.
Послужной список — это справедливый показатель поддержки, которую вы получите на пятом году обучения. Zhejiang Golden Eagle Food Machinery производит оборудование и формы для производства банок в Чжоушане с 1978 года, в ней работает более 350 человек, она имеет сертификаты ISO 9001 и ISO 14001, сообщает о поставке более 10 000 машин для производства банок и крышек и экспортирует свою продукцию в Европу, Азию, Африку и Америку.
Если вы что-то из этого выберете, сделайте это тестовым прогоном. Принесите в мастерскую свою жесть, чашки клапанов и собственную спецификацию продукта и попросите формовать банки, фальцевать, лакировать и тестировать под давлением, пока вы смотрите. Поставщик, которого устраивает такая проверка, вероятно, также будет чувствовать себя комфортно, когда два года спустя параметры изменятся.
Производство аэрозольных баллончиков не прощает небольших объемов, но оно полностью предсказуемо, если граница давления рассматривается как фактор проектирования, а не как второстепенная мысль.
Сопутствующие товары

Основанная в 1978 году, компания является одной из крупнейших компаний по производству оборудования для производства консервных банок, известных в стране и за рубежом.
Категории продукта
КОНТАКТНАЯ ИНФОРМАЦИЯ
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646

 English
 中文简体
 русский
 عربى
 Español