2026-10-29
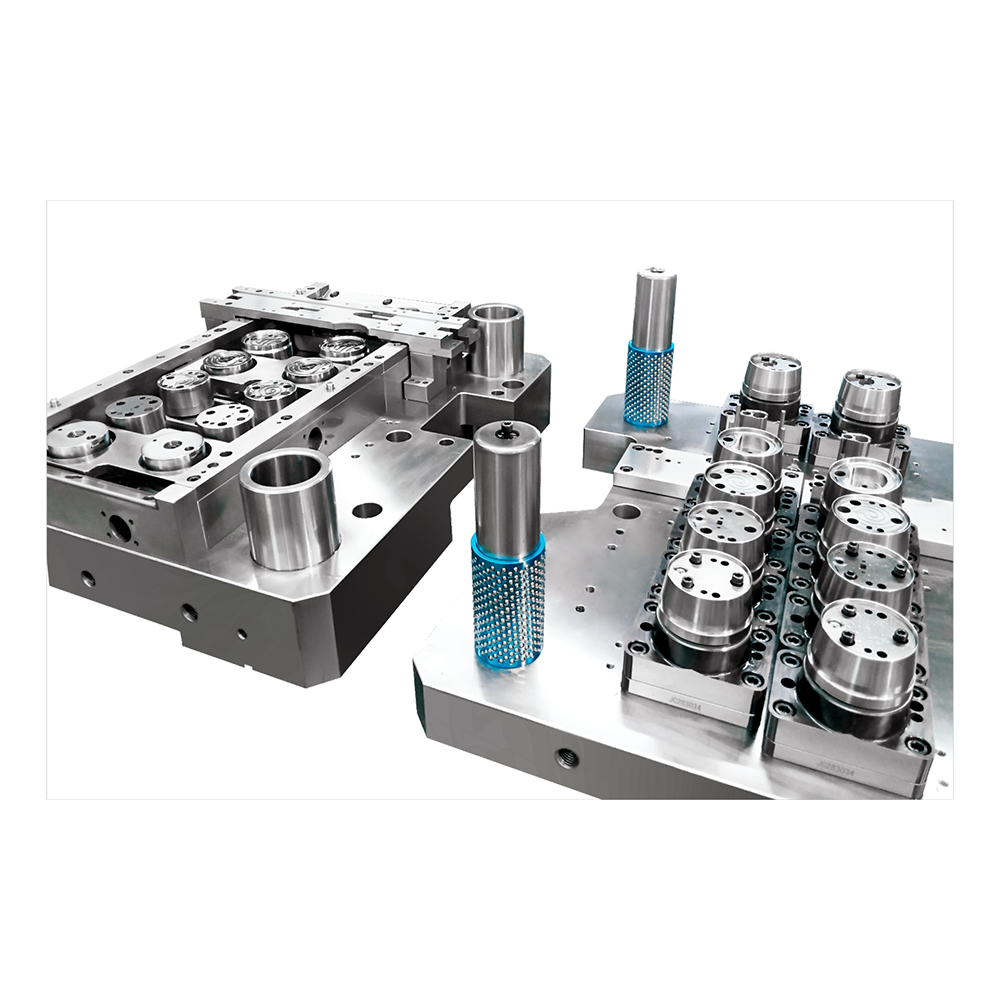
Машина для изготовления банок редко представляет собой единое оборудование. Это скоординированная группа станций формования, сварки, нанесения покрытия и герметизации, которые преобразуют рулонную жесть или алюминий в готовые металлические контейнеры. На практике этот термин охватывает все: от компактного одностанционного формирователя корпусов до комплектной футеровки пищевых банок с прессом для торцевой крышки. Выбор семейства машин зависит от диаметра банок, толщины материала, объема производства и того, как часто вам нужно менять форматы.
Широкая фраза « может делать машину ” охватывает несколько различных категорий оборудования. Линии пищевых банок ориентированы на сварные трехсекционные корпуса с безопасным внутренним покрытием. На линиях банок для напитков добавляются горловины, отбортовки и бортики для тонкостенных контейнеров. Машины для изготовления аэрозольных баллончиков оснащены конусом или куполом, предназначенным для установки монтажного стакана клапана. Линии химикатов и ведер работают с более тяжелой белой жестью и требуют надежной сварки. Оборудование с торцевыми крышками и легко открывающимися торцами часто работает с гораздо более высокой скоростью хода, чем оборудование для изготовления кузовов.
| Тип машины | Типичный продукт | Ключевые процессы |
|---|---|---|
| Машины для консервных банок для продуктов питания и напитков | Банки для фруктов, овощей, мяса и напитков круглой, продолговатой или неправильной формы. | Сварка корпуса, обработка швов, отбортовка, фальцовка нижних торцов. |
| Машины для аэрозольных баллончиков | Баллончики спреи, баллончики с дезодорантом, бытовые аэрозольные баллончики. | Формовка конуса/купола, сварка цилиндров, сужение, испытание давлением |
| Машины для банок сухого молока | Банки с широкой горловиной для молочных смесей и пищевых порошков | Многоэтапное формование корпуса, отбортовка, завивка края, подшивка низа. |
| Торцевая крышка и легко открывающиеся концевые линии | Плоские концы, концы с кольцом, легко открывающиеся концы с насечкой | Резка прокрутки, конверсионное прессование, формирование выступов, составная футеровка |
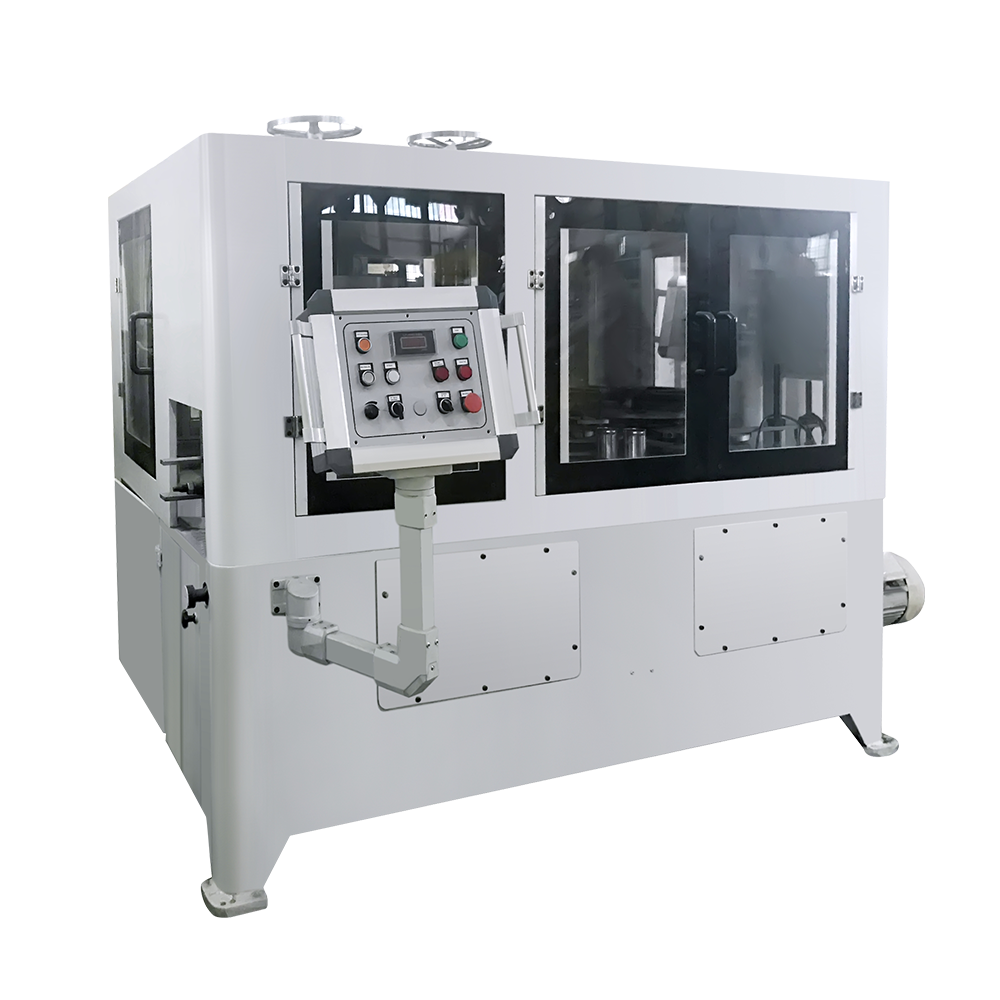
Для круглых пищевых банок обычно используются трех- и четырехпозиционные комбайны, поскольку они сочетают формование корпуса, правку кромок, отбортовку и закатку в одном индексированном цикле. Такая конструкция упрощает обработку, сохраняя при этом изменения формата запланированными, а не случайными. Комбайнер с четырьмя станциями подходит для предприятий, которым необходима предсказуемая производительность для круглых тел.
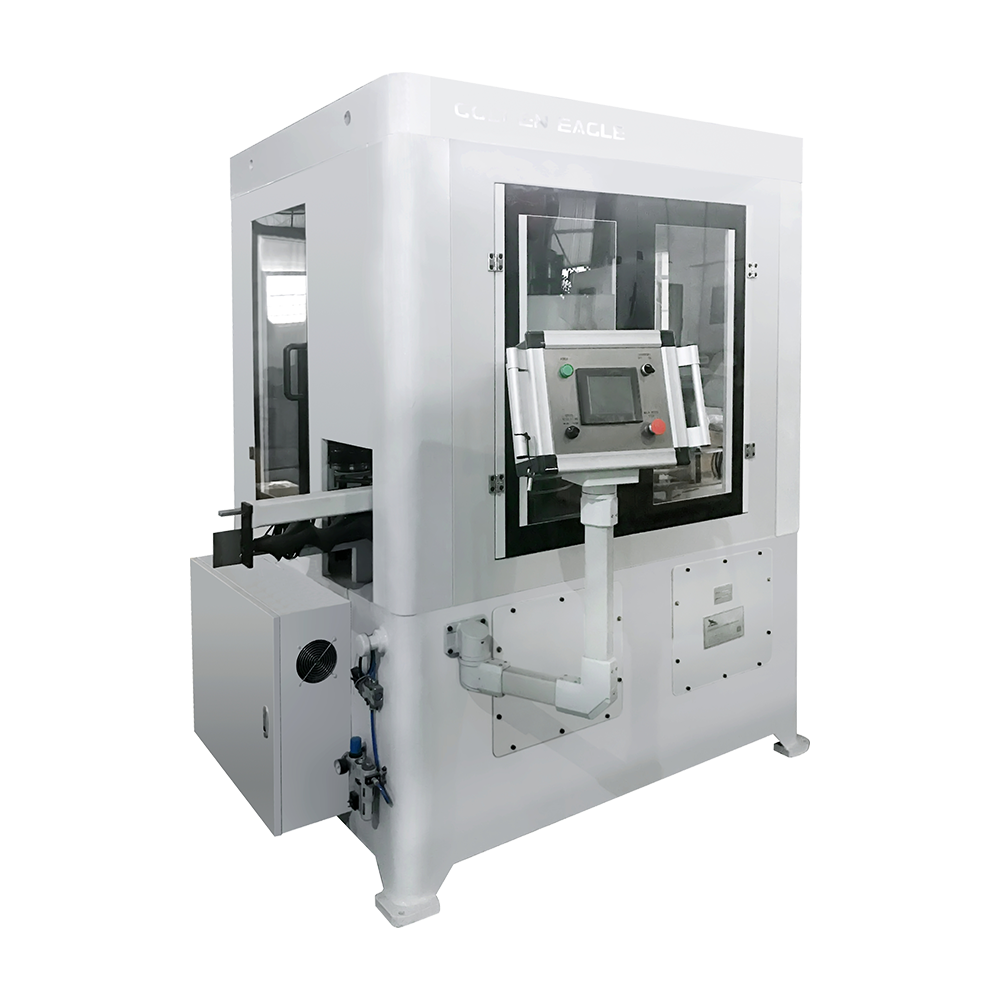
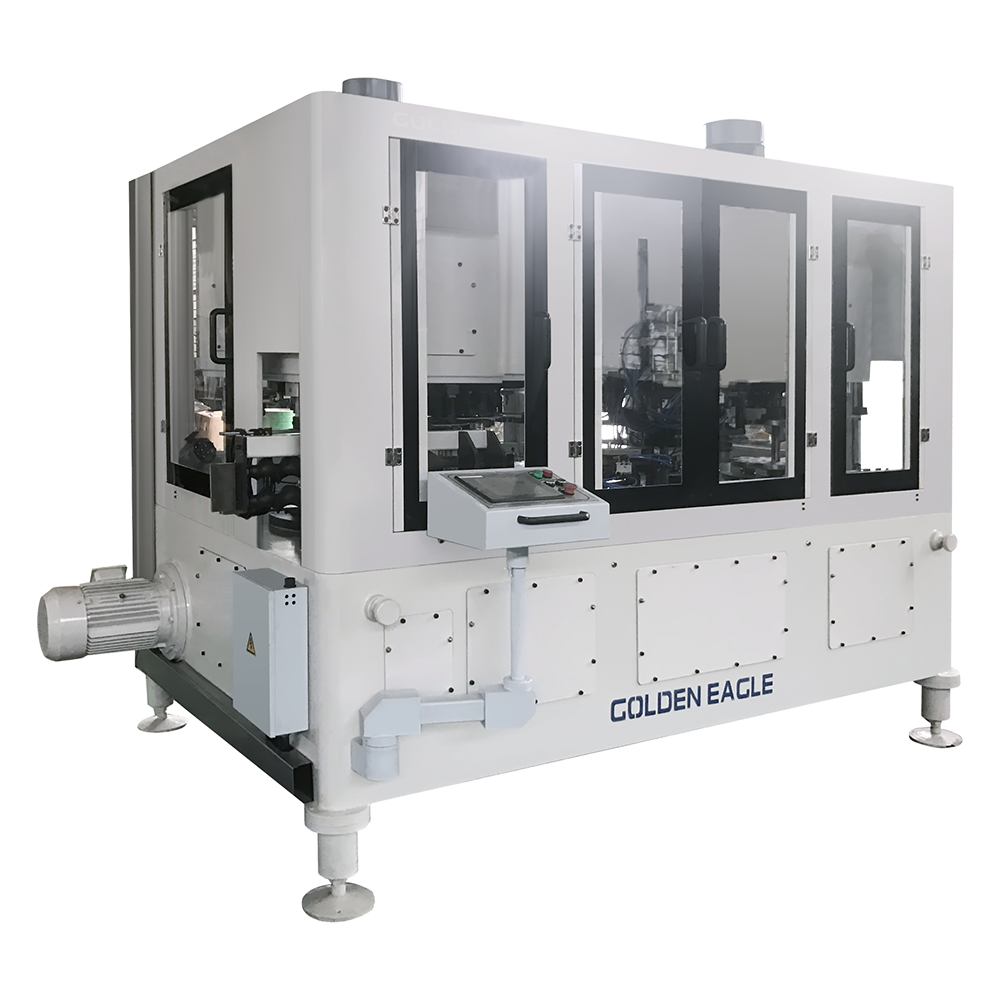
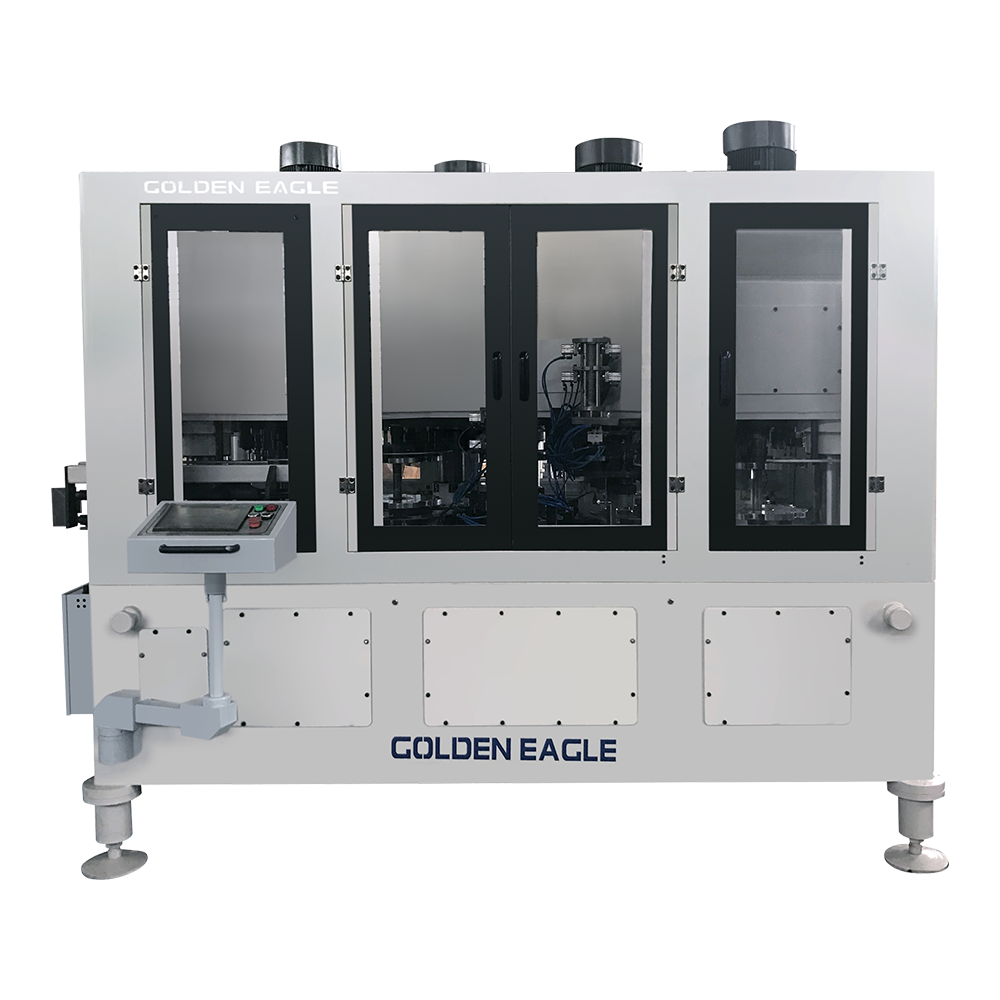 Четырехпозиционная машина для изготовления банок для отбортовки и отбортовки бисера Эта интегрированная четырехпозиционная машина сочетает в себе формовку корпуса, отбортовку и закатку за один цикл, обеспечивая предсказуемую производительность на линиях круглых банок для пищевых продуктов и сокращая объем операций между операциями. Посмотреть продукт →
При производстве аэрозольных баллончиков добавляется верхний конус или купол, который должен удерживать чашку клапана под давлением. Дополнительные этапы прессования и термообработки означают, что аэрозольные машины обычно покупаются в комплекте, а не отдельными блоками. Линии для химикатов и ведер работают аналогичным образом, но рассчитаны на более толстый лист и более прочные боковые швы.
Многие консервные заводы держат линию торцевой крышки отдельно от линии корпуса. Конверсионный пресс принимает предварительно прокрученные оболочки и превращает их в легко открывающиеся торцы с кольцевым вытягиванием или цельнопанельные. После переоборудования станция комбикорма наносит футеровочный состав, который обеспечивает герметичное уплотнение края банки.
Независимо от размера финальной банки, линия из трех частей следует тому же логическому порядку. Каждая станция зависит от предыдущей, поэтому время и контроль материала так же важны, как и само движение пресса.
Специализированный сварщик корпусов банок является сердцем этой последовательности, поскольку он контролирует качество шва, сварочный нагрев и скорость движения. Когда машина не интегрирована в многостанционный комбайн, ее часто размещают как отдельную станцию, чтобы можно было обрабатывать детали различной высоты без замены инструментов.
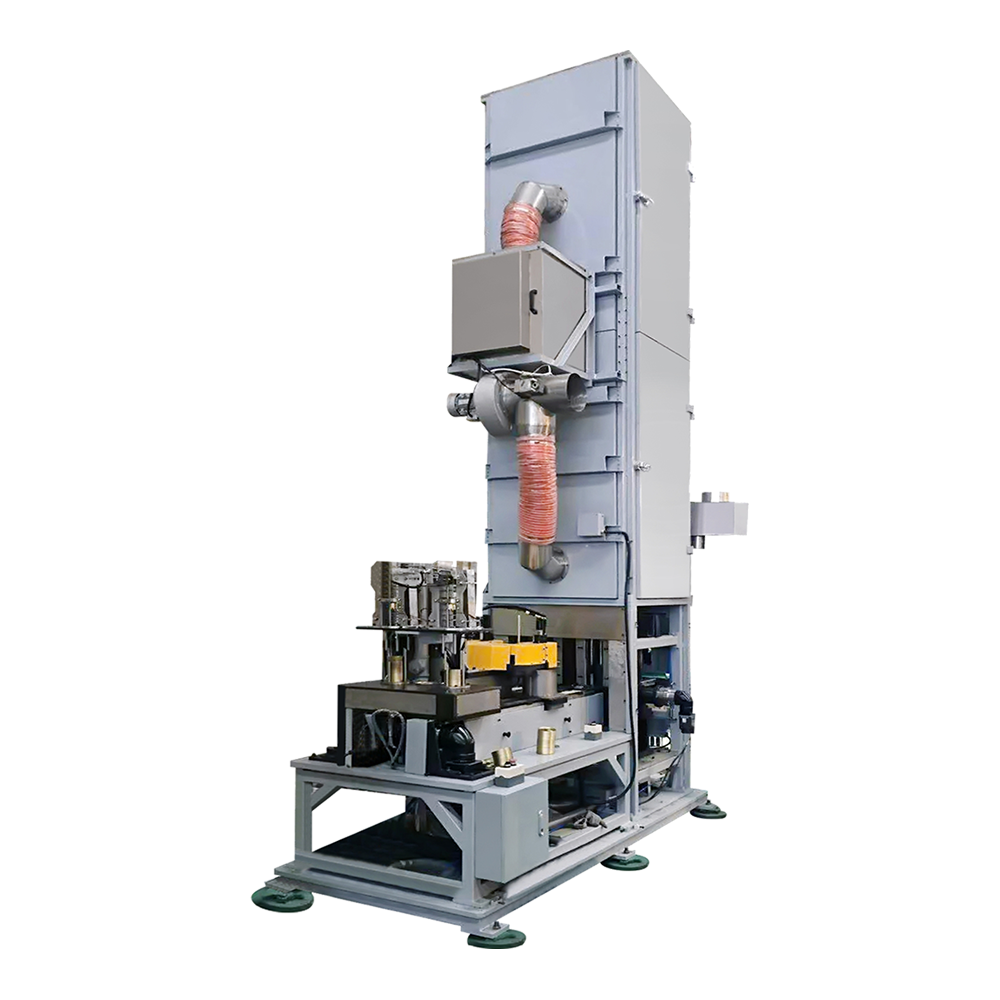
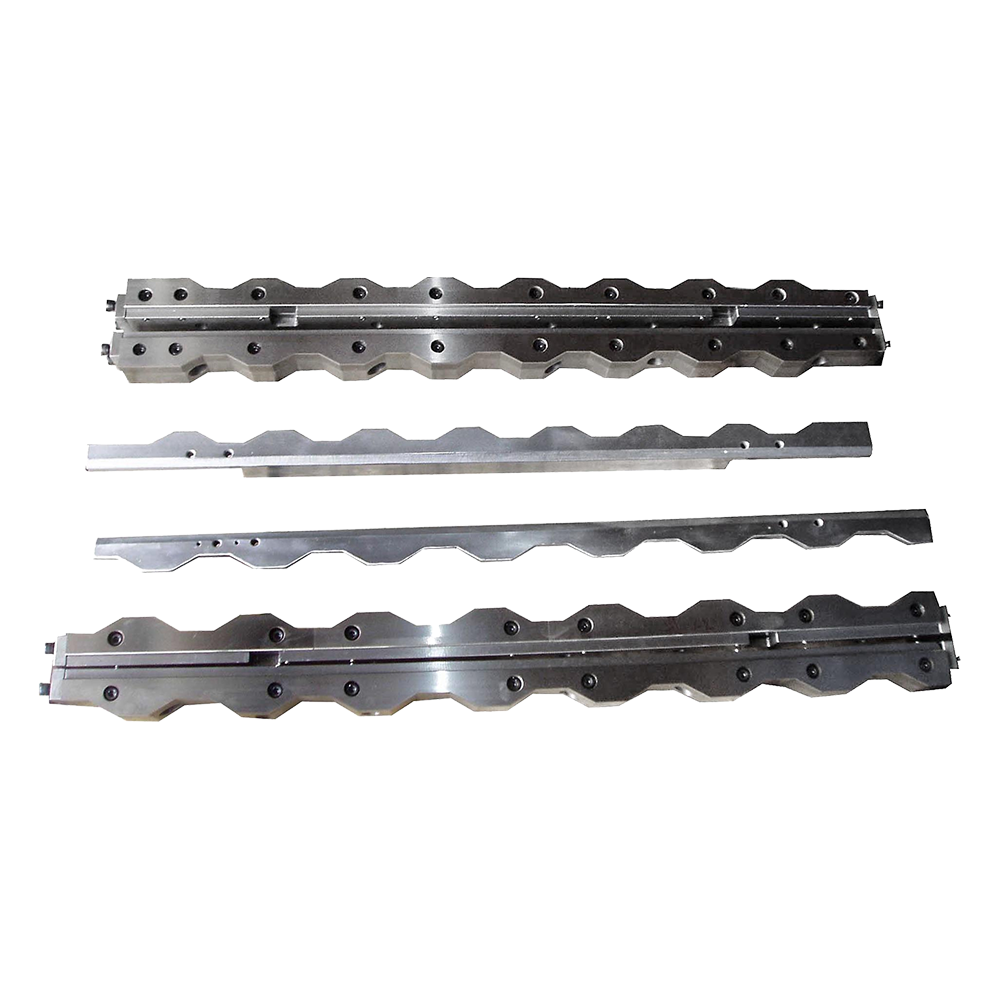
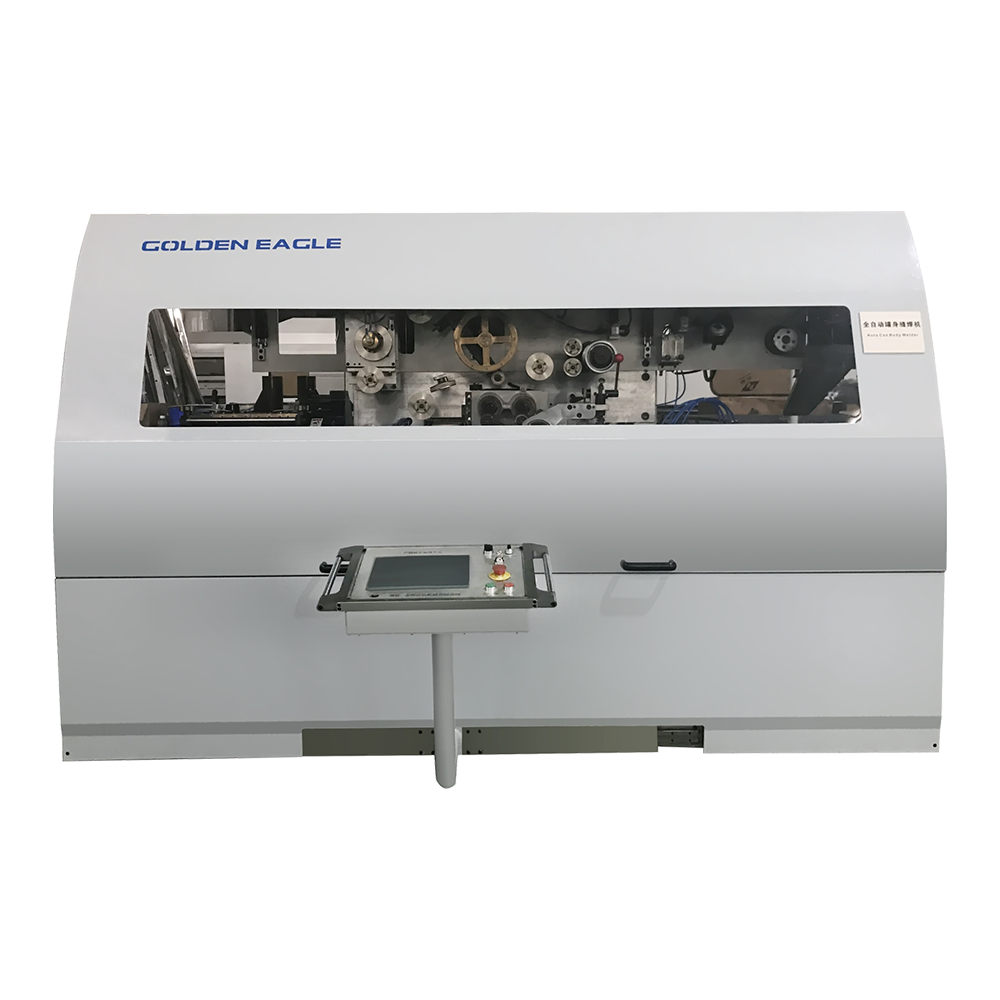 Автоматический аппарат для сварки корпусов банок для обеспечения надежного качества швов Будучи профессиональным сварщиком, он контролирует качество шва и сварочный нагрев, а также может автономно обрабатывать детали разной высоты без замены инструментов, что идеально подходит для пищевых продуктов, напитков и аэрозольных баллончиков. Посмотреть продукт →
Более подробное описание рабочего процесса смотрите в статье как работает машина для изготовления консервных банок .
Когда покупатели спрашивают, сколько может производить машина для изготовления банок в минуту, им следует разделить три числа: количество ходов формирования корпуса в минуту, ходов конца или крышки в минуту и интегрированную производительность линии после брака. Полезным ориентиром является скорость, которую машина постоянно поддерживает при заданной толщине материала, а не максимальная скорость испытания.
Длина стержней является ориентировочной; фактическая производительность зависит от размера банки, толщины материала, системы подачи и количества инструментов. Всегда просите провести производственное испытание с использованием вашей собственной белой жести, и ваша цель сможет составить профиль, прежде чем подписывать контракт.
| Индикатор | Что это вам говорит | Распространенная ошибка |
|---|---|---|
| Ударов в минуту | Скорость механического цикла формовочного или конверсионного пресса | Максимальная скорость редко бывает устойчивой при работе с толстым материалом или сложной формой. |
| Время переключения | Как быстро вы можете переключать банку по высоте или диаметру | Стоимость штампа и трудозатраты на установку часто недооцениваются. |
| Целостность шва | Скорость утечки, консистенция сварного шва и толщина шва | Один лишь визуальный осмотр не позволяет выявить микропротечки. |
| Срок службы инструмента | Объем производства до того, как износ кромки повлияет на качество | Более дешевые инструменты могут увеличить время простоя и количество отходов. |
| Диапазон материалов | Допустимая толщина и ширина листа | Подача материала толщиной 0,20 мм в набор лесок толщиной 0,30 мм приведет к короблению. |
Линии торцевого покрытия заслуживают отдельного обзора производительности, поскольку они сочетают в себе конверсионный пресс, штампы для выступов, рулонные ножницы и оборудование для нанесения покрытия. Линия часто работает быстрее, чем кузовная машина, но на ней также больше станций, на которых может возникнуть перекос.
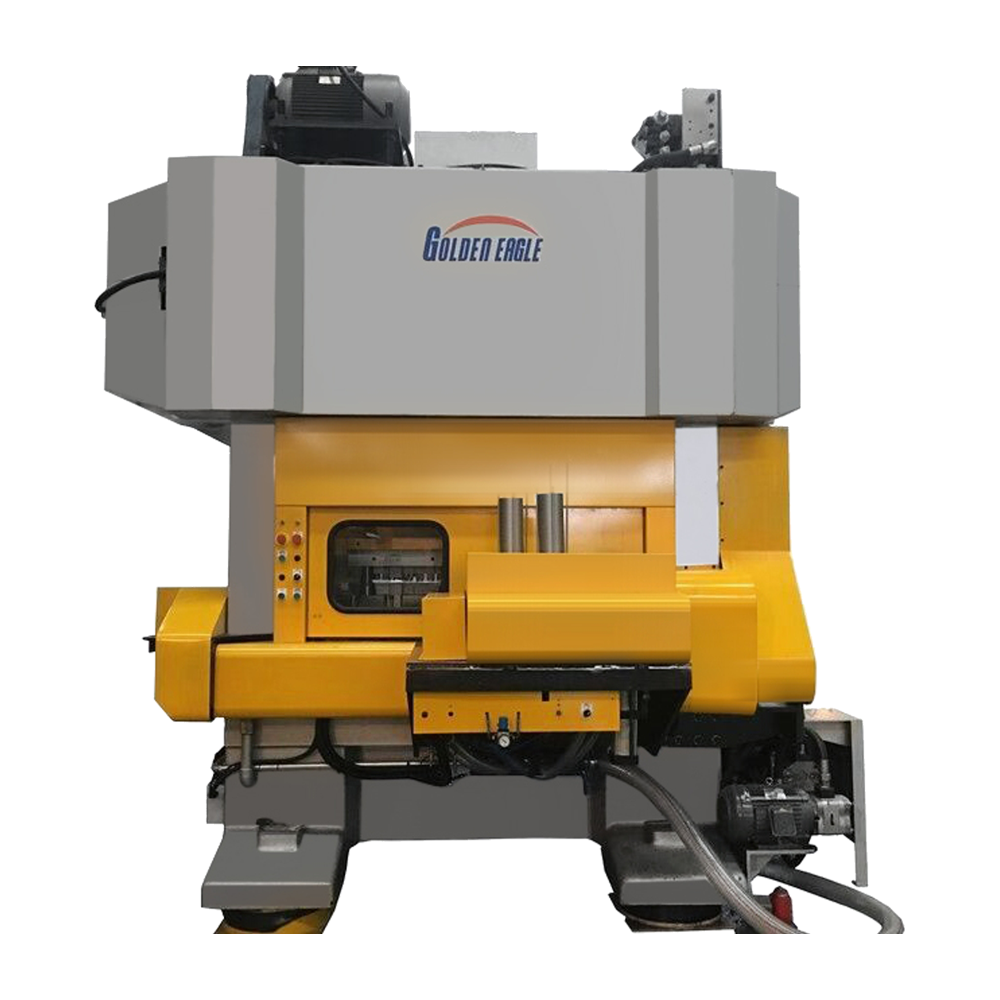
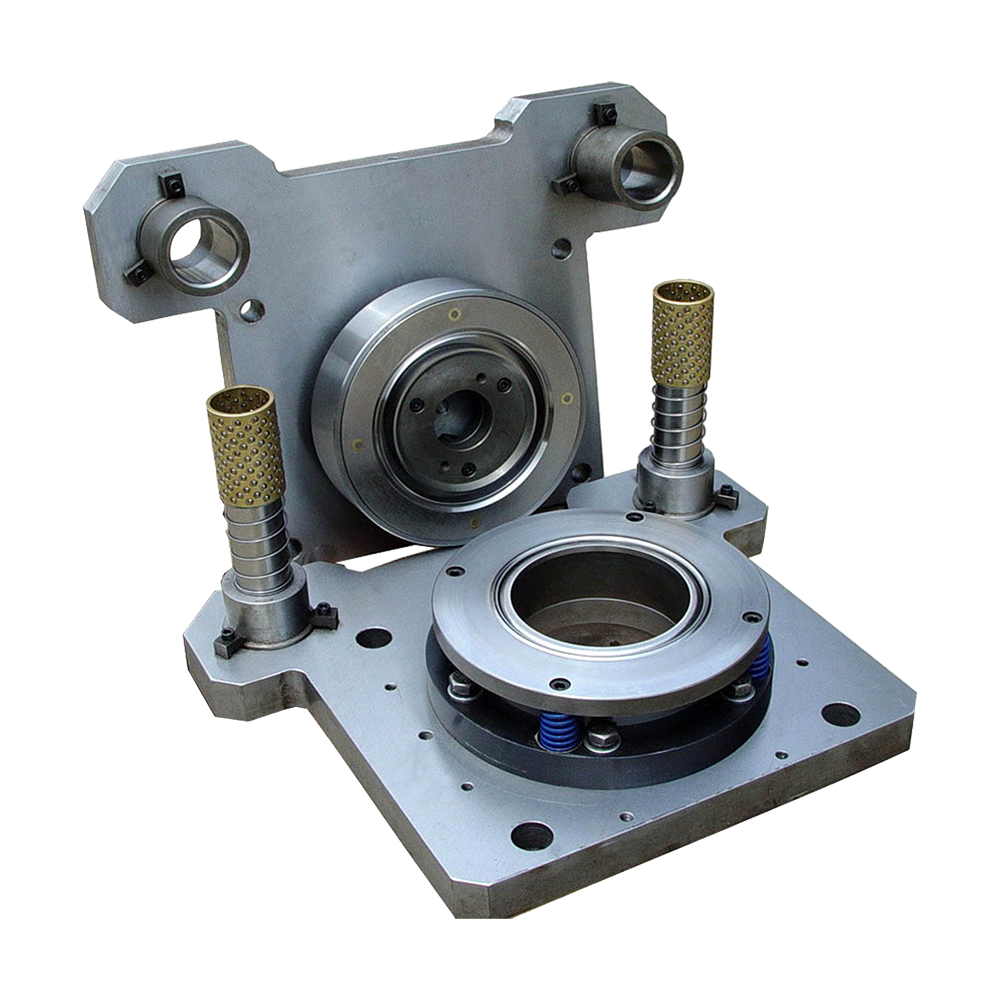
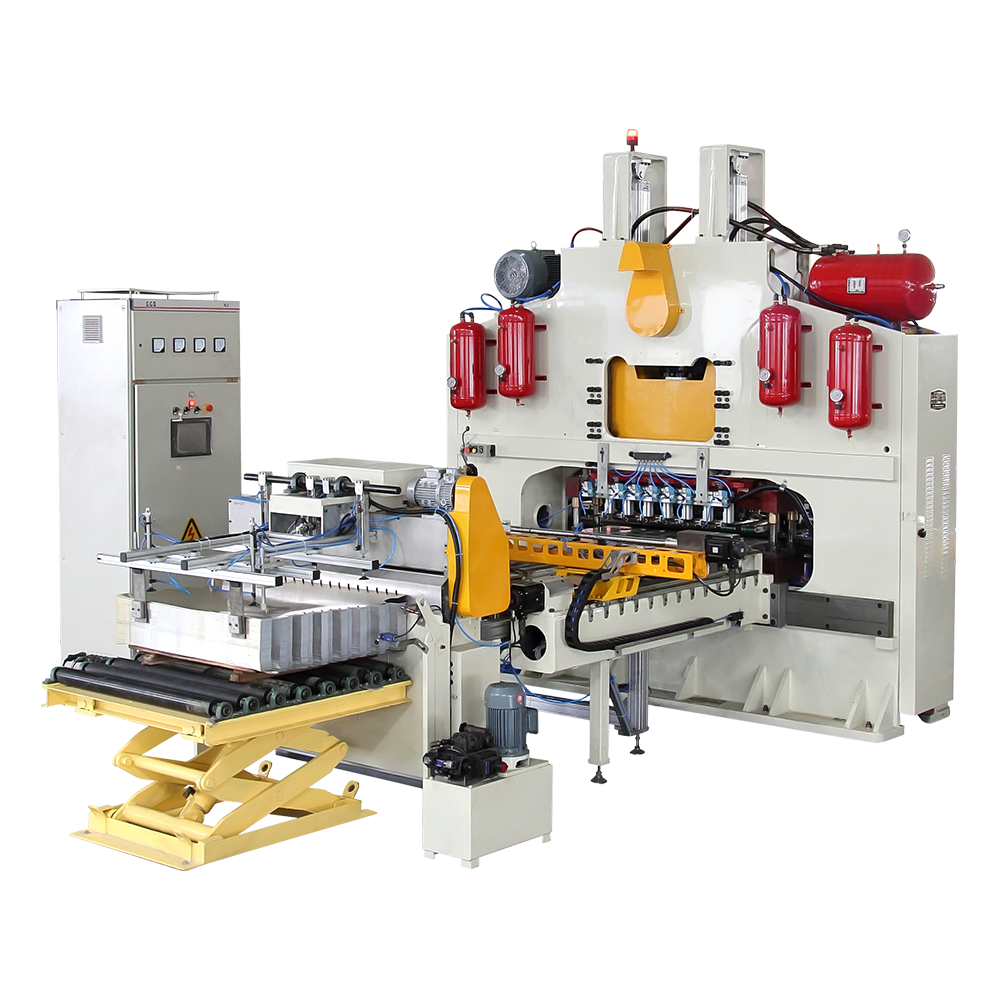 Автоматический цифровой перфоратор с ЧПУ для прессования торцевой крышки Этот пресс с управлением от ПЛК автоматизирует прессование листов для торцевых крышек, экономя материал и повышая эффективность. Благодаря множеству моделей и большому тоннажу он подходит для крышек различных размеров в линиях банок. Посмотреть продукт →
Выбор машины для производства банок зависит не только от цены за единицу. Скрытые затраты включают в себя инструменты, техническое обслуживание, доработку и потери при смене формата. Начните со спецификации банки и вернитесь к устройству машины.
Более подробные советы по сравнению технических характеристик можно найти в руководстве по выбору подходящей машины для изготовления банок.
Более подробно наш подход к выбору описан в как правильно выбрать машину для изготовления консервных банок .
Линии могут работать годами и должны продолжать производить продукцию в жестких допусках. Производитель с длительной историей производства, скорее всего, будет иметь стабильные отливки, проверенные штампы и техник, который точно знает, где следует внести изменения, которые обычно упускают из виду. Такая практическая глубина сокращает время ввода в эксплуатацию и не позволяет небольшим проблемам перерасти в повторяющиеся остановки.
Когда производитель уже поставил оборудование на консервные заводы в Азии, Европе, Африке и Америке, линия обычно дорабатывается путем повторных установок. Чего нельзя сказать об изолированной машине, продаваемой только по образцам чертежей.
Подводя итог, можно сказать, что машину для изготовления банок следует оценивать как целостную систему: подача, сварка, нанесение покрытия, формовка, закатка и производство торцевых крышек должны работать вместе. Сначала определите свой производственный сценарий, протестируйте машину на собственном материале и профиле банки, а затем выберите линию, практическая производительность и гибкость переналадки которой соответствуют вашему заводу.
Сопутствующие товары

Основанная в 1978 году, компания является одной из крупнейших компаний по производству оборудования для производства консервных банок, известных в стране и за рубежом.
Категории продукта
КОНТАКТНАЯ ИНФОРМАЦИЯ
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646

 English
 中文简体
 русский
 عربى
 Español