2026-09-17
Недавно производитель консервов попросил нас указать линию для банок для напитков емкостью 330 мл. Их первый вопрос был не о цене. Речь шла о скорости: банок в минуту, надежности работы в две смены и норме брака, которую можно было учесть в бюджете. Это правильные вопросы для начала.
Первый вывод: выберите машину для изготовления банок по размеру и материалу банок, производительности за смену, а также качеству шва и покрытия, которое необходимо вашей линии розлива. Уровень автоматизации, инструменты и послепродажная поддержка идут после этих трех. В этой статье рассматриваются типы машин, процессы формовки и сварки, факторы затрат и правила технического обслуживания, которые обеспечивают рентабельность линии по производству консервных банок.
Машина для изготовления банок превращает стальной лист с покрытием, обычно жесть, в готовые металлические контейнеры. Большинство предприятий по производству продуктов питания и напитков используют линии, состоящие из трех частей: машина режет плоскую заготовку, сгибает ее в цилиндр, сваривает боковой шов, накладывает защитную полосу на сварной шов, затем защипывает корпус, чтобы станция закатки могла катиться по нижнему концу и крышке. Линии из двух частей, которые изготавливают чашку из одного диска, подходят для некоторых форматов напитков и аэрозолей, но производство из трех частей по-прежнему доминирует в консервах, сухом молоке и химической продукции, поскольку оно легче адаптируется к коротким тиражам и частой смене размеров.
Полная линия охватывает четыре этапа:
Производители совмещают несколько операций в одном прессе, поэтому машины называют по количеству станций. Комбайнер с одной, двумя, тремя или четырьмя станциями выполняет такое количество операций за один цикл, и количество станций напрямую влияет на производительность в минуту и площадь помещения.
Машины для изготовления банок сгруппированы по контейнерам, которые они производят, и по количеству формовочных станций, которые содержит один пресс. Сначала выберите семейство машин; проверьте скорость и инструмент в пределах этой секунды семейства.
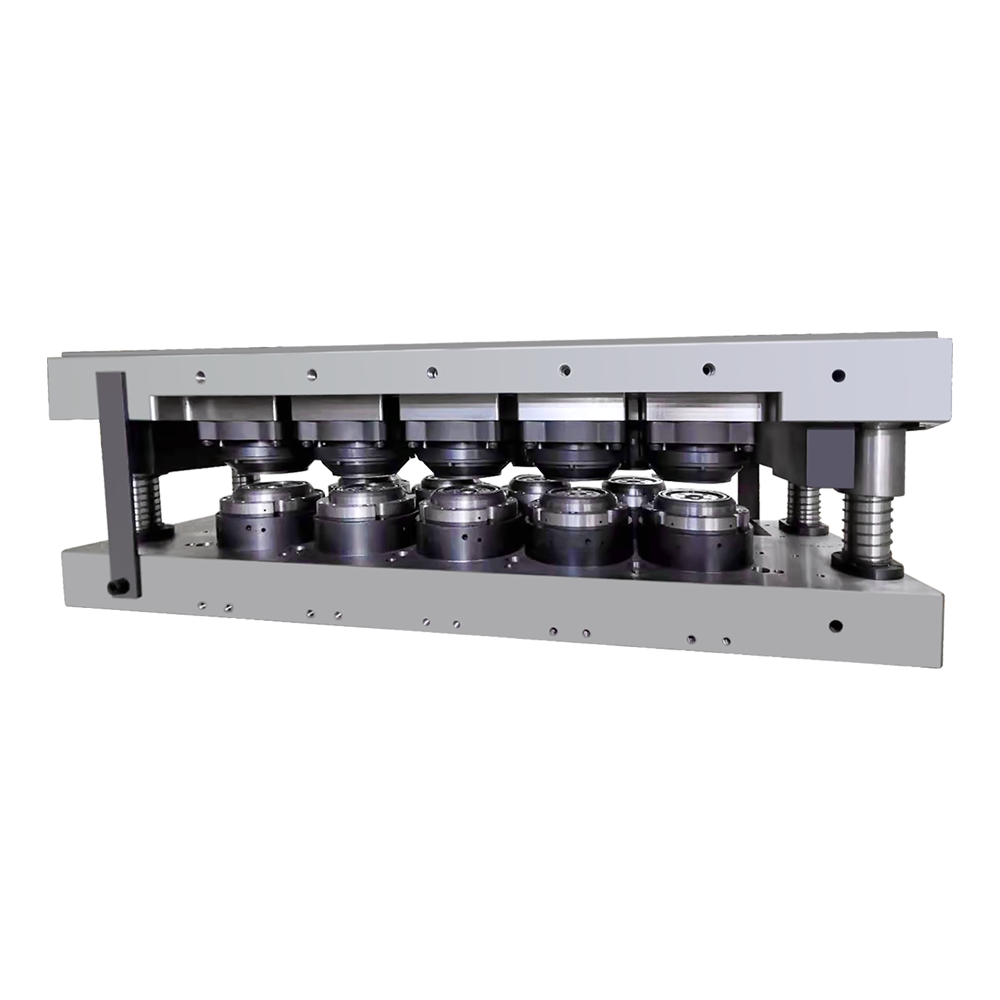
Они производят круглые жестяные банки для фруктов, овощей, морепродуктов, мяса и безалкогольных напитков. Трехстанционный комбайнер складывает, отбортовывает и формирует корпус в одной последовательности; объединитель с четырьмя станциями добавляет шейку, которая уменьшает верхний диаметр, поэтому можно использовать меньшую и более дешевую крышку. Создание шейки экономит материал крышки, но усложняет оснастку, поэтому выбор между тремя и четырьмя станциями — это решение с точки зрения затрат и гибкости.
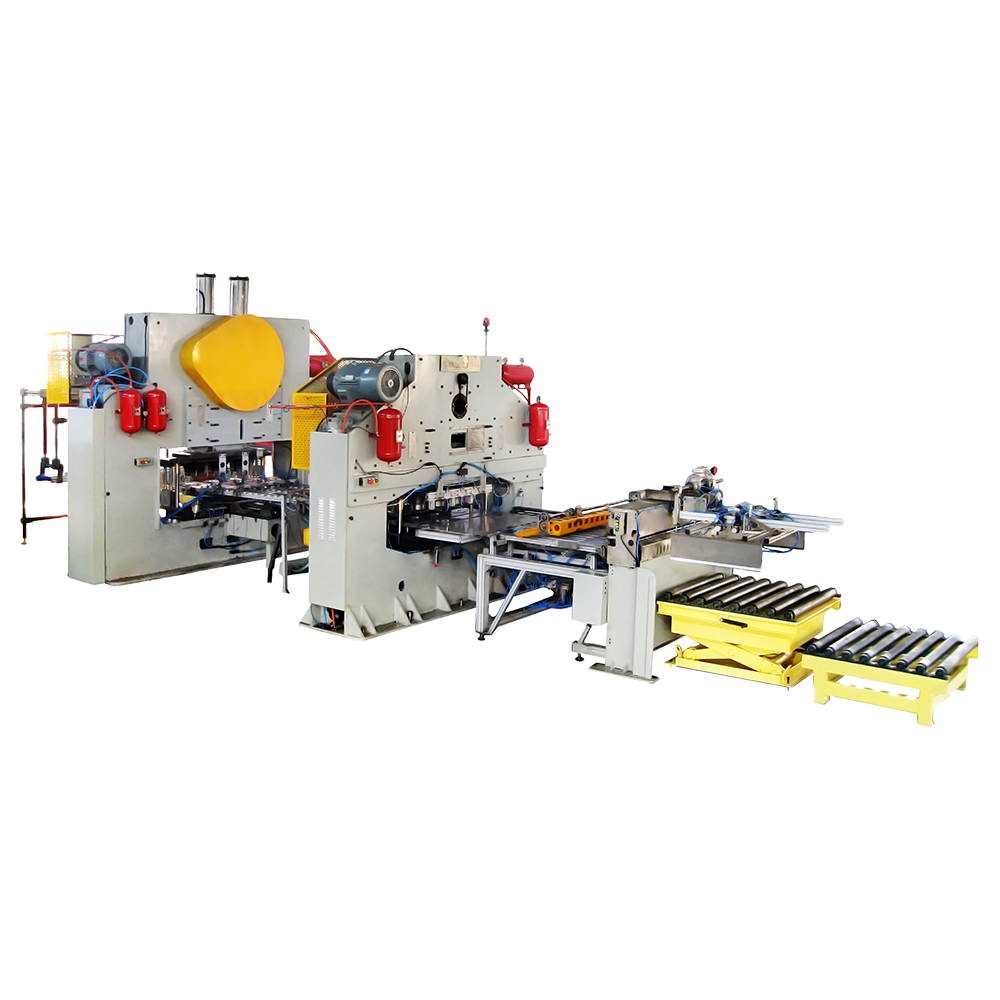
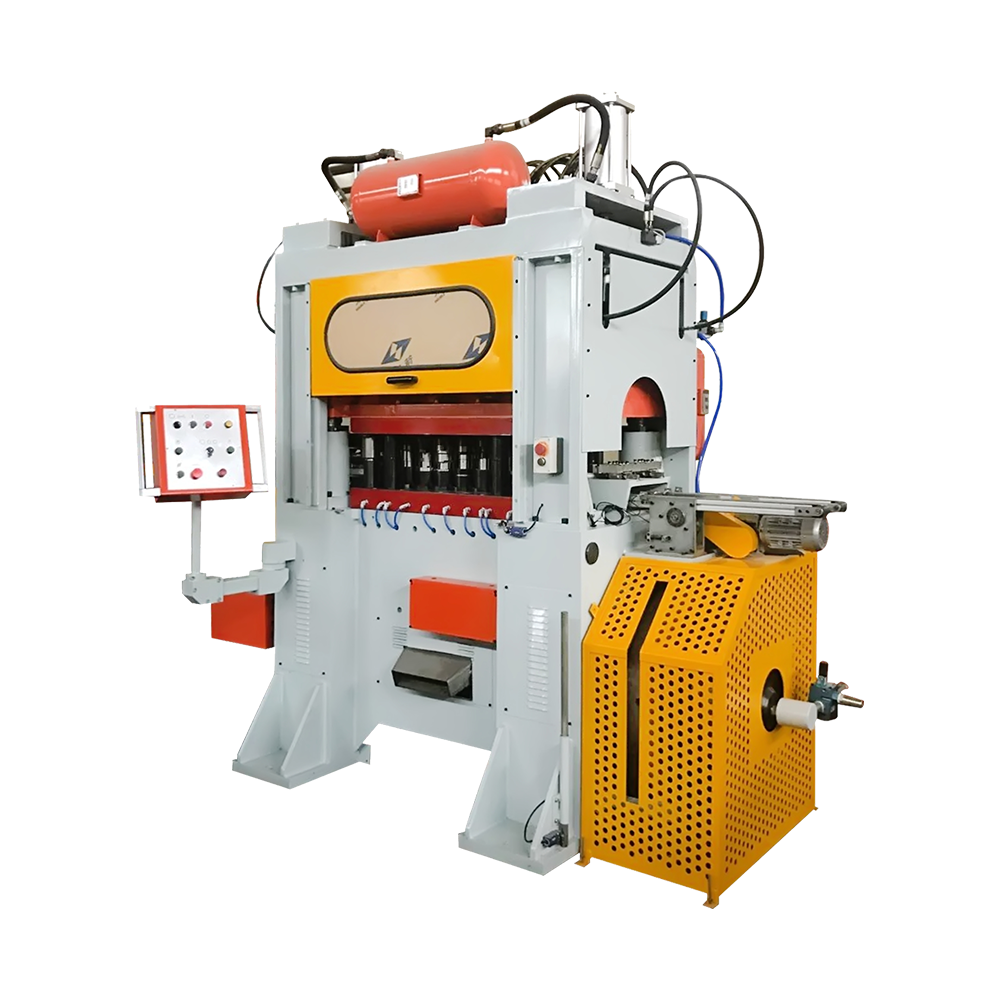
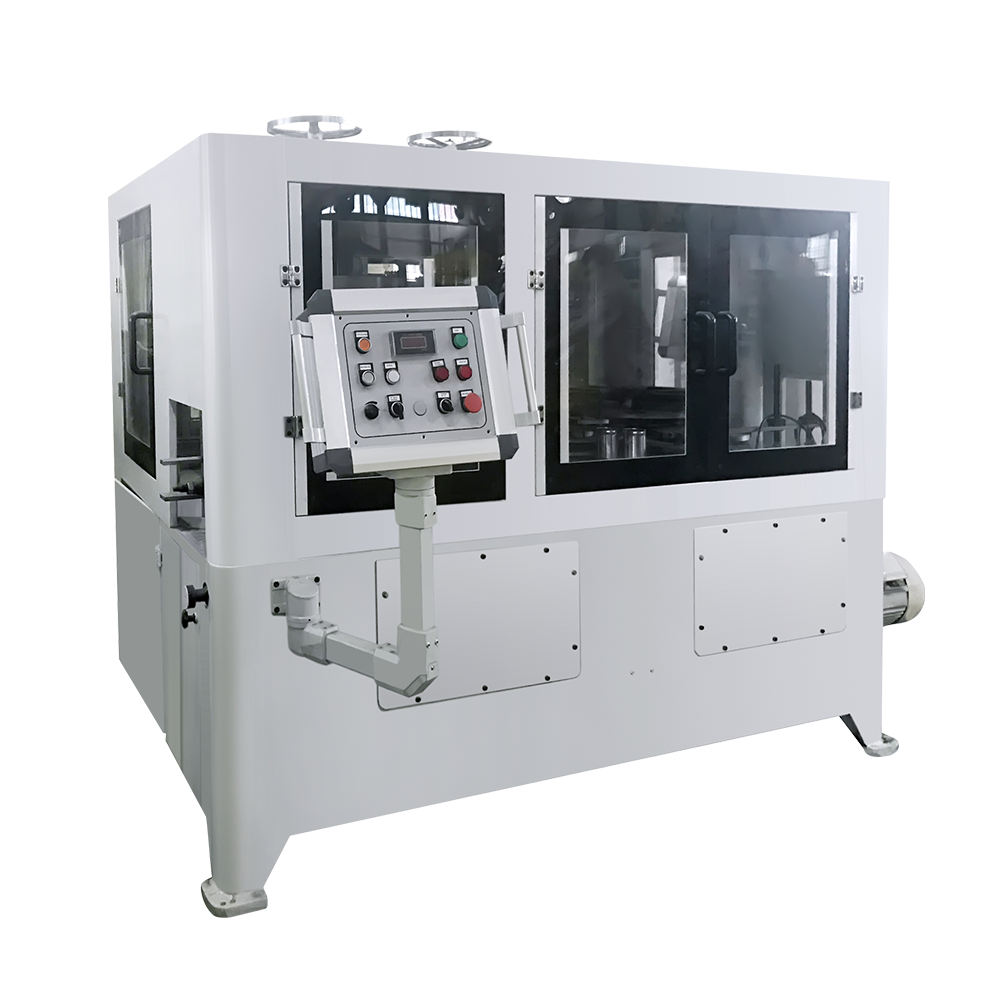 Высокопроизводительная машина для изготовления банок с отбортовкой и отбортовкой Этот автоматический объединитель с 8 головками выполняет обработку горловины, отбортовки и отбортовки для пищевых банок размером D52–99 мм и идеально подходит в тех случаях, когда узкий диапазон размеров делает замены редкими, а целостность шва имеет решающее значение. Посмотреть продукт →
Банки для сухого молока представляют собой контейнеры большого диаметра, которые обычно продуваются азотом для сохранения свежести. Швы должны удерживать газ, а размеры тела должны оставаться стабильными на длинных дистанциях. В этом сегменте доминируют одностанционные и двухстанционные сумматоры, поскольку диапазон размеров банок узок, а переналадки редки.
Аэрозольные баллончики работают под внутренним давлением, поэтому постоянство толщины стенок и качество сварных швов имеют решающее значение. Аэрозольная линия обычно соединяет сварочный аппарат с пуансоном, образующим верхнюю часть конуса или купола. Формирующее усилие для конуса выше, чем для плоского конца, и испытание на разрыв становится частью обычного производственного контроля.
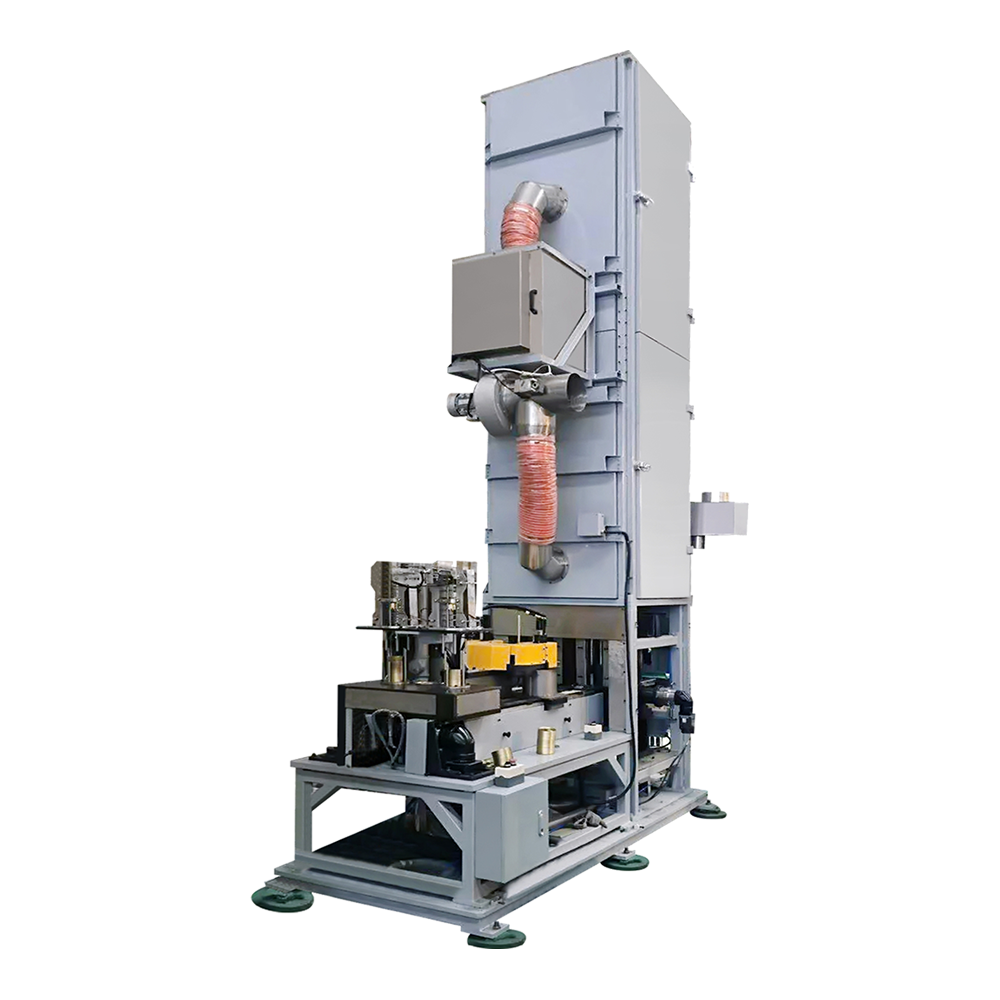
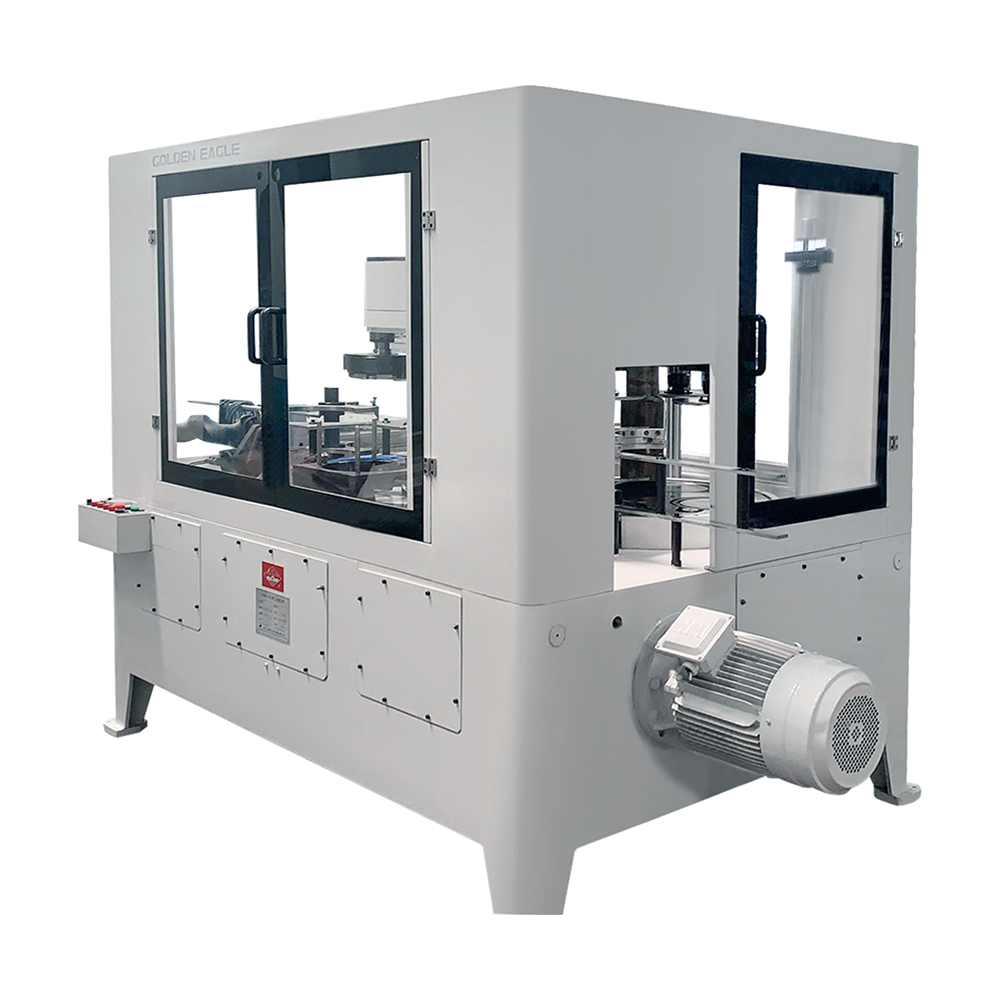
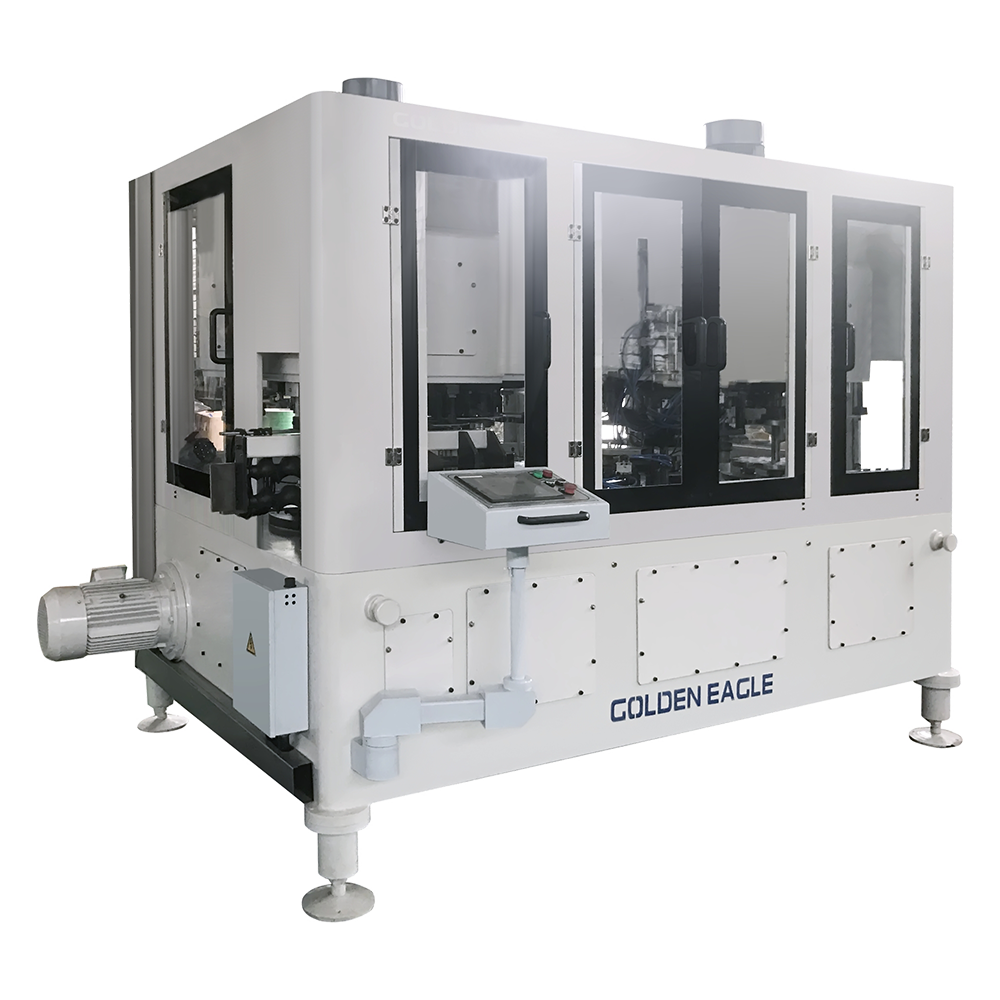 Высокоскоростная линия по производству аэрозольных баллонов с формовочным пуансоном Эта автоматическая линия объединяет горловину, отбортовку, отбортовку и закатку аэрозольных баллонов высотой до 320 мм и оснащена пуансоном с ЧПУ для формирования конусов с высокой силой. Посмотреть продукт →
В канистрах с химикатами хранятся краски, смазочные материалы, разбавители и агрохимикаты, часто в более толстой жести. Им необходимы более мощные формовочные способности и параметры сварки, соответствующие более толстому листу, поскольку химические вещества более агрессивны, чем большинство пищевых продуктов.
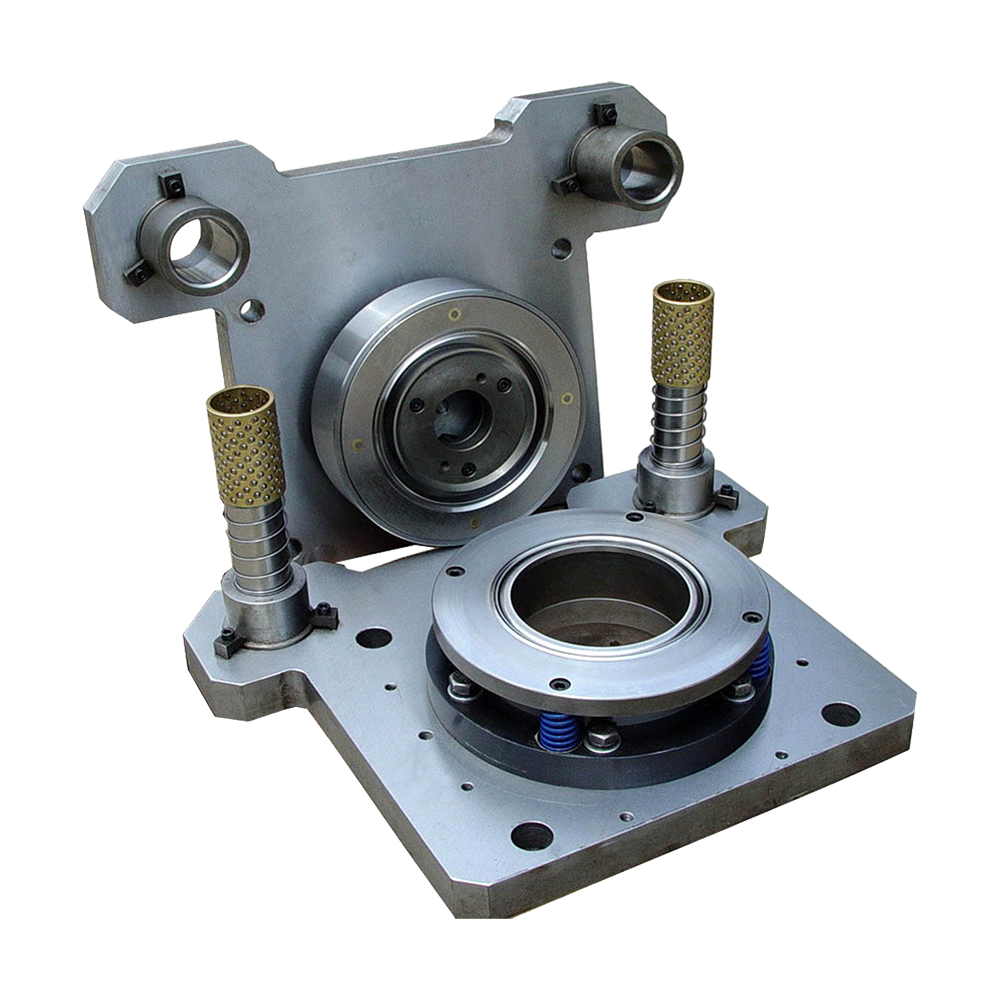
Торцы и крышки — самые требовательные изделия в изготовлении. Линия торцевой крышки штампует корпуса, а конверсионный пресс EOE формирует линию надреза, заклепывает язычок и тисняет кольцо. Небольшой износ матрицы быстро проявляется в виде плохой производительности открытия. Производители, которые изготавливают крышки самостоятельно, избегают распространенных проблем с поставками, поскольку сроки поставки крышек зачастую больше, чем корпусов банок.
| Семейство машин | Могут ли форматы производиться | Типовой дизайн | Обычные конечные пользователи |
|---|---|---|---|
| Комбинаторы продуктов питания и напитков | Круглые банки-тройки | Трех- или четырехстанционный сумматор | Консервные заводы, розлив напитков |
| Комбинаторы сухого молока | Большие круглые газонепроницаемые банки. | Одно- или двухстанционный сумматор | Упаковщики молочных продуктов и детских смесей |
| Аэрозольные линии | Аэрозольные баллончики, рассчитанные на давление | Сварщик кузова плюс конусно-купольный пресс | Средства личной гигиены, бытовые, технические аэрозоли |
| Линии для консервных банок с химикатами | Толстые круглые банки | Усиленный пресс и сильноточный сварочный аппарат | Краски, смазки, агрохимикаты |
| Торцевая крышка и линии EOE | Оболочки и легко открывающиеся концы | Конечный пресс плюс конверсионный пресс | Консервные заводы, производители продуктов питания, работающие с собственными крышками |
Линия из трех частей следует фиксированной последовательности. Понимание этого облегчает сравнение цен и планирование обслуживания. Эта последовательность применима к большинству линий консервных банок для пищевых продуктов, напитков, сухого молока и химикатов.
В объединительных машинах несколько из этих этапов выполняются внутри одного пресса, поэтому линия объединителя занимает меньше места и требует меньше операторов, чем отдельные одноцелевые машины. Компромисс заключается в более сложном оборудовании: одна неисправность на станции останавливает работу всего комбайнера.
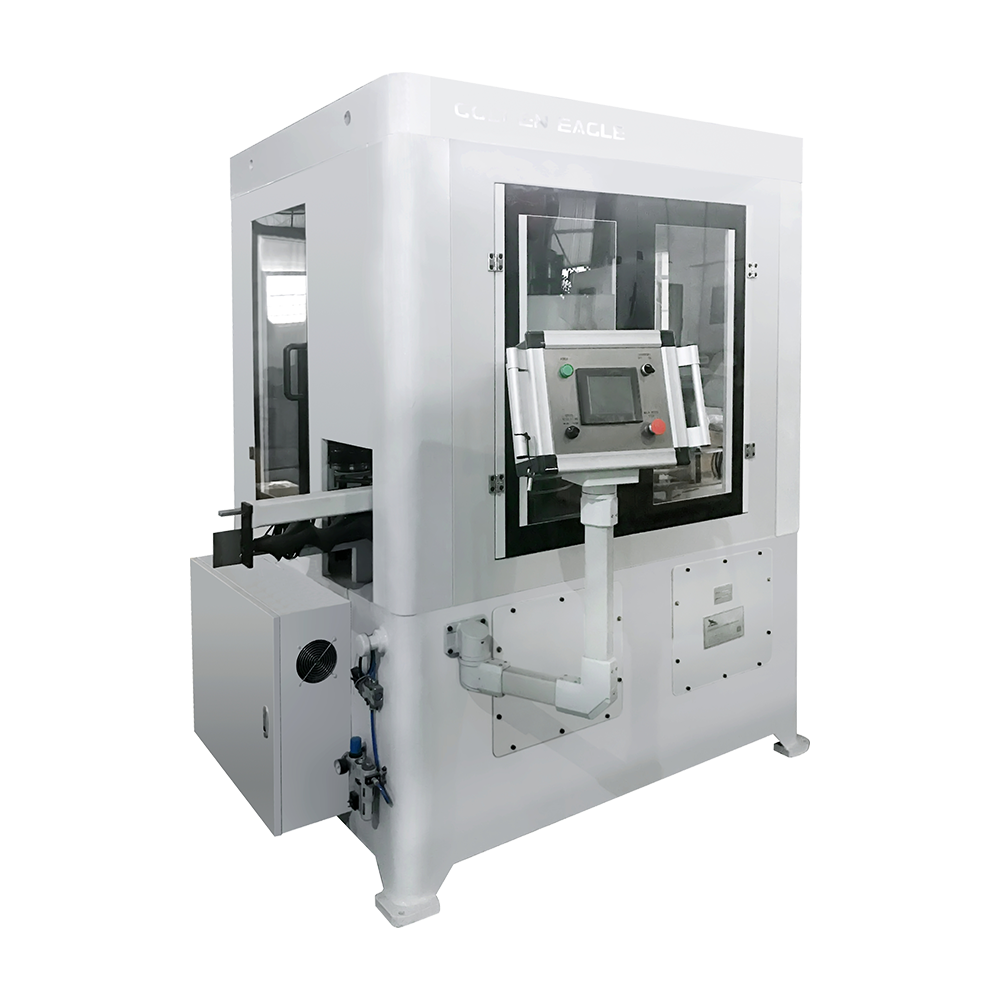
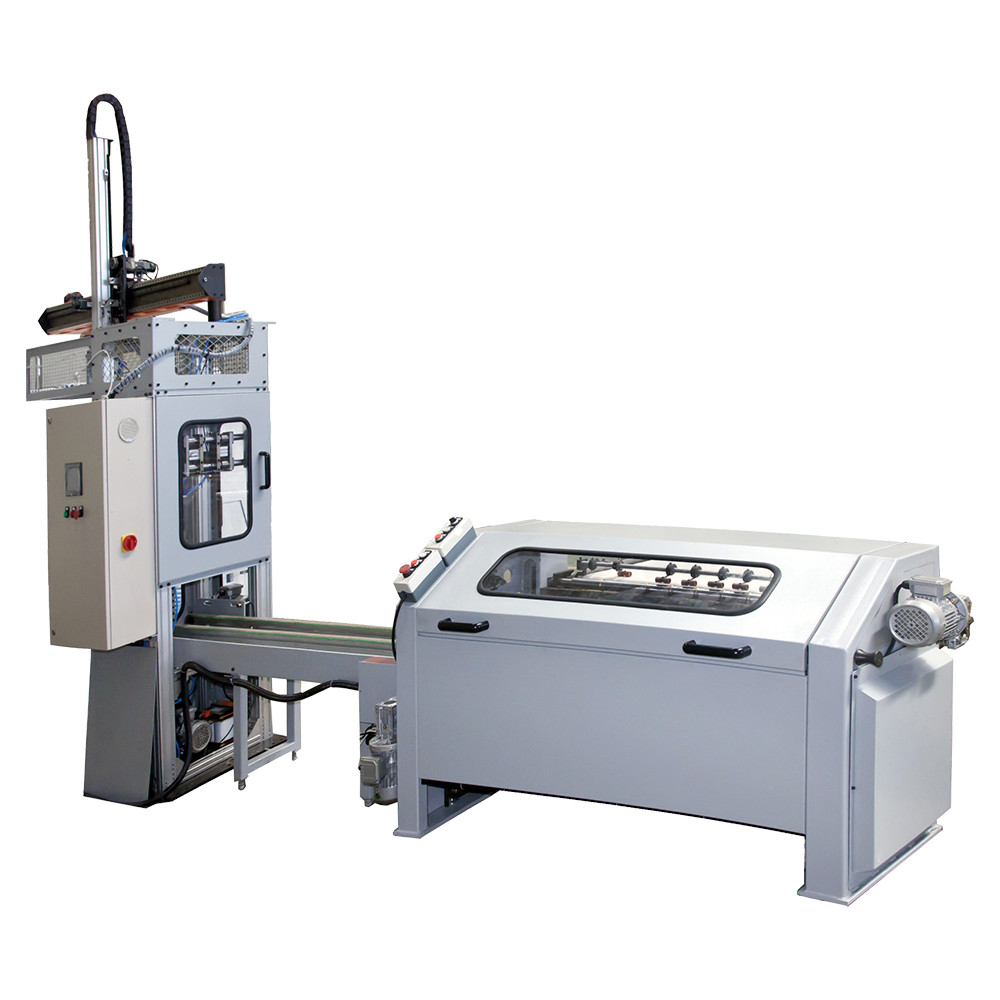
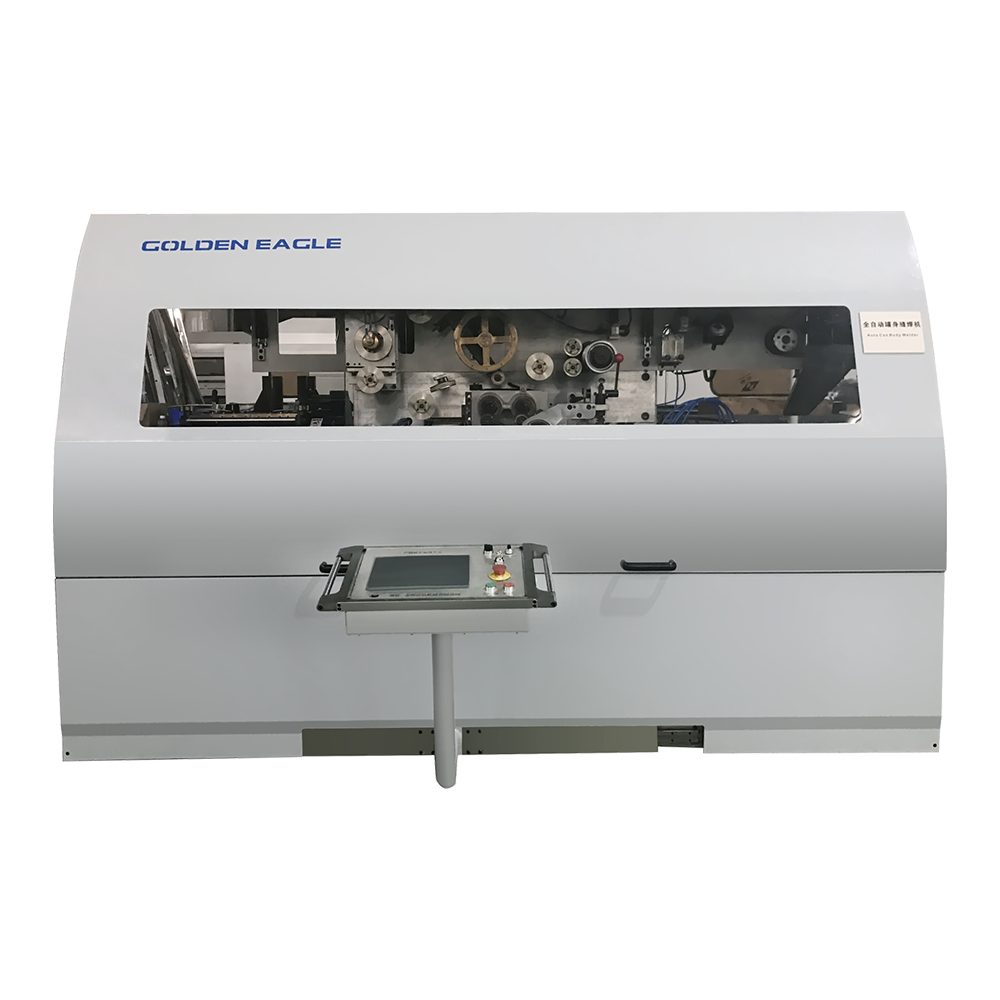 Автоматическая машина для сварки корпусов банок GT10C-500, 500 циклов в минуту Автоматический сварочный аппарат для консервных банок с высокой скоростью Посмотреть продукт →
После выбора семейства машин оцените пять фильтров. Они имеют большее значение, чем репутация бренда, и их можно проверить перед подписанием заказа.
Для пошагового выбора следуйте нашим руководство о том, как правильно выбрать машину для изготовления консервных банок прежде чем запрашивать котировки.
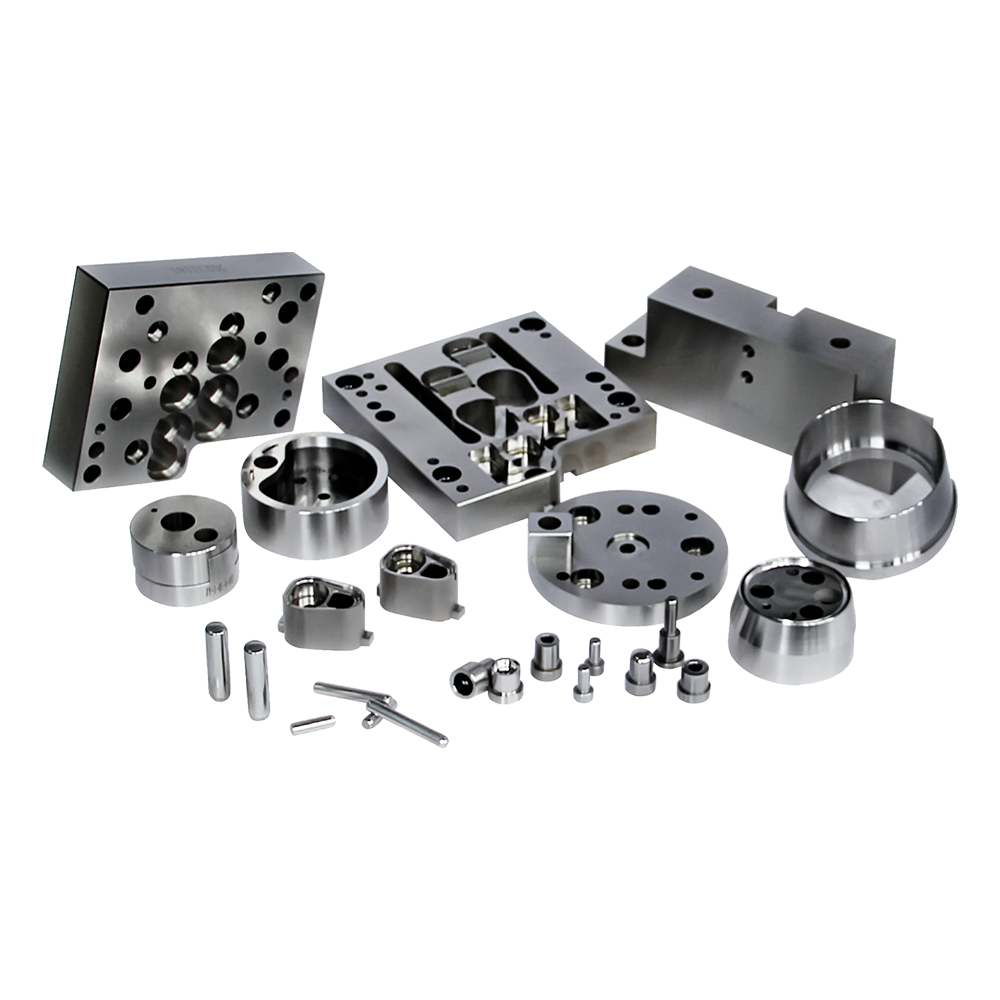
Цена машины — это только часть инвестиций. Полная установка включает в себя комбайн или отдельные прессы, аппарат для сварки корпуса, нанесение покрытия и сушку боковых полос, линию торцевой крышки или линию EOE, смену оснастки для каждого размера банки, установку, обучение и первоначальный запас изнашиваемых деталей. Сравнивайте полный ассортимент продукции, а не общую цену машины.
Четыре фактора больше всего влияют на стоимость:
Полезным сравнением является стоимость произведенного миллиона банок, а не стоимость машины. Немного более дорогая линия с меньшим количеством отходов и более короткими переналадками обычно окупается в течение двух лет.
Машина для изготовления банок представляет собой механический пресс со сварочным током и химическим покрытием сверху. Большинство незапланированных остановок происходит по одним и тем же причинам: изношенные закаточные валки, грязные ножи продольной резки, неправильно отрегулированные сварочные электроды и отсутствие смазки. Простой график предотвращает большинство из них.
Рекордное количество лома за смену; рост процента брака обычно является первым признаком износа инструмента. Наш Замечания по техническому обслуживанию машин для изготовления консервных банок опишите эти проверки подробнее.
Начните проект с одностраничной спецификации: размеры банок, толщина листа и покрытие, целевое количество банок за смену, формат крышки и список планируемых изменений размеров. Сопоставьте его с указанными выше семействами машин, затем перед подписанием уточните у поставщика производительность, процент брака и поддержку инструментов. Выбранная таким образом линия будет поддерживать паспортную скорость, качество шва и обеспечивать предсказуемую стоимость банки в течение многих лет.
Сопутствующие товары

Основанная в 1978 году, компания является одной из крупнейших компаний по производству оборудования для производства консервных банок, известных в стране и за рубежом.
Категории продукта
КОНТАКТНАЯ ИНФОРМАЦИЯ
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646

 English
 中文简体
 русский
 عربى
 Español